Whatsapp
Doitasun handiko metalak prozesatzeko ekipamendu sorta zabala eskaintzen dugu, besteak beste, zuzenketa, hotzeko marrazketa, apuntaketa, txanflaketa, ebaketa, haria ijezteko makinak eta marrazteko trokelak, hodi, barra eta alanbre materialetarako egokitutako industria ezberdinetan.
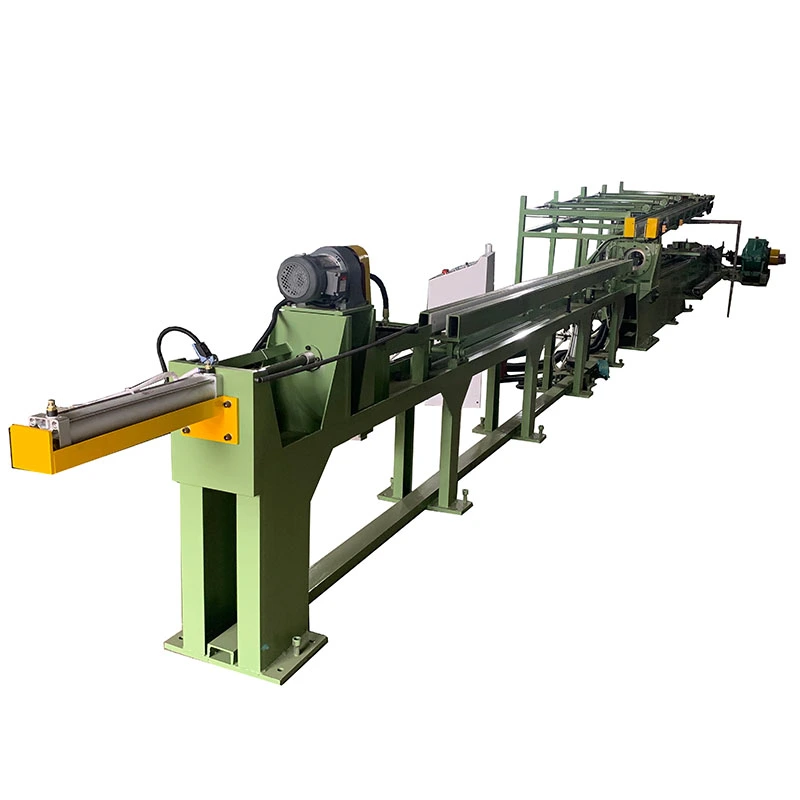
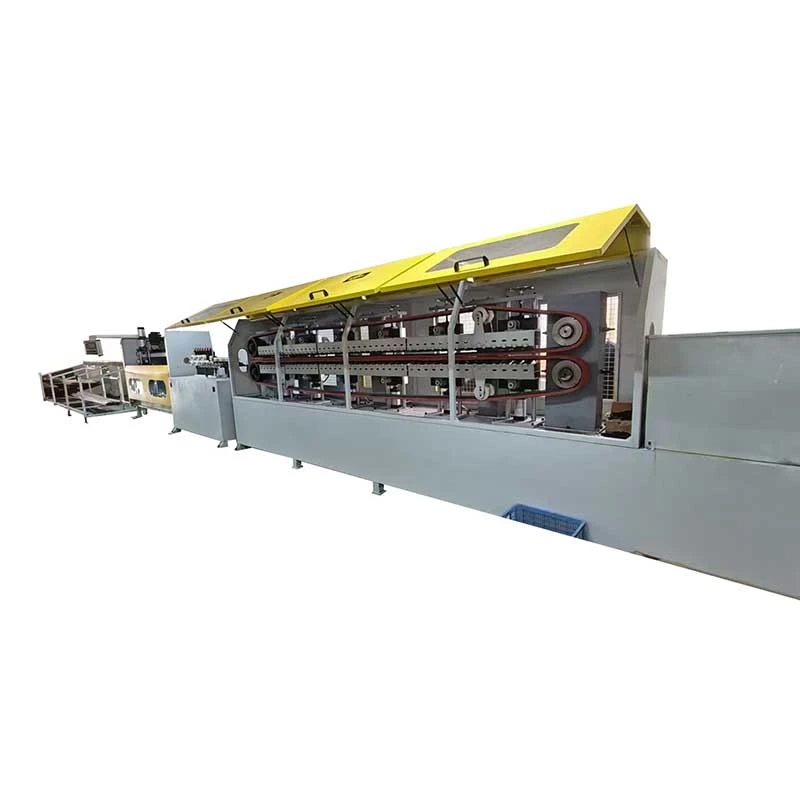
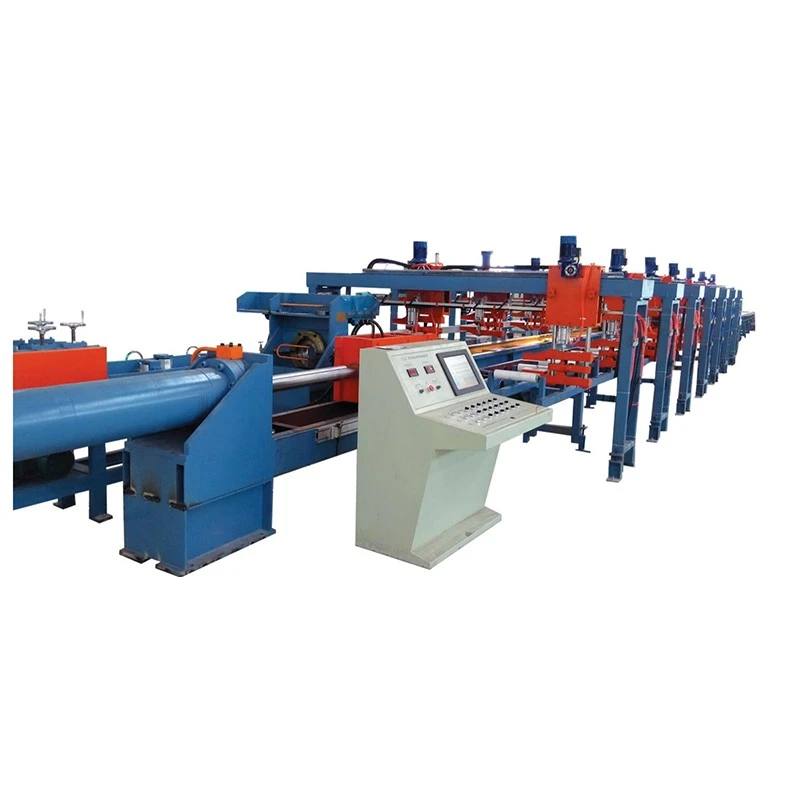
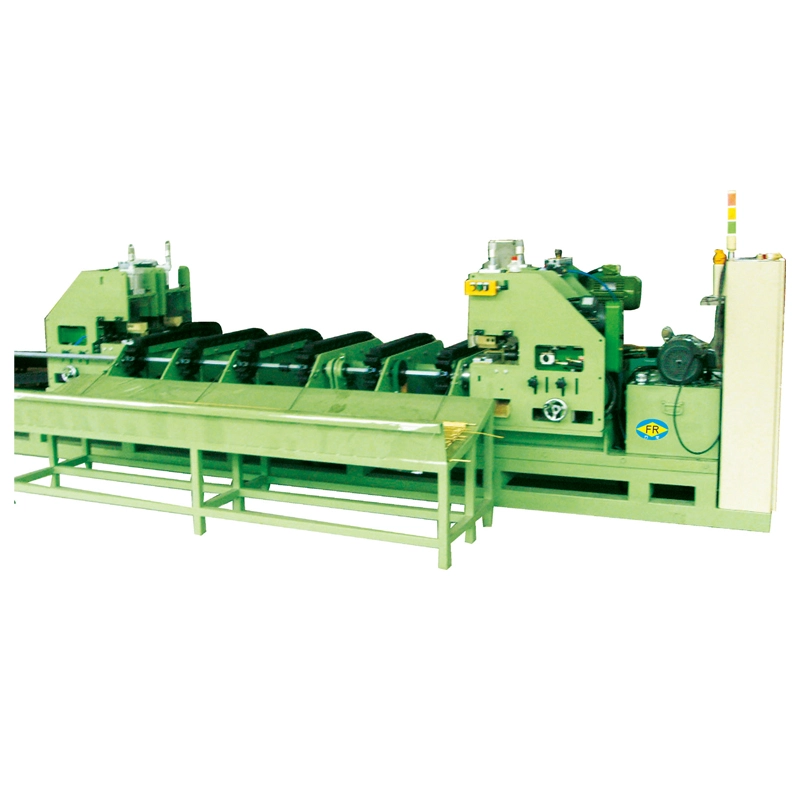
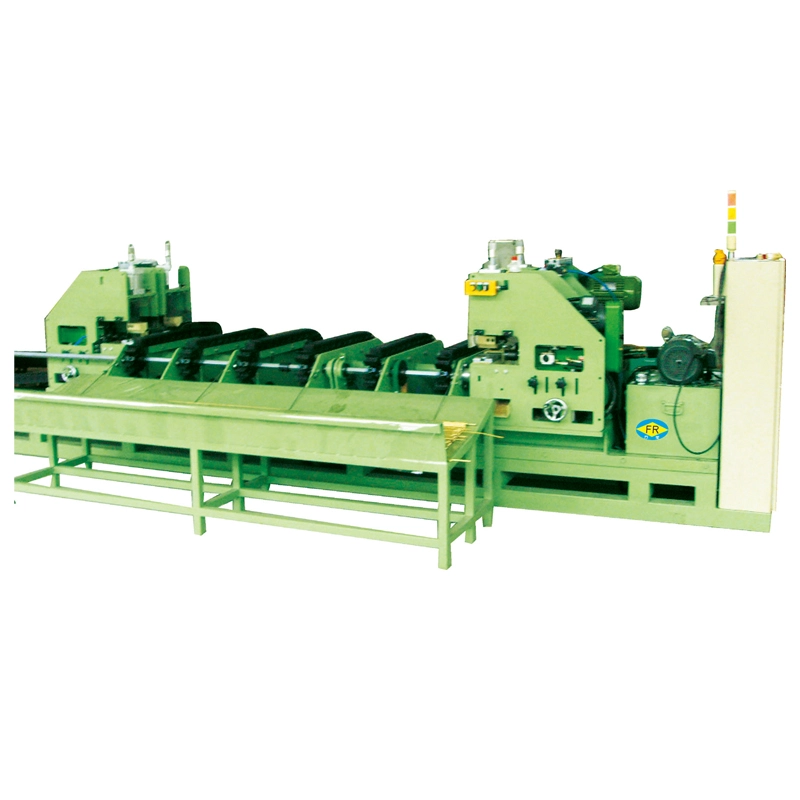
TheBusbar Marrazteko Makina Hidraulikoamarrazketa hotzeko diseinatuta dagokobrezko eta aluminiozko busbarrak, dimentsio-zehaztasuna, gainazaleko akabera eta gogortasuna hobetuz. Marrazketa indarrak bitartekoak dira10-100 tona, marrazketa-luzerarekin6-12 meta abiadurak2-12 m/min. Kobrezko busbarrak maneiatzen ditu40×2 mm-tik 400×30 mm-ra. Indar hidraulikoaren kontrolak eta abiadura aldakorrak marrazki egonkorra eskaintzen dute gainazaleko akats txikiekin. Egokiapotentzia banaketa, transformadoreak, kommutagailuak eta ekipo elektrikoak.
TheBusbar Marrazteko Makina Hidraulikoa, kobrezko busbar tiratzeko bankua edo busbar marrazteko makina hidraulikoa ere deitzen zaio, estrusio edo galdaketa ondoren kobre eta aluminiozko barra lauak hotzeko marrazteko diseinatuta dago. Zilindro hidraulikoak pieza doitasuneko trokel baten bidez tiratzen du zabalera eta lodiera murrizteko, dimentsio-koherentzia hobetzeko, gainazala findu eta indarra areagotzeko lan hotzaren bidez.
FangRong-en FR serieak barne hartzen dituFR-10T, FR-20T, FR-30T, FR-50T eta FR-100T, 10 eta 100 tona arteko tirada-indarrak estaliz. Depending on the model, the machine handles busbars from15 eta 400 mm arteko zabalera, 2 eta 30 mm arteko lodiera eta 6 eta 12 m arteko luzera eraginkorra.. Batez ere kobre eta aluminiozko busbarretarako erabiltzen da kommutagailuetarako, banaketa-ekipoetarako, transformadoreetarako, konektore elektrikoetarako eta beste energia-aplikazioetarako.
Busbar Marrazteko Makina Hidraulikoak tira-prozesu hidrauliko bat erabiltzen du. Benetako trokelaren diseinua, pasabide bakoitzeko murrizketa eta marrazketa-indarra hasierako ataletik, xede-atatik, materialaren egoeratik eta beharrezko propietateetatik zehaztu behar dira, barrenaren tamainatik soilik.
1. Piezen kargatzea
Estrusiozko edo funditutako kobre edo aluminiozko busbarra elikadura-euskarriaren gainean kokatzen da. Hasierako muturra zorrotza edo murrizten da, marrazteko trokelean sartu ahal izateko.
2. Trokelaren sarrera
Prestatutako muturra beharrezko azken sekziorako diseinatutako trokel batetik pasatzen da. Busbar profil ez-estandarrak, trokelaren euskarria eta tresneria sekzioarekin bat etortzeko konfigura daitezke.
3. Marrazketa hidraulikoa
Zilindro hidraulikoak busbarra trokeletik tiratzen du indar kontrolatu batekin. FR serieko zilindroen zuloen tamainak bitartekoak dira125 eta 280 mm bitartekoak, pistoi-hastaken diametroekin70 eta 140 mm bitartekoak.
4. Marrazketa abiadura kontrola
Marrazteko abiadura erregulagarria da2 eta 12 m/min artean. Abiadura txikiagoa hobe daiteke murrizketa handietarako, sekzio zailetarako edo kontrol estuagoa eskatzen duten prozesu-baldintzetarako, eta ekoizpen-lerro egonkorrek ezarpen handiagoa erabil dezakete, tresneria eta lubrifikazio-sistemak ahalbidetzen dutenean.
5. Itzultzeko trazua
Marrazketaren trazuaren ondoren, bagoia hurrengo ziklorako itzultzen da gehienez 20 m/min eredu txikiagoetan eta 15 m/min FR-100T-n.
6. Behar denean zuzentzea
Aukerako zuzenketa-unitate bat gehi daiteke beherako prozesuak branka edo bira kontrol zorrotzagoa eskatzen duenean.
PLCak marrazketa eta itzulera sekuentziak kontrola ditzake, eta HMI-k, berriz, operadoreei funtzionamendu-parametroak ezarri eta kontrola ditzakete, hala nola marrazketa-abiadura eta trazuaren luzera.
Estrusioaren ondoren dimentsio-perdoia solteak
Estrusioak bakarrik ez du eskaintzeko doitasuneko osagai elektrikoetarako behar den zabalera eta lodierako tolerantzia. Trokel kalibratu baten bidez marrazteak ebakidura kontrolatua murrizten du eta barran zehar dimentsio-koherentzia hobetzen du.
Aurreko prozesuko gainazaleko akatsak
Estrusiozko gainazalek agerian dauden busbar edo doitasun-kontaktuen osagaietarako onartezinak diren marka edo irregulartasunak izan ditzakete. Behar bezala hautatutako marrazketa-tresnak eta lubrifikazioak amaitutako gainazala hobetu dezakete.
Gogortasun baxua edo indar nahikoa
Marrazketa hotzak lanaren gogortzea sartzen du. Horrek gogortasuna eta trakzio-erresistentzia areagotu ditzake eta busbarra bati bere forma mantentzen lagunduko dio ondorengo tolestu, muntatu edo harilkatzerakoan. Propietate mekanikoen aldaketa zehatza murrizketaren eta materialaren egoeraren araberakoa da.
Zeharkako aldakuntza
Zehaztasuneko marrazketako trokel batek amaitutako sekzioa koherentziaz kontrolatzen du estrusioan soilik fidatzea baino, eta hori garrantzitsua da busbarrek tarte finkoak, terminalak, isolatzaileak edo multzo elektrikoak egokitu behar dituztenean.
Eskuzko marrazketa eragiketa errepikatuak
Eraginketa hidraulikoak tiraka eta itzulera ziklo programagarriak eskaintzen ditu, eskuzko esku-hartzea murriztuz eskuz kontrolatutako edo mekanikoki gidatutako ekipoekin alderatuta.
Zehaztasun-ebakidura kontrola
Marrazketa-prozesuaren balio nagusia dimentsio-zuzenketa da, tira-indarra areagotzea baino. Erabilgarriena da estrusioaren sekzioa behar den azken tamainatik gertu dagoenean baina muntaia edo osagai elektrikoetarako behar den tolerantzia etengabe betetzen ez duenean.
Marrazketa abiadura erregulagarria 2-12 m/min
Abiadura aldakorrari esker, operadoreak prozesua materialarekin, sekzioen geometriarekin, murrizketarekin eta tresneriaren egoerarekin bat etor dezake. Gehienezko abiadura ez da automatikoki produkzio ezarpen onena; gainazaleko kalitateak, trokelaren tenperaturak eta lubrifikazioak ere abiadura erabilgarriari eragiten dio.
10-100 tonako marrazketa indarra
Behar den tonajea materialaren indarraren, murrizketaren, kontaktu-baldintzen eta sekzio-geometriaren araberakoa da. Barra zabalago batek ez du zertan sekzio-eremu berdineko barra estuago baten indar bera behar, beraz, ereduaren hautaketa benetako marrazketa-indarraren kalkulu batean oinarritu behar da.
6-12 m-ko luzera eraginkorra
Gama honek busbar zuzeneko ekoizpen aplikazio asko hartzen ditu. Trazu luzeagoak kontuan hartu daitezke produktu amaituaren luzerak edo ekoizpen-diseinuak eskatzen dituenean.
Indar hidraulikoaren kontrola
Sistema hidraulikoak tira-indar kontrolatua ematen du trazu osoan. Hau bereziki erabilgarria da kobre-sekzio handietarako eta tiratzeko indarraren bat-bateko aldaketek gainazaleko kalitatean edo erreminten bizitzan eragina izan dezaketen prozesuetarako.
PLC eta HMI kontrola
Kontrol programagarriak marrazkiaren trazua, itzulera trazua eta ziklo-sekuentzia kudea ditzake. Errepikatuko ekoizpenerako erabilgarria da, operadoreek prozesu-ezarpen definituekin lan egin dezaketelako trazu bakoitza eskuz kontrolatu beharrean.
Aukerako zuzenketa eta lerroen integrazioa
Beheko hainbat eragiketen bidez barra-barrak prozesatzen dituzten lantegietarako, marrazteko makina elikadura, zuzenketa edo beste manipulazio-ekipo batekin konfigura daiteke tarteko manipulazioa murrizteko.
Ereduaren hautaketarekin hasi behar dahasierako zabalera eta lodiera, xede-zabalera eta lodiera, kobrea edo aluminio-maila, pasabide bakoitzeko murrizketa, behar den marrazketaren luzera eta espero den produkzio-irteera. Ondoren, tonaje nominala kalkulatutako tirada-indarrarekin egiaztatu behar da.
| Eredua | FR-10T | FR-20T | FR-30T | FR-50T | FR-100T |
| Marrazketa indarra (tona) | 10 | 20 | 30 | 50 | 100 |
| Busbarren zabalera (mm) | 40 | 15-60 | 20-120 | 30-180 | 30-400 |
| Busbarren lodiera (mm) | 2-5 | 2-10 | 2-20 | 2-30 | 3-30 |
| Marrazkiaren luzera eraginkorra (m) | 6-12 | 6-12 | 6-12 | 6-12 | 6-12 |
| Zilindroaren zuloaren diametroa (mm) | 125 | 150 | 180 | 200 | 280 |
| Pistoiaren diametroa (mm) | 70 | 80 | 90 | 100 | 140 |
| Marrazketa abiadura (m/min) | 2-12 | 2-12 | 2-12 | 2-12 | 2-12 |
| Itzultzeko abiadura (m/min) | 5-20 | 5-20 | 5-20 | 5-20 | 5-15 |
| Motor nagusiaren potentzia (kW) | 22 | 45 | 55 | 75 | 75 × 2 |
| Sistemaren presioa (kgf/cm²) | 140 | 170 | 230 | 210 | 250 |
FR serieko modelo guztiak kobre eta aluminiozko busbarretarako diseinatuta daude batez ere. Trokelen euskarria pertsonalizatuak, marrazketa trazu luzeagoak, zabalera/lodiera bereziak, elikadura-sistemak eta zuzentzeko ekipoak ekoizpen-lerroaren arabera har daitezke.
Ez hautatu mahai hidraulikorik katalogoan ageri diren gehieneko barra-neurrien arabera soilik. Ingeniaritza gomendio baterako, emanmaterialaren kalifikazioa, hasierako sekzioa, amaitutako sekzioa, marrazketaren luzera, pase kopurua eta helburuko irteera. Parametro hauei esker, makina zehaztu aurretik beharrezkoa den tirada-indarra eta murrizketa-programa egokia ebalua daitezke.
Gehiegizko tonajea duen Busbar Marrazteko Makina Hidrauliko batek ekipamenduaren kostua handitu dezake prozesua hobetu gabe, behar den marrazketa indarra askoz txikiagoa bada. Aldiz, makinaren indar-mugan etengabe jarduteak marjina txikiagoa uzten du materialaren egoeran, lubrifikazioaren edo tresneriaren aldaketetarako. Beraz, lan-barruti egokia benetako prozesuaren arabera zehaztu behar da tonatik bakarrik baino.
Konmutagailuetarako, banaketa-paneletarako eta bus-hodietarako kobrezko barra-barrak zabalera eta lodiera koherenteak behar dituzte, amaitutako sekzioan isolamendu-sistem, terminal eta euskarri mekanikoetara egokitu behar direlako. Indarra kalkulatu ondoren FR-30T eta FR-50T klaseko makina bat kontuan har daiteke sekzio ertaineko aplikazioetarako.
Produkzio-arazo tipikoa:Estrusiozko barra bat dimentsiotik hurbil dago helburutik, baina mekanizazio gehigarria behar du muntatu aurretik. Marrazkiak sekzioa zehaztutako dimentsioetara hurbildu dezake, gainazaleko koherentzia hobetzen duen bitartean.
Transformadore-multzoetan erabiltzen diren kobre-eroale lauek neurri kontrolatuak eta propietate mekaniko egokiak behar ditzakete konformatzeko edo harilkatzeko. Marrazketa hotzak dimentsio-murrizketaz gain lana gogortzea ere eman dezake.
Produkzio-arazo tipikoa:bigunegia edo dimentsioan koherenteegia den eroalea deforma daiteke harilkatzean. Marrazki-egutegia hauta daiteke harilketa-eragiketa baino lehen beharrezko azken sekzioa eta materialaren egoera lortzeko.
Borneetarako, konektoreetarako eta lurrerako osagaietarako erabiltzen diren kobre-sekzio txikiek zeharkako dimentsio koherenteak dituzte, aldaerek muntaia egokitzea eta kontaktu elektrikoa eragin dezaketelako.
Produkzio-arazo tipikoa:barra-lodieraren aldakuntzak mekanizazio-hobari edo muntaketa-egokitze koherenteak sortzen ditu. Marrazteko trokel kalibratu batek azken sekzio errepikagarria eskaintzen du.
Elektrolisian eta korronte handiko beste sistemetan erabiltzen diren kobrezko eroale handiek eta elektrodoen barra-barrak zeharkako ahalmen handia behar dute. TheFR-100TGehienez 100 tonako tirada-indar nominala eskaintzen du eta 400 mm-ko zabalera eta 30 mm-ko lodiera arteko busbarrak onartzen ditu adierazitako modelo-barrutian.
Kobrezko barrak eguzki inbertsoreen armairuetan, energia biltegiratzeko sistemetan eta potentzia bihurtzeko ekipoetan erabiltzen dira. Marrazketa erabilgarria da eroaleak dimentsio kontrolatuak bete behar dituen lekuetan puntzonatu, tolestu, xaflatu edo behin betiko muntatu aurretik.
Kobrezko eroale lauak bateria-sistemetan, korronte handiko konektoreetan eta potentzia banatzeko multzoetan erabiltzen dira. Aplikazio hauetarako, koherentzia dimentsionala garrantzitsua da, busbar-ek sarritan marraztu ondoren tolestu, isolamendu, puntzonaketa edo terminal-multzotik pasatzen direlako.
Marrazki hidraulikoen ingeniaritza 1998tik
FangRong 1998tik hotzeko ekipamenduen fabrikazioan dihardu. Bere ingeniaritza-esperientzia marrazteko banku hidraulikoak, trokelen diseinua, marrazketa-indarraren kalkulua, murrizketa-programazioak eta prozesuen automatizazioa barne hartzen ditu burdinazkoak ez diren eta beste metalezko produktu batzuentzat.
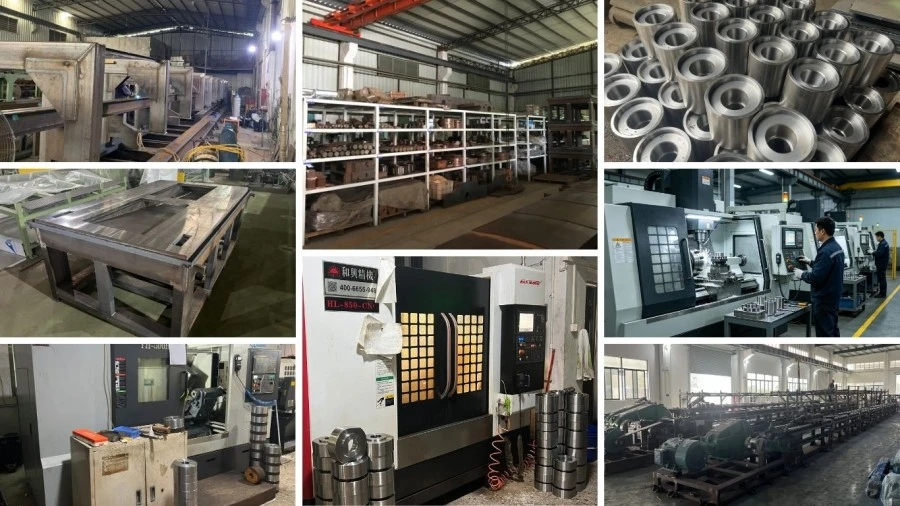
Bi fabrikazio instalazio
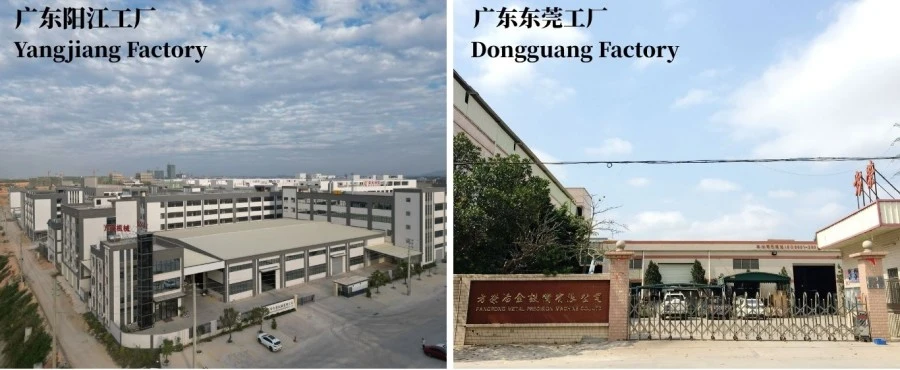
FangRong-ek Dongguan eta Yangjiang-en fabrikazio instalazioak ditu. Bi guneko ekoizpen-antolamenduak fabrikazio-gaitasun gehigarria eskaintzen du marrazketa-ekipamendu estandar eta pertsonalizatuetarako.
Nazioarteko instalazioak
FangRong ekipamendua 70 herrialde baino gehiagotako bezeroei hornitu zaie eta kobrea, aluminioa, altzairua, altzairu herdoilgaitza eta metalak prozesatzeko beste aplikazio batzuetan erabili dira.
Prozesuari dagokion ingeniaritza espezifikoa
Busbar proiektu baterako, ingeniaritza lan garrantzitsua ez da zilindro hidraulikoa hautatzera mugatzen. FangRong-ek marrazketa-indarraren kalkuluetan, trokelen konfigurazioan, murrizketa-egutegietan, parametro hidraulikoetan, diseinu-planetan eta aukerako automatizazioan lagundu dezake bezeroaren benetako busbar-en dimentsioetan oinarrituta.
Fabrikaren onarpen-probak
Bidalketa baino lehen, makinak inaktibo funtzionamendua jasan dezakete eta ondoren karga nominalaren probak egin ditzakete. Bezeroen laginak eskuragarri daudenean, benetako materiala erabil daiteke marrazkiaren funtzionamendua, egonkortasun hidraulikoa, makinen mugimendua eta produktu amaituaren eskakizunak egiaztatzeko entregatu aurretik.
1. Aginduen ingeniaritza— Busbarren neurriak, materiala, marrazketa-indarra, trokelen konfigurazioa, parametro hidraulikoak eta automatizazio-baldintzak berrikusten dira ekoizpena baino lehen.
2. Osagaien ikuskapena— Zilindro-hodiak, pistoi-barrak, zigiluak eta egitura-altzairua barne osagai nagusiak ikuskatzen dira muntatu aurretik.
3. Doitasunezko mekanizazioa— Zilindroen zuloak, pistoi-barrak eta gida-osagaiak eskatutako dimentsio-perdoien arabera mekanizatu eta akabatu egiten dira.
4. Muntaketa hidraulikoa— Potentzia hidraulikoko unitateak, balbulak, hoditeria eta kontrol-osagaiak muntatu eta presio-egonkortasuna eta ihesak daudela egiaztatzen dira.
5. Lerrokadura mekanikoa— Zilindro nagusia, gurdi-karroia eta gida-sistema muntatu eta lerrokatuta daude marrazketan zehar mugimendu egonkorra mantentzeko.
6. Elektrizitatea eta PLC integrazioa— Kontrol-sistema makinaren konfigurazioaren eta beharrezko marrazki-zikloaren arabera programatzen da.
7. Karga-probak— Makinaren funtzionamendua zehaztutako karga-baldintzetan egiaztatzen da, bezeroen materialaren probak eginez, non laginak ematen diren.
8. Azken ikuskapena— Presio hidraulikoa, mugimendua, funtzio elektrikoak, segurtasun-gailuak, neurriak eta makinaren egoera orokorra ikuskatzen dira bidali aurretik.
9. Esportatu ontziak— Osagaiak kargatu aurretik hezetasunaren, korrosioaren eta garraioaren kalteetatik babestuta daude.
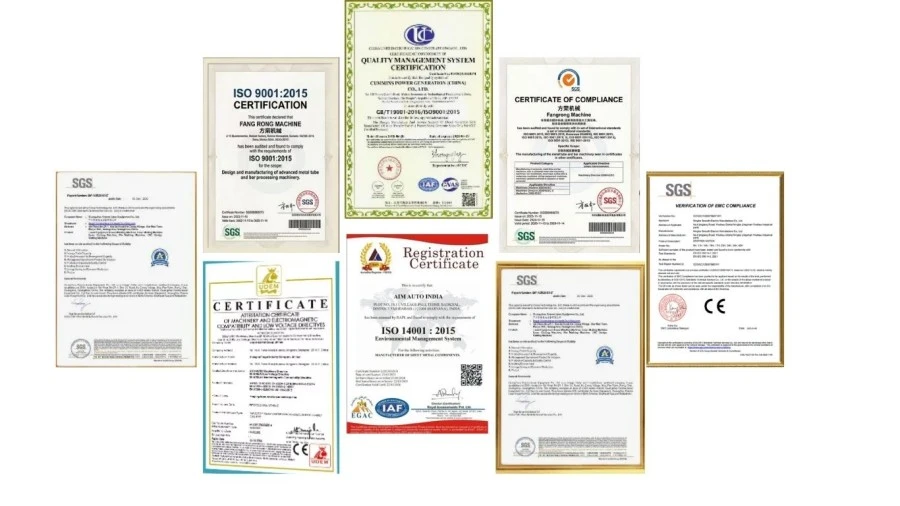
ISO 9001:2015— Kalitatearen kudeaketa-sistema, diseinu-, fabrikazio-, instalazio- eta zerbitzu-jarduerak biltzen dituena. Ziurtagiri zk.UQ231211R1.
CE— Makinen konfigurazio estandarrak CE adostasuneko dokumentazioarekin horni daitezke makinen segurtasun-baldintza aplikagarrietarako. Adierazpen zehatza eta segurtasun-konfigurazioa agindutako makina eta helmuga merkaturako berretsi behar dira.
SGS ikuskapena— Hirugarrenen ikuskapena bidaltzeko aurretik egiaztapen independentea behar duten bezeroentzat antolatu daiteke.
Patenteak— FangRong-ek 32 asmakuntza-patente eta 100 erabilgarritasun-eredu patente baino gehiago jakinarazi ditu, marrazketa-ekipoen osagaiekin eta tresneria-sistemekin lotutako patenteak barne.
Makina esportazio-garraiorako prestatuta dago korrosioaren babesarekin, hezetasunaren babesarekin eta osagai nagusietarako egurrezko ontzi egokiarekin. Multzo hidrauliko eta mekaniko handiak bereiz bidal daitezke edukiontzien kargaren eta gunearen instalazioaren eskakizunen arabera.
Aurrekontua lortzeko, azken bidalketa-metodoa, paketatzearen konfigurazioa, irteera-portua eta Incoterm-a helmugaren, makinaren neurrien eta eskaeraren konfigurazioaren arabera baieztatu behar dira.
Aplikazio estandarra dakobrezko eta aluminiozko busbarrak. Kobre-aleazioak, aluminio-aleazioak eta burdinazkoak ez diren beste material batzuk ere kontuan hartu daitezke materialaren egoera, marrazketa-indarra eta tresneria egokiak direnean. Materialaren kalifikazioa eredua aukeratu aurretik eman behar da.
Adierazitako modelo sortak zabalerak hartzen ditu15 eta 400 mm bitartekoaketa lodieratik2 eta 30 mm bitartekoak, modeloaren araberako gama zehatzarekin. FR-100T-k 30-400 mm-ko zabalera eta 3-30 mm-ko lodiera ditu.
Ez dago murrizketa-balio bakarra kobre edo aluminiozko busbar guztietan aplikatzen dena. Murrizketa praktikoa materialaren kalifikazioaren eta egoeraren, hasierako eta amaierako sekzioaren, trokelaren geometriaren, lubrifikazioaren eta beharrezko propietate mekanikoen araberakoa da. Murrizketa total handiagoak lortzeko, tiraketa-pasa anitz eta tarteko errekostea beharrezkoak izan daitezke.
Bai. Deformazio hotzak, oro har, gogortasuna eta indarra areagotzen ditu lan gogortzearen bidez. Aldaketa-maila murrizketa eta hasierako materialaren egoeraren araberakoa da. Tentsio-erresistentzia, gogortasun edo luzapen espezifiko bat behar bada, marrazketa-programazioa xede-propietate mekanikoen inguruan diseinatu behar da.
Marrazkiak azaleraren egoera nabarmen hobetu dezake, baina azken emaitza sarrerako gainazalaren, trokelaren kalitatearen, trokelaren geometriaren eta lubrifikazioaren araberakoa ere bada. Marrazteko makina batek ezin ditu kendu jatorrizko azaleraren azpian dauden akats sakonak.
Konparatu behar den tirada-indarra amaitutako barraren zabaleraren arabera bakarrik aukeratu beharrean. Hasierako eta helburuko neurriak, materialaren kalifikazioa eta murrizketa-egutegia ematea. FangRong-ek estimatutako marrazketa-indarra kalkula dezake eta eredu egokia gomendatu dezake.
Ez2-12 m/minsorta funtzionamendu-tarte erregulagarria da, ez derrigorrezko produkzio-abiadura. Ezarpen egokia atalaren geometriaren, murrizketa, materialaren, lubrifikazioaren, trokelaren egoeraren eta beharrezko gainazaleko kalitatearen araberakoa da. Abiadura handiagoa prozesu osoak marrazketa-baldintza egonkorrak mantentzen dituenean bakarrik da erabilgarria.
Bai. Aukerako zuzenketa-unitate bat integra daiteke amaitutako busbarrak branka edo bira kontrol gehigarria behar duenean. Elikadura eta beheranzko manipulazio-ekipamenduak ere har daitezke ekoizpen-diseinuaren arabera.
Makinaren konfigurazio estandarrak marrazketa-sistema hidraulikoa, zilindro nagusia, marraztu-orga, trokelen euskarria, potentzia hidraulikoa eta PLC/HMI kontrol-sistema barne hartzen ditu. Busbar-tamaina zehatz baterako tresneria bereizita baieztatu behar da, trokelaren dimentsioak bezeroaren hasierako eta amaitutako atalen araberakoak direlako.
Emanmaterialaren kalifikazioa, hasierako zabalera eta lodiera, amaitutako zabalera eta lodiera, behar den marrazketaren luzera, pase kopurua, xede-irteera eta fabrikako elikadura-hornidura eskuragarri.. Marrazki bat edo ebakidura-diagrama bat ere erabilgarria da profil ez-estandarrak egiteko.
FR serieak marrazketa luzera eraginkorra erabiltzen du6-12 metro. Marrazki luzeagoak edo aplikazio espezifikoak ingeniaritza diseinuan ebaluatu daitezke.
Eredu estandarrak, oro har, gutxi gorabehera eskatzen du30-60 egun, makina handiagoak edo pertsonalizatuak eska dezaketen bitartean60-90 egun. Berretsitako epea aurrekontuan adierazi behar da, erremintek, automatizazioak, makinen tamainak eta fabrikako lan-kargak ekoizpen-denboran eragina izan dezaketelako. Bidalketa bizkortua kasuz kasu baieztatu behar da, suposatu beharrean.
Merkataritza-antolamendu estandarra da% 30eko gordailua eskaera berrestean eta % 70 fabrikako onarpen probaren ondoren bidali aurretik. Proiektu zehatzetarako termino alternatiboak eztabaida daitezke.
Berme-epe estandarra da12 hilabete martxan jartzen denetik. Bermearen estaldura eta bazterketak azken salmenta-kontratuan berretsi behar dira.
Bai. FangRong-ek instalazioaren gainbegiratzea, martxan jartzeko laguntza eta operadoreen prestakuntza eskaintzen ditu. Lekuko prestakuntza normalean makinen funtzionamendua, trokelen aldaketa, ohiko mantentze-lanak eta matxuren oinarrizko diagnostikoa hartzen ditu. Instalatu aurretik oinarrien planoak eta aingura-bolen diseinuak horni daitezke.
Bai. Praktikoa denean, bezeroen laginak fabrikako probak egiteko erabil daitezke. Hau bereziki erabilgarria da busbarren sekzioa handia denean, ez-estandarra denean edo bezeroak dimentsio, azalera edo propietate mekaniko-eskakizun zehatzak dituenean.
CE dokumentazioa eman daiteke aplikagarriak diren makinen konfigurazio estandaretarako. Makineriaren adostasuna benetako makinaren konfigurazioaren eta helmuga-merkatuaren araberakoa denez, eskaera egin aurretik aplikagarriak diren aitorpena, segurtasun-gailuak eta dokumentazioa berretsi behar dira.
Bai. Eman kobrearen edo aluminioaren kalifikazioa, hasierako atala, xede-atala eta beharrezko prozesua. FangRong-ek parametro hauek erabil ditzake marrazketa-indarra ebaluatzeko, FR serieko modelo egokia hautatzeko eta murrizketa eta tresneriaren konfigurazio egokia gomendatzeko.
Helbidea
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Txina
Tel
Posta elektronikoa