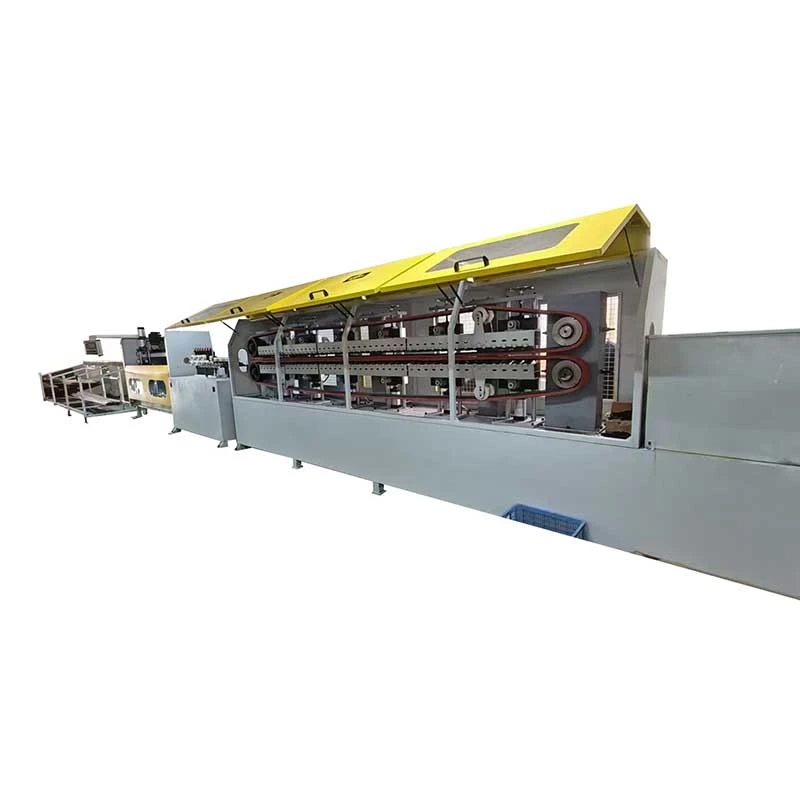
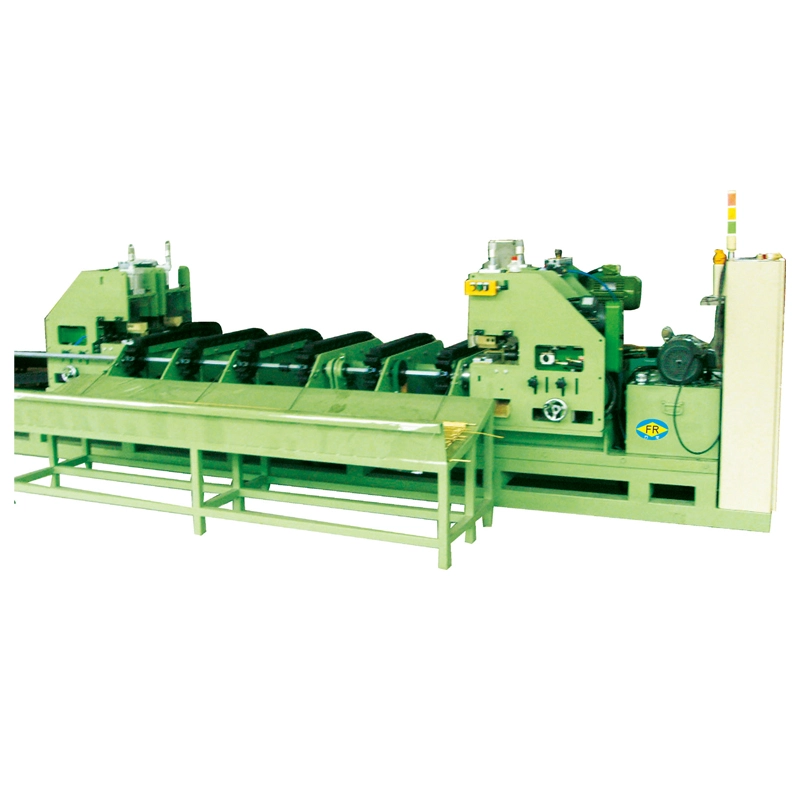
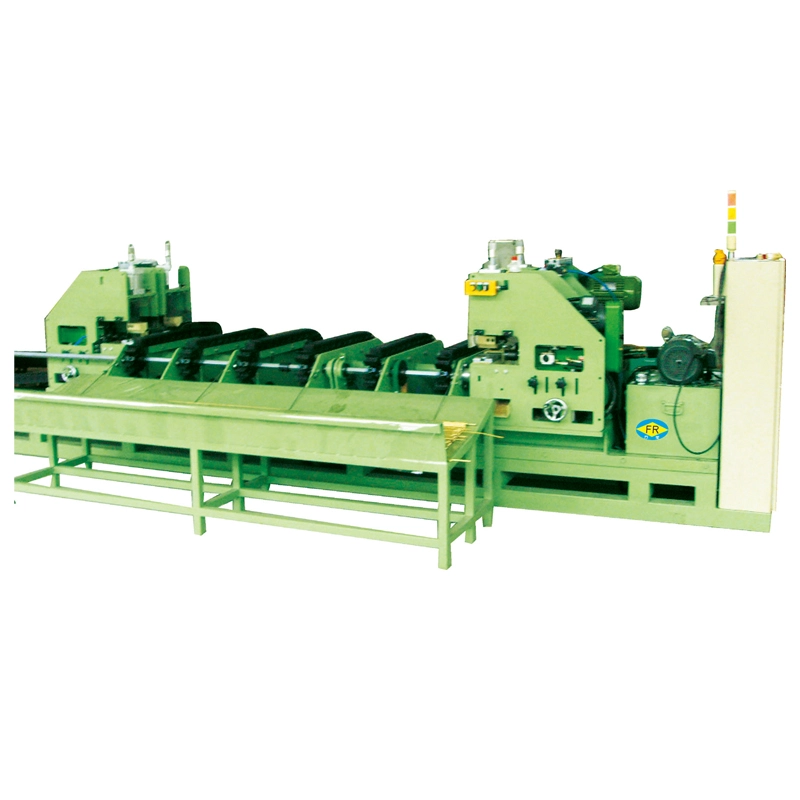
FangRong-enLinea guztiz automatikoaapuntatzea, marrazketa hotza, zuzentzea, ebakitzea eta txaflatzea uztartzen ditu konektatutako produkzio-lerro batean. Makina bereizien artean erdi-landutako barrak mugitu beharrean, materiala elikadura-muturrean sartzen da eta behar diren prozesuetatik igarotzen da sekuentzian. Konfigurazio hau bereziki erabilgarria da luzera finkoko barra edo hodi kantitate handiak ekoizten dituzten fabriketarako, non eskuzko transferentzia eta behin eta berriz kokatzea botila-lepo bihurtu diren.
Lerro bat, barra gordinatik amaitutako luzera arte
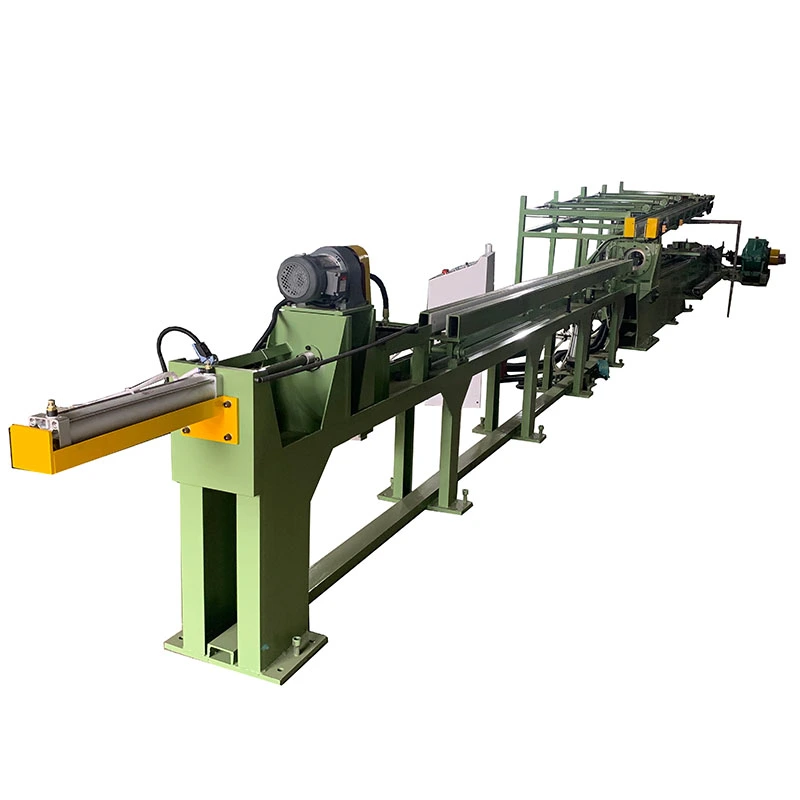
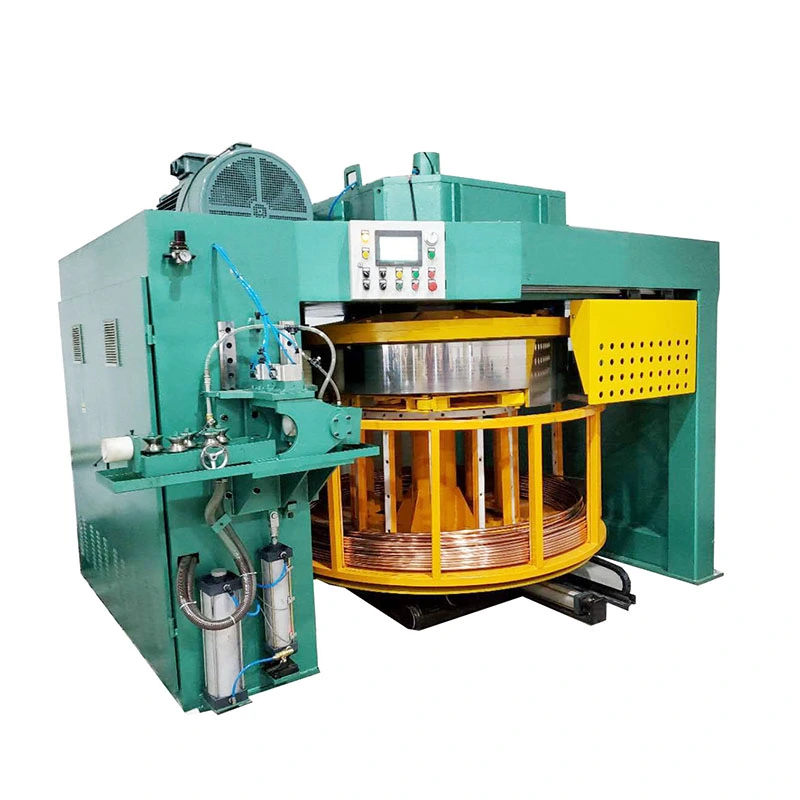
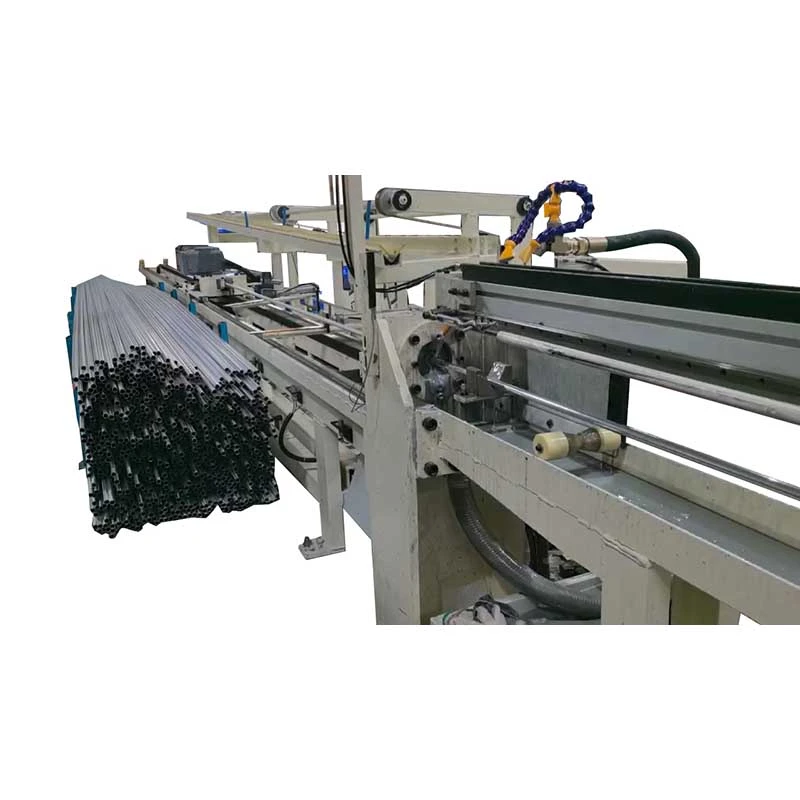
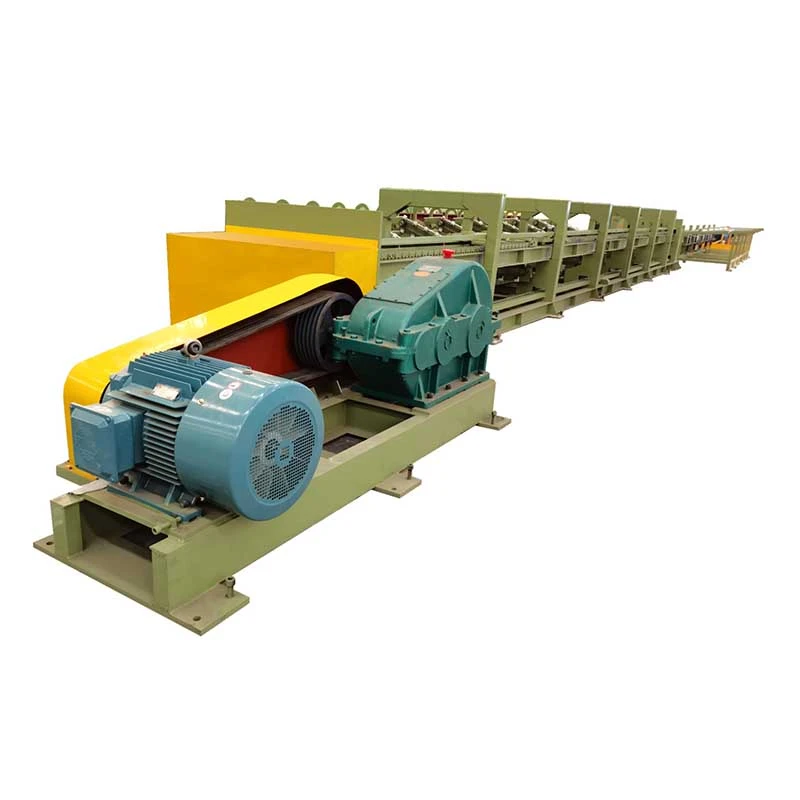
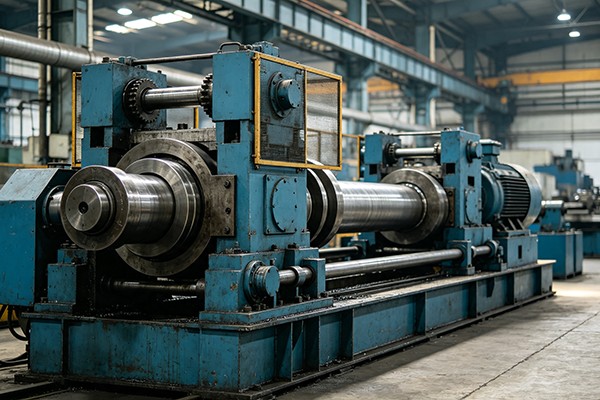
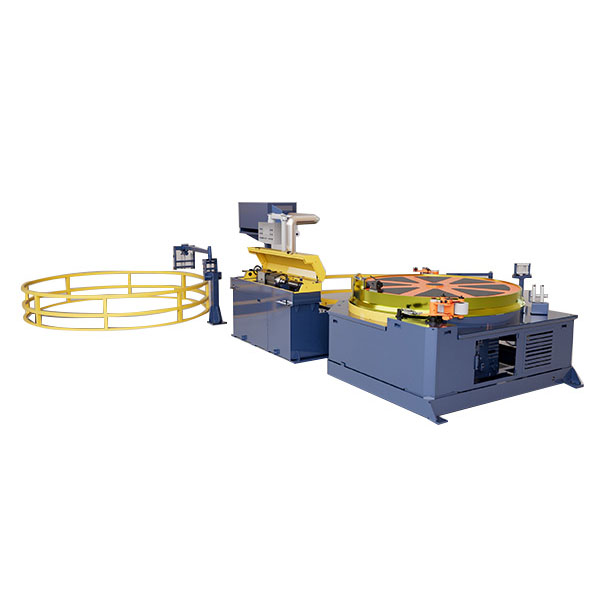
Prozesua materiala marrazteko prestatzen duen bultzatzaile hidrauliko buru batekin hasten da, eta ondoren, marrazketa-unitate nagusia, arrabol anitzeko zuzengailua, zizaila hegalaria eta txanflaketa-estazio automatikoa daude. Etapa bakoitzak lan zehatz bat du: bultza-buruak materiala trokeletik pasatzen du, marrazketak sekzioa murrizten du, zuzentzeak hondar kurbadura zuzentzen du, ebaketak amaitutako luzera finkatzen du, eta txanflatzeak muturrak prestatzen ditu hurrengo muntaketa edo mekanizazio eragiketarako.
Seinalatu → Marrazketa hotza → Zuzentzea → Ebaketa → Txanflatzea
Eragiketa hauek konektatuta mantentzeak murriztu egin dezaketarteko manipulazioa, eskuzko lerrokatzea eta lan-prozesuan biltegiratzea. Hau nabarmenagoa bihurtzen da produktu bat behin eta berriz zehaztapen berdinarekin ekoizten denean eta bestela operadoreek denbora kopuru handia igaroko lukete makinen artean materiala transferitzen eta berrezartzen.
Onura ez da tailerreko solairuan makina gutxiago izatea. Konektatutako produkzio-ibilbide batek prozesuen arteko material-kudeaketaren kopurua murriztu dezake eta lan-fluxu orokorra errazago kudeatzen du.
Marrazki-kargaren inguruan eraikia
Lerro-barruti automatikoa:FR-5T-tik FR-200T-ra
Bultzagailu hidraulikoaren indarra:10Ttik 300Tra
Bultza-buruko zilindroa:φ63×200mm-tik φ300×300mm-ra
Marrazki Nagusiaren Motor Potentzia:22kW-tik 400kW-ra
Olio-ponpa hidraulikoaren potentzia:5,5 kW eta 160 kW bitartekoak
Barra-diametro aplikagarria:13-100 mm gutxi gorabehera, konfigurazioaren arabera
Zifra hauek ez dira aukera independenteak. Hasierako diametroak, materialaren kalifikazioak, marrazketa-murrizketak, amaitutako tamainak eta ekoizpen-zikloak behar den marrazketa-indarra, ahalmen hidraulikoa eta motorraren potentzia zehazten ditu. Doitasun txikiagoko barrak egiteko diseinatutako lerro batek, adibidez, ez du behar erresistentzia handiko altzairu sekzio handiagoak marrazten dituen konfigurazio bera.
FangRong-ek, beraz, benetako marrazketa-prozesuaren inguruan eraikitzen du lerroa, modulu bakoitza makinaren ahalmen nominalaren arabera bereizita hautatu beharrean. Horri esker, ekipoak material eta produkzio eskakizunetara egokitzen laguntzen du, beharrezkoa ez den ahalmena gehitu gabe.
Sinkronizazioak automatizazio gehiago gehitzea baino garrantzitsuagoa da
Hainbat makina konektatu ondoren, zaila da prozesu bakarrean funtzionatzea. Marrazketa-unitateak, zuzentzaileak, ebakitzaileak eta txaflatzeko estazioak ezin dira modu independentean funtzionatu materiala geltoki bakoitzera une eta posizio egokian iritsi behar bada.
FangRong-ek zentral bat erabiltzen duMitsubishi PLC kontrol sistemaServoazionamenduak, unitate hidraulikoak eta manipulazio automatikoa koordinatzeko. Kontrol-sistemak estazioen arteko funtzionamendu-sekuentzia kudeatzen du, abiadura eta tentsioa koordinatzen diren bitartean, beharrezkoak ez diren geldialdiak, material metaketa eta bat ez datozen mugimenduak murrizteko.
Produktu-aldaketak maiz egiten dituen produkziorako, biltegiratutako prozesuen ezarpenek operadoreek eskatzen duten behin eta berriz doikuntza kopurua murriztu dezakete. Hau bereziki erabilgarria da lerro berak ezarritako hainbat ekoizpen-zehaztapen kudeatzen dituenean.
Lerro guztiz automatikoak zentzua duen lekuan
Lerro mota hau egokiena ekoizpen-ibilbidea errepikakorra denean eta amaitutako produktuak jarraian hainbat eragiketa behar dituenean. Aplikazio tipikoen artean daudeautomozio-ardatzak, bizikleten marko-hodiak, altzari-hankak eta hodi elektrikoak.
Tamaina askotako bolumen baxuko ekoizpenerako, guztiz integratuta dagoen linea bat ez da beti aukerarik onena. Makina bereiziek malgutasun handiagoa eman dezakete produktuak maiz aldatzen direnean. Lerro automatikoa erakargarriagoa bihurtzen da zehaztapen egonkorrak, irteera handia eta eskuzko manipulazio murriztea prozesuen malgutasun handiena baino garrantzitsuagoa denean.
Zergatik aukeratu FangRong lerro osorako
FangRong-ek ez ditu soilik lerroko makina indibidualak hornitzen. Gure esperientziak sekuentzia osoa hartzen duapuntatzea, marraztea, zuzentzea, ebakitzea eta txanflatzea, ekipoen diseinua eta kontrol-logika batera kontuan hartzeko aukera emanez hasieratik.
Bezeroarentzat, Linea Automatiko Osoko proiektu batek ekipamenduen hautaketa, linearen diseinua, koordinazio elektrikoa eta hidraulikoa, instalazioa, martxan jartzea eta operadoreen prestakuntza izan ditzake. Produkzio-eskakizuna geroago aldatzen bada, estazio indibidualak lehendik dagoen prozesuaren zati gisa ere ebalua daitezke, zerikusirik ez duten ekipo gisa tratatu beharrean.
Guangdong-eko metalak konformatzeko ekipoetan eta fabriketan 30 urte baino gehiagoko esperientzia duen, FangRong-ek bezeroaren materialaren, dimentsioen, irteeraren eta beheranzko eskakizunen inguruan marrazketa eta akabera lerroak eraikitzen ditu.
Helburua zuzena da:prozesuen artean manipulazio gutxiago eta iristen den materialetik amaitutako piezen arteko ibilbide koherenteagoa.


 Whatsapp