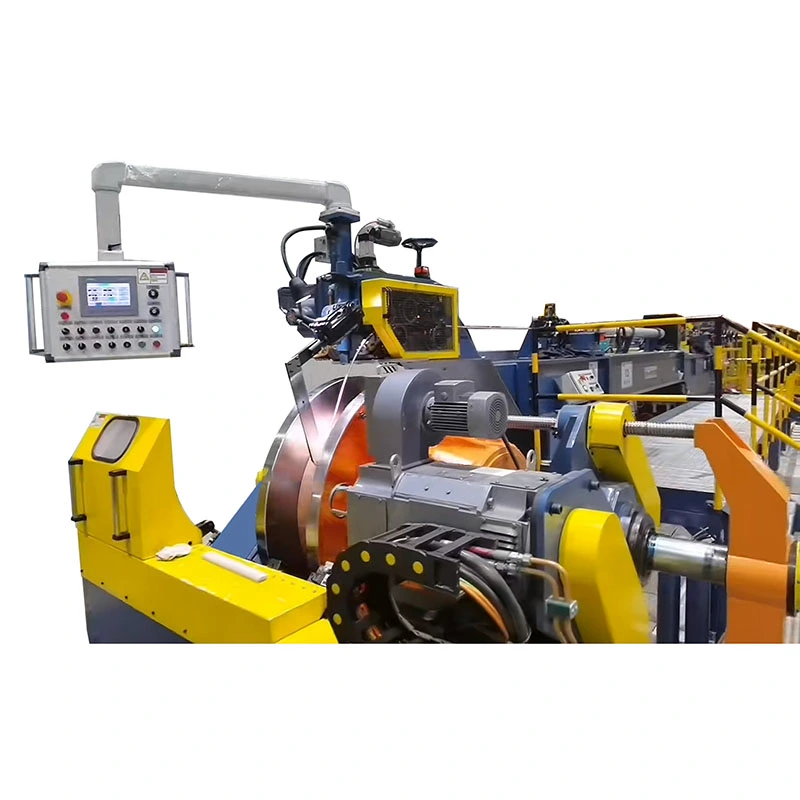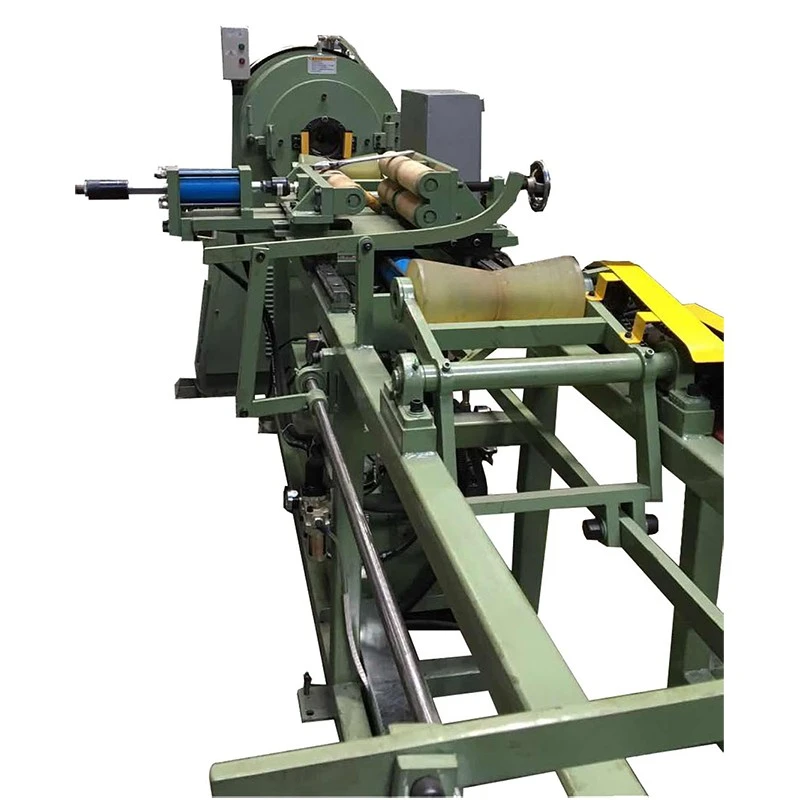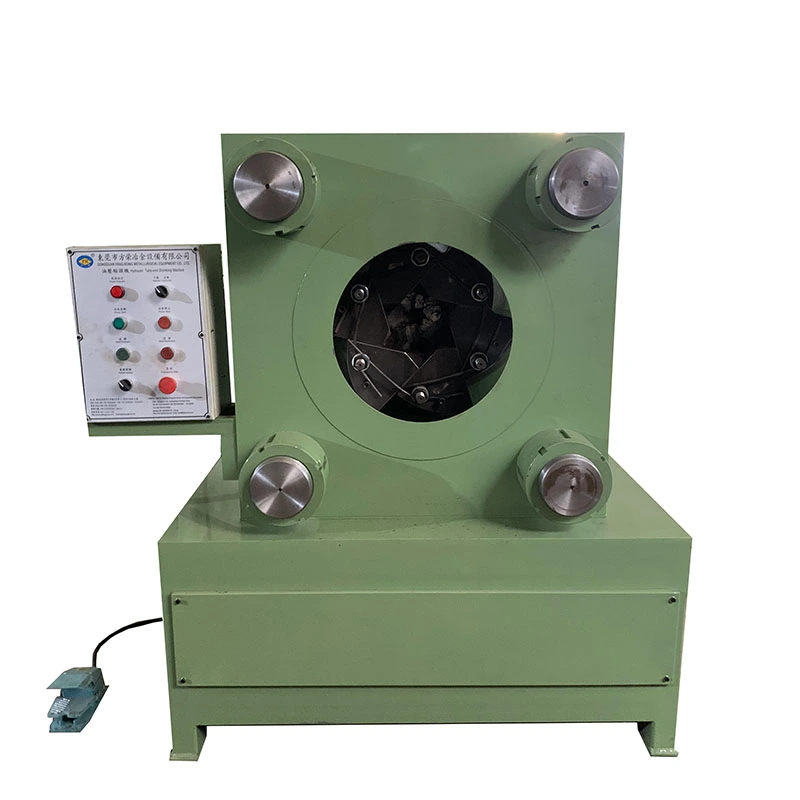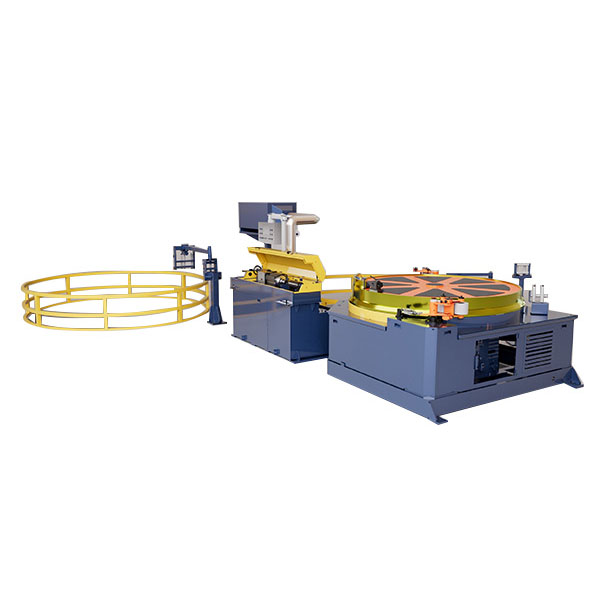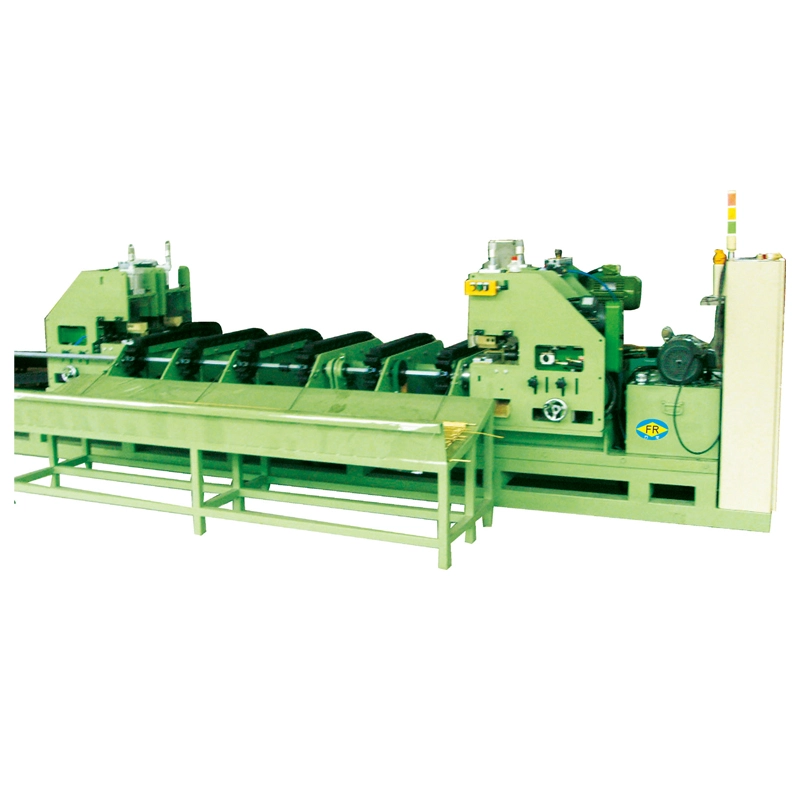
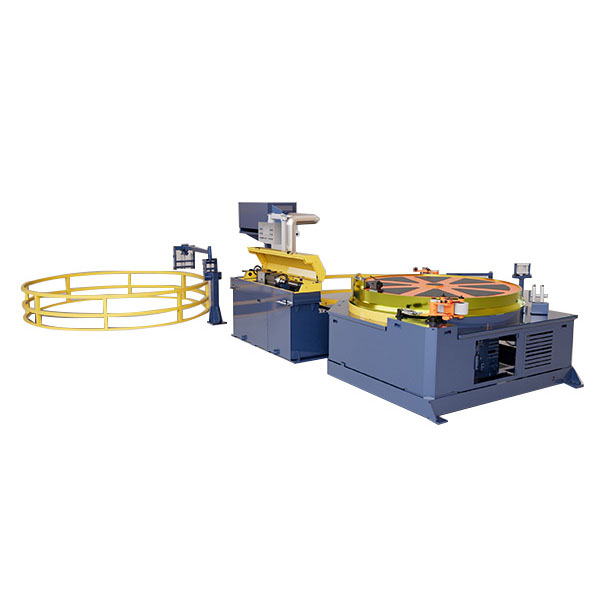
FangRongeskaintzen duHodiaren barne haria osatzeko makinakobre, altzairu herdoilgaitzezko, letoizko eta aluminiozko hodietan barne-harri jarraitua eta zirrikitu helikoidala osatzeko. FR-8 eta FR-12 konfigurazioekin 5-15 mm bitarteko hodi-diametroak eta 60 m/min arteko marrazketa-abiadurak dituztenez, ekipamendua hodiak prozesatzeko diseinatuta dago HVAC, hozte, mahuka malguak eta doitasun-hodien fabrikazioan.
Barne haria eta zirrikituak osatzea prozesu garrantzitsua da errendimendu handiko metalezko hodiak, hodi malguak, bero-trukagailuak eta fluido-transferentziarako osagai espezializatuak ekoizten dituzten fabrikatzaileentzat. Etengabeko mekanizazio-eragiketak ez bezala, etengabeko konformazio-sistema batek hodi-elikadura, barne profila osatzea, marrazketa kontrolatua eta bobinatze automatikoa konbina ditzake ekoizpen-sekuentzia batean. Horrek behin eta berriz manipulazioa murrizten laguntzen du, hodiaren mugimendu egonkorra eta konformazio-baldintza koherenteak mantenduz.
FangRong-en Hodi Barruko Haria Formatzeko Makina FR-8 eta FR-12 konfigurazioetan dago eskuragarri. FR-8 modeloak 5-10 mm-ko hodi-diametroak onartzen ditu 15-30 m/min-ko marrazketa-abiadurarekin, eta FR-12-ak, berriz, 8-15 mm-ko hodiak 40-60 m/min-ko abiaduran. Azken konfigurazioa hodiaren materialarekin, hormaren lodierarekin, barruko profilarekin, zelaiarekin, ekoizpen abiadurarekin eta bobinaren diametroarekin lotu daiteke.
Aurkibidea
- Nola funtzionatzen du hodiaren barruko haria osatzeko makinak?
- Zeintzuk dira etengabeko barne-hariaren formazioaren ezaugarri nagusiak?
- Zeintzuk dira makinaren zehaztapen nagusiak?
- Nola hautatu behar dute fabrikatzaileek makina egokia?
- Non erabiltzen da makina hau?
- Zein produkzio-arazo konpon ditzake?
- Nola hurbiltzen da FangRong-ek makinen fabrikazioa?
- Maiz egiten diren galderak
- Nola hasi dezakezu zure hodi prozesatzeko proiektua?
Nola funtzionatzen du hodiaren barruko haria osatzeko makinak?
Hodiaren barruko haria osatzeko makina hodi etengabeko mugimenduaren inguruan diseinatuta dago. Banakako hodi-atalak banan-banan prozesatu beharrean, hodia elikadura-sisteman sartzen da eta etengabe mugitzen da barne-konformazio-atalean. Kontrolatutako konformazio tresna batek behar den hari helikoidala edo zirrikitua sortzen du barruko gainazalean, trakzio-sistemak mugimendu egonkorra mantentzen duen bitartean.
1. Hodi-elikadura kontrolatua
Elikadura-atalak hodia konformazio-eremurantz bideratzen du abiadura kontrolatuan. Lerrokadura zehatza garrantzitsua da, gehiegizko desbideratzeak konformazioaren sakoneran, koherentzian eta azken barne-profilean eragina izan dezakeelako.
2. Barne-profila osatzea
Konformazio-sistemak barne-profila helikoidala sortzen du deformazio kontrolatuaren bidez, ohiko materiala kentzeko ebaketa batean oinarritu beharrean. Metodo hau bereziki egokia da etengabeko ekoizpenerako, non altuera egonkorra eta barne-geometria errepikagarria garrantzitsuak diren.
3. Marrazketa eta trakzioa
Konformazio sekzioan sartu ondoren, hodia etengabe ateratzen da makinan zehar. Marrazketa-indarra eta lan-abiadura hodiaren materialaren eta dimentsioen arabera doitu daitezke, ekoizpen-baldintza egonkorrak mantentzen lagunduz.
4. Bobinketa automatikoa
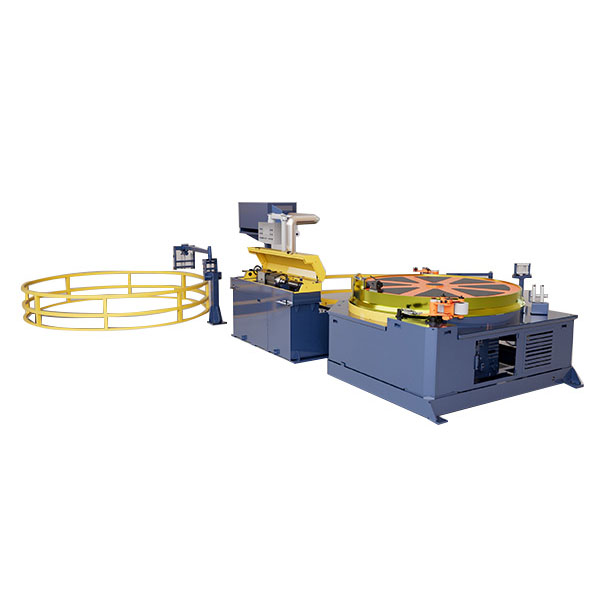
Barne-profila osatu ondoren, amaitutako hodia automatikoki bobina batean biribil daiteke. Horrek tarteko eskuzko manipulazioa murrizten du eta prozesua erraztu egiten du hodiak prozesatzeko ekipoekin gorako edo beherakoekin konektatzeko.
Zeintzuk dira etengabeko barne-hariaren formazioaren ezaugarri nagusiak?
Hodi ekoizleentzat, makinen errendimendua ez da konformazio gaitasuna bakarrik zehazten. Etengabeko ekoizpenak elikadura, trakzio, tresneria eta harilkatzeko sistema koordinatuak ere behar ditu.
- Etengabeko prozesamendua:Hodiak osatzea, marraztea eta bobinatzea konektatutako ekoizpen prozesu gisa funtziona dezakete.
- Barneko forma helikoidala:Konformazio-sistemak barneko hariak edo zirrikituak sortzen ditu hodiaren luzeran.
- Material anitzeko bateragarritasuna:Konfigurazioak kobrea, altzairu herdoilgaitza, letoia, aluminioa eta bestelako metalezko hodi egokietarako garatu daitezke.
- Ekoizpen-parametro erregulagarriak:Lan-abiadura eta marrazketa-baldintzak materialaren eta hodiaren zehaztapenen arabera hauta daitezke.
- Bobinketa automatikoa:Amaitutako hodiak bobinetan bil daitezke, birbobinatze lan gehigarria murriztuz.
- Ekoizpen-lerroen integrazioa:Ekipamendua lehendik dauden hodiak prozesatzeko lerroekin konektatzeko konfigura daiteke.
- Tresneria pertsonalizatua:Konformazio-erremintak behar diren hodi-dimentsioekin, zelaiarekin eta barne-profilarekin bat egin daitezke.
Zeintzuk dira makinaren zehaztapen nagusiak?
FangRong-ek gaur egun bi konfigurazio estandar eskaintzen ditu hodi-tamaina eta ekoizpen-eskakizun desberdinetarako. Ondorengo zehaztapenek erreferentzia praktiko bat eskaintzen dute hasierako makinaren hautapenerako.
| Zehaztapena | FR-8 | FR-12 |
|---|---|---|
| Marrazketa indarra | 2 T | 5 T |
| Hodiaren Diametroa | 5-10 mm | 8-15 mm |
| Marrazketa Abiadura | 15-30 m/min | 40-60 m/min |
| Bobinaren Diametroa | 600-1000 mm | 800-1200 mm |
| Motor Nagusia | 15 kW | 22 kW |
| Gidari aldakorra | 18 kW | 30 kW |
Benetako funtzionamendu-parametroak hodiaren materialaren, kanpoko diametroaren, hormaren lodieraren, beharrezko barne-profilaren, zelaiaren, produkzio-ahalmenaren eta amaitutako bobinaren eskakizunen arabera baieztatu behar dira. Konfigurazio pertsonalizatuak eskuragarri daude zehaztapen estandarrak ekoizpen-lerro batekin guztiz bat ez datozenean.
Nola hautatu behar dute fabrikatzaileek makina egokia?
Barne haria osatzeko makina bat motorraren potentzian edo abiadura maximoan oinarrituta soilik hautatzeak produkzio-konfigurazio desegokia sor dezake. Ikuspegi fidagarriagoa hodi-prozesatzeko eskakizun osoa ebaluatzea da.
Hodiaren materiala
Kobreak, altzairu herdoilgaitzak, letoiak eta aluminioak propietate mekaniko eta konformazio portaera desberdinak dituzte. Aukeratutako konformazio-indarra, tresneria eta funtzionamendu-parametroak, beraz, prozesatzen ari den materialarekin bat etorri behar dira.
Hodiaren diametroa eta hormaren lodiera
Hodiaren neurriek zuzenean eragiten dute makinaren konfigurazioan. FR-8 5-10 mm-ko hodietarako diseinatuta dago, eta FR-12 8-15 mm-ko tartea hartzen du. Hormaren lodiera ere eman behar da konfigurazio pertsonalizatu bat eskatzeko.
Barne-haria edo groove-eskakizunak
Beharrezko barne-profilak eta pasuak konformazio-tresneria egokia erabakitzen dute. Hodi anitzeko zehaztapenak ekoizten dituzten fabrikatzaileek erreminten malgutasuna kontuan hartu beharko lukete ekipamendua planifikatzerakoan.
Ekoizpen Abiadura
Helburuaren irteera beste faktore garrantzitsu bat da. Hodi txikiagoekin abiadura moderatuko ekoizpenerako, FR-8 konfigurazioa egokia izan daiteke. Abiadura handiagoko eskakizunek eta marrazketa indar handiagoak FR-12 konfigurazioa eskatu dezakete.
Amaitutako bobinaren diametroa
Harilatzeko sistema behar den bobinaren tamainarekin batera kontuan hartu behar da. Ekoizpen-diseinu ezberdinek harilkadura-konfigurazio eta manipulazio antolamendu desberdinak eska ditzakete.
Non erabiltzen da makina hau?
Barneko haria eta zirrikitu etengabeak hodiak fabrikatzeko aplikazio sorta bat onartzen du, non barne geometriak produktuaren errendimendu edo muntaketa eskakizunetan laguntzen duen.
- HVAC eta aire girotuko hodien ekoizpena
- Hozte eta bero-trukagailuen hodien prozesatzea
- Altzairu herdoilgaitzezko mahuka malguak fabrikatzea
- Gas-mahuka ekoizpena
- Ur hornidura eta iturgintza osagaiak
- Metalezko tutu korrugatuen ekoizpena
- Automobilgintzako hodi malguak
- Fluidoen transferentzia industrialaren hodiak
- Doizko metalezko hodien fabrikazioa
Kobrezko hodietarako aplikazioetarako, barruko zirrikitu helikoidalak sor daitezke aire girotu eta hozte sistemetan bero-transferentziarako aplikazio espezializatuetarako. Azken tresneria eta funtzionamendu-parametroak benetako hodiaren zehaztapenetik eta aplikaziotik zehaztu behar dira.
Zein produkzio-arazo konpon ditzake?
Hodiaren prozesamendu tradizionalak hainbat eragiketa independente, eskuzko elikadura, behin eta berriz doikuntza eta birbobinaketa bereizia izan ditzake. Urrats hauek manipulazio-denbora handitu dezakete eta lerrokatze- edo koherentzia-arazoetarako aukerak sor ditzakete.
| Ekoizpen Erronka | Etengabeko Formazioaren Ikuspegia | Ekoizpen-onura potentziala |
|---|---|---|
| Eskuzko elikadura errepikatua | Hodi etengabeko elikadura | Tarteko manipulazio gutxiago |
| Hodiaren lerrokadura ezegonkorra | Elikadura eta kokapen kontrolatua | Konformazio baldintza koherenteagoak |
| Konformazio-eragiketak bereizi | Konformazio eta marrazketa integratuak | Ekoizpen-fluxua sinplifikatua |
| Eskuzko birbobinatzea | Bobina automatikoa | Formatu osteko manipulazioa murrizten da |
| Hodiaren zehaztapen desberdinak | Tresneria eta parametro konfiguragarriak | Ekoizpen malgutasun handiagoa |
Etengabeko konfigurazioaren balio nagusia prozesuen koordinazioa da. Elikadura, barne konformazioa, trakzioa eta harilkatzea produkzio-sekuentzia batean sartuz, operadoreek denbora gehiago eman dezakete parametroen kontrolean eta kalitatearen ikuskapenean, hodi-atalak eragiketa ezberdinen artean transferitu beharrean.
Nola hurbiltzen da FangRong-ek makinen fabrikazioa?
FangRong 1998az geroztik hotzeko marrazketa, zuzenketa eta metalurgiako ekipoen fabrikazioan parte hartzen du. Bere fabrikazio-prozesuak ingeniaritza-diseinua, egitura-fabrikazioa, mekanizazioa, konformazio-erremintaren ekoizpena, muntaia, kalibrazioa eta probak barne hartzen ditu.
Funtsezko osagai mekanikoak, hala nola marrazteko trokelak, gida-gurpilak eta barne konformazio-buruak, funtzionamendu-baldintzen arabera fabrikatzen dira. Osagaiaren arabera, mekanizazio- eta tratamendu termikoko prozesuak erabiltzen dira dimentsio-egonkortasuna eta zerbitzu-errendimendua laguntzeko.
Bidalketa baino lehen, ekipamendu osoa egiaztatzen da egitura mekanikoa, transmisioaren funtzionamendua, osagaiak osatzea, kontrol elektrikoak, hodiaren mugimendua eta unitatearen eta kontrol sistemen arteko koordinazioa. Pertsonalizatutako makinak ere ikuska daitezke adostutako hodiaren zehaztapenen eta produkzio-baldintzen arabera.
Kalitate eta egiaztagiri teknikoak
- ISO 9001 ziurtagiria
- CE betetzea
- SGS ikuskatzeko laguntza
- 32 asmakuntza patente
- 100 erabilgarritasun eredu patente baino gehiago
- Fabrikazio instalazioak Dongguan eta Yangjiang-en, Guangdong-en
- 26 urte baino gehiagoko esperientzia erlazionatutako ekipo metalurgikoan
FangRong-ek instalazio-gidak, operadoreen prestakuntza, laguntza teknikoa eta ordezko piezen zerbitzuak ere eskaintzen ditu. Berme-aldi estandarra 12 hilabetekoa da, higadura arrunteko piezak kenduta.
Hodiaren barne-haria osatzeko makinei buruzko maiz egiten diren galderak
Zein material prozesatu daitezke?
Makina kobrea, altzairu herdoilgaitza, letoia, aluminioa eta bestelako metalezko hodi egokietarako konfigura daiteke. Konformazio-baldintzak materialaren propietateen, tutuaren dimentsioen eta beharrezko barne-profilaren araberakoak dira.
Zein hodi-diametro maneiatu dezakete modelo estandarrek?
FR-8 5-10 mm-ko hodi-diametroetarako diseinatuta dago, eta FR-12 8-15 mm-koa estaltzen du. Barruti estandar hauetatik kanpoko aplikazioetarako konfigurazio pertsonalizatuak eztabaida daitezke.
Zein da FR-8 eta FR-12 arteko aldea?
FR-8-k 2 T-ko marrazketa-indarra eta 15-30 m/min-ko marrazketa-abiadura tartea eskaintzen ditu. FR-12-k 5 T-ko marrazketa-indarra eta 40-60 m/min-ko marrazketa-abiadura tartea eskaintzen ditu, bi konfigurazioak hodi-tamaina desberdinetarako eta ekoizpen-eskakizunetarako egokiak eginez.
Barne hariak edo zirrikituak etengabe eratu al daitezke?
Bai. Makina hodi etengabeko mugimendurako diseinatuta dago eta barneko hari helikoidala edo zirrikitu bat osa dezake behar den hodiaren luzeran zehar, hodi sekzio bakoitza bereizita prozesatu gabe.
Integratu al daiteke lehendik dagoen produkzio-lerro batekin?
Bai. Ekipamendua hodi-prozesatzeko sistemekin batera edo beheran sartu daiteke. Konexio-metodoa hodiaren elikaduraren, ekoizpen-abiaduraren, bobinaren manipulazioaren eta dagoen fabrikaren diseinuaren arabera planifikatu behar da.
Zer informazio eman behar da makinaren aurrekontua eskatzeko?
Fabrikatzaileek hodi-materiala, kanpoko diametroa, hormaren lodiera, barne-haria edo zirrikitu profila, zelaia, xede-ekoizpen-abiadura, amaitutako bobinaren diametroa, espero den produkzio-ahalmena eta lehendik dagoen produkzio-lerroaren informazioa eman behar dute, hala badagokio.
Makina pertsonalizatu al daiteke?
Bai. Makinen konfigurazioa, konformazio-tresneria, lan-parametroak eta produkzio-lerroen antolaketa pertsonaliza daitezke hodiaren materialaren, dimentsioen, konformazio-baldintzen eta produkzio-baldintzen arabera.
Nola hasi dezakezu zure hodi prozesatzeko proiektua?
Barne konformazio-ekipo egokia aukeratzeak makinaren zehaztapenak alderatzea baino gehiago eskatzen du. Hodiaren materiala, diametroa, hormaren lodiera, barruko profila, zelaia, xede-abiadura, bobinaren dimentsioak eta linearen integrazio-eskakizunak batera hartu behar dira kontuan. Hodiaren ekoizpen-lerro berri bat planifikatzen ari bazara edo lehendik dagoen prozesu bat berritzen ari bazara, eman zure hodiaren zehaztapenak eta ekoizpen-helburuak FangRong-i ekipo-konfigurazio egoki bat lortzeko.Jar zaitez gurekin harremanetangaur zure aplikazioari buruz eztabaidatzeko, makina-eredu egokia berresteko eta zure produkzio-eskakizunetarako Hodi Barruko haria osatzeko makina irtenbide pertsonalizatua arakatzeko.