Whatsapp
Doitasun handiko metalak prozesatzeko ekipamendu sorta zabala eskaintzen dugu, besteak beste, zuzenketa, hotzeko marrazketa, apuntaketa, txanflaketa, ebaketa, haria ijezteko makinak eta marrazteko trokelak, hodi, barra eta alanbre materialetarako egokitutako industria ezberdinetan.
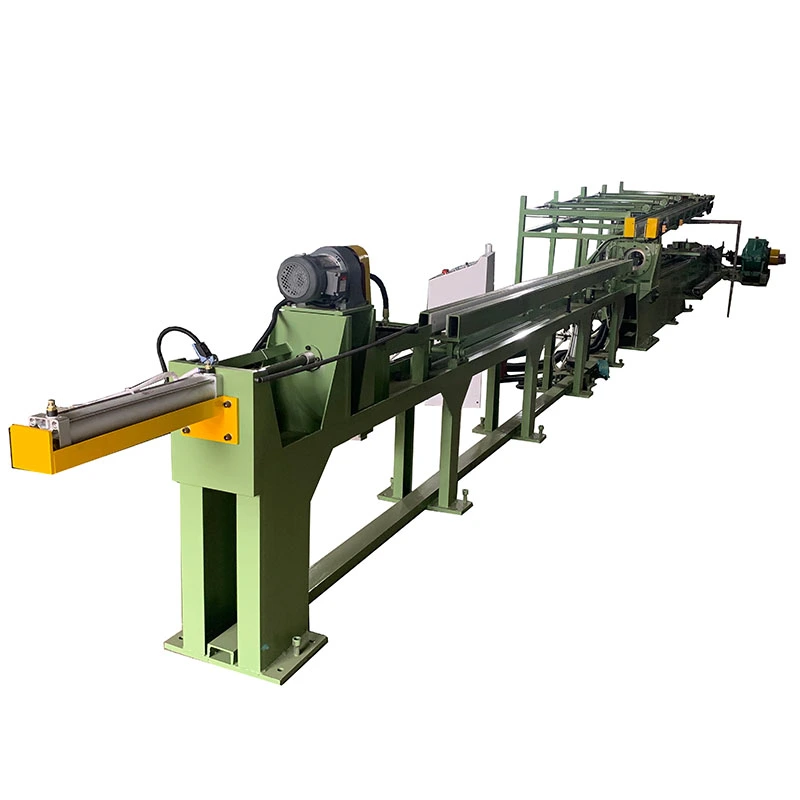
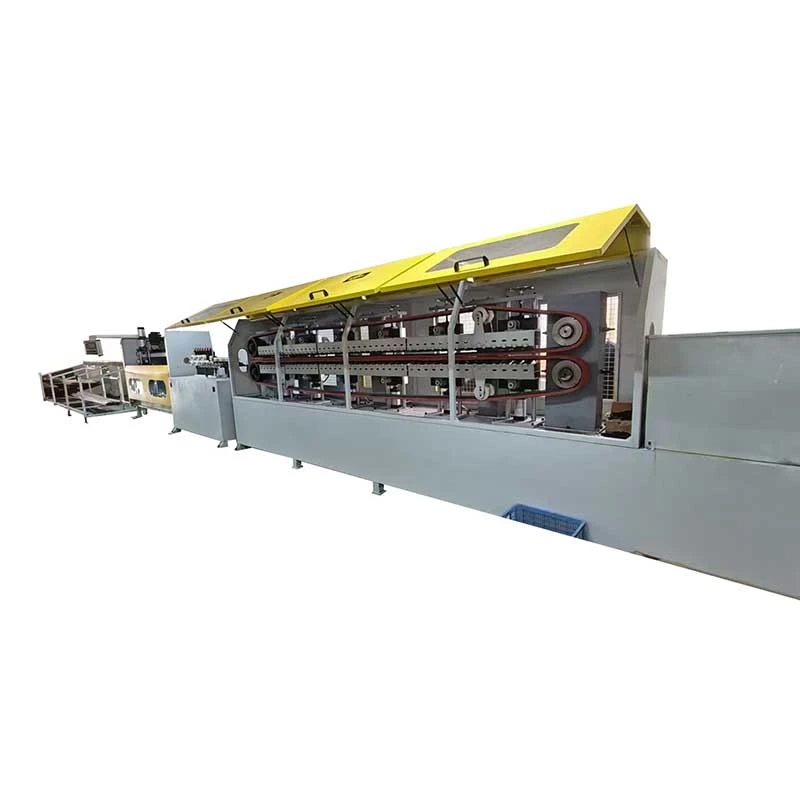
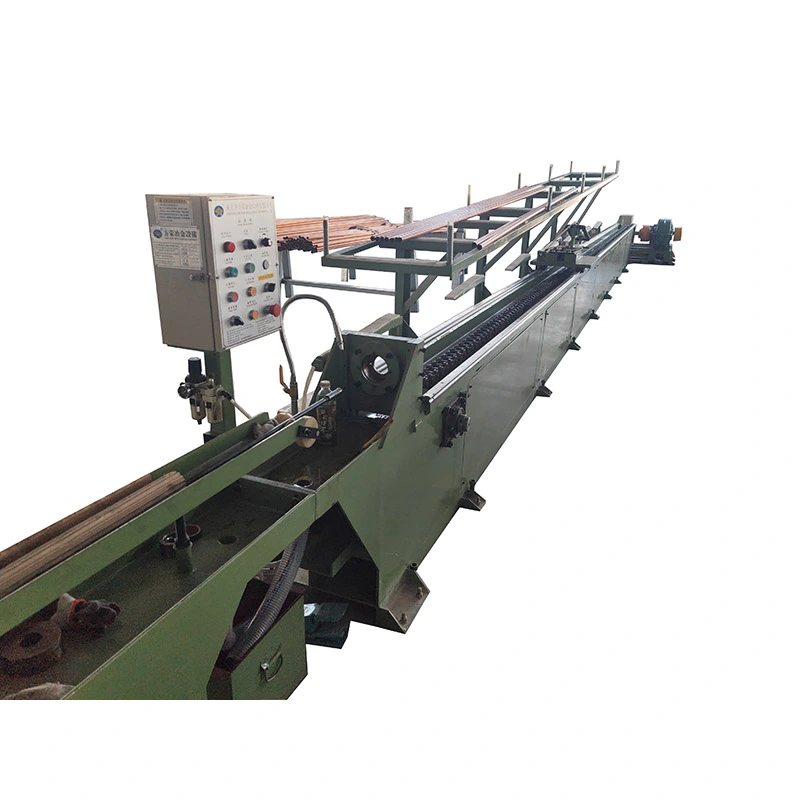
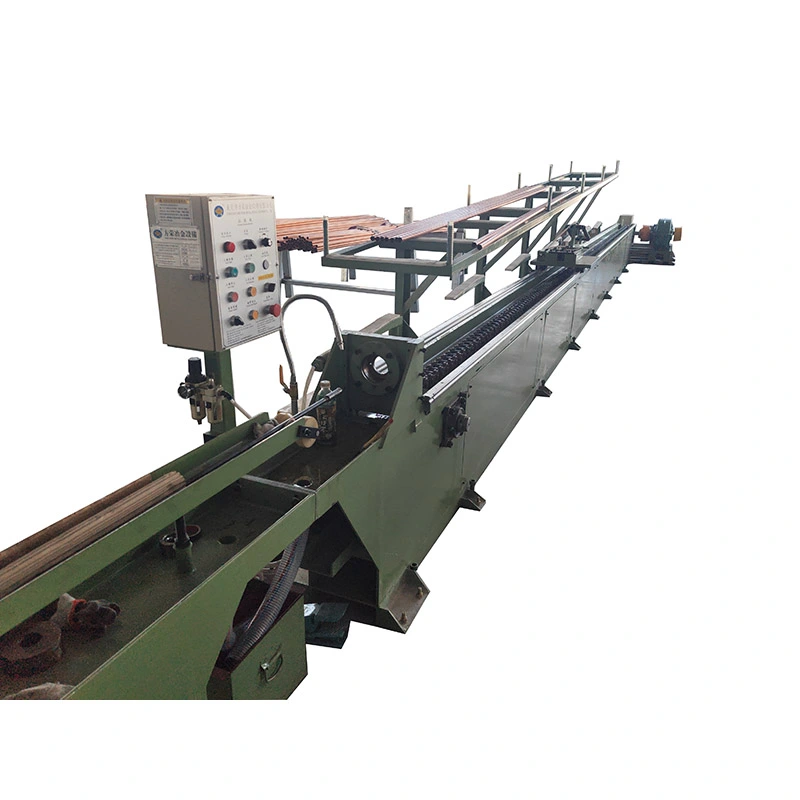
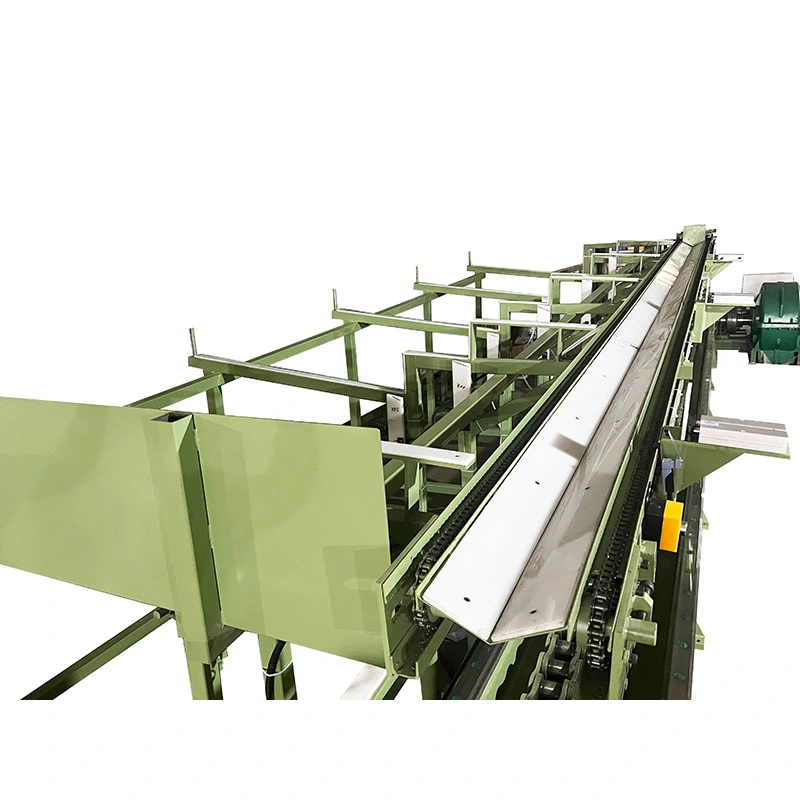
TheKate automatikoa Hotzeko Marrazketa MakinaHodiak eta barren marrazketak zikloen artean eskuz manipulazio gutxiagorekin egin behar diren produkzio-lerroetarako diseinatuta dago. Bere kate bidez gidatutako bagoiak eskaintzen du7–1000 kN-ko trakzio indarra, bizkortzen da28 m/min, eta trazuak arte10 mproduktuetarako normalean arteØ250 mm. Mandril batek barne-diametroa eta hormaren lodiera kontrolatzen ditu hodiak marratzerakoan, berriz1-5 kate konfigurazioakhanditu irteera hainbat piezak zehaztapen bera partekatzen dutenean. Elikadura, mozketa eta harrera automatikoak karbono altzairu, altzairu herdoilgaitza, kobrea, aluminioa eta aleazioko hodi eta baretarako integra daitezke.
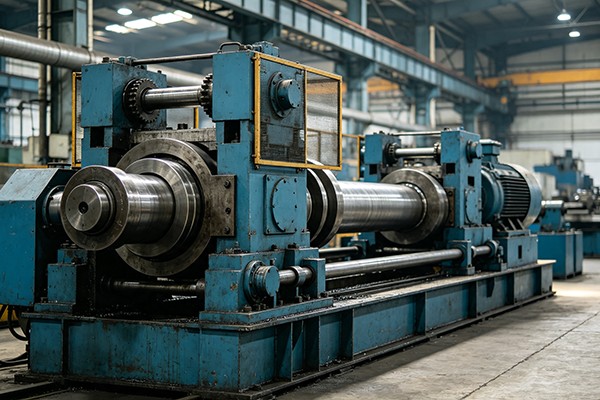
TheKate automatikoa Hotzeko Marrazketa Makinametalezko hodi edo barra solidoen diametroa murrizteko diseinatutako hotza-banku mekaniko bat da, pieza doitasuneko trokel batetik tiratuz giro-tenperaturan. Motor batek, engranaje-kutxak eta kate astunak bagoiari erakarpen-indarra transmititzen diote, eta makina bereziki egokia da ekoizpenerako.marrazketa-ziklo errepikagarriak, abiadura nahiko altua eta pieza anitzeko funtzionamenduasistema hidrauliko baten malgutasuna baino garrantzitsuagoak dira.
FangRong-en FR serieko azalak10 modelo estandar FR-16tik FR-250era, marrazketa-indarren puntuazioarekin7 kN eta 1000 kN bitartekoaketa abiadurak marrazten10 eta 28 m/min. Ereduaren eta tresnen antolaketaren arabera, makinak prozesatu dezake1 eta 5 pieza marrazketa ziklo batean. Hodi-marrazketa-konfigurazioak mandril-sistema batekin horni daitezke barne-diametroaren eta hormaren lodieraren kontrola behar denean.


Pieza lehenik eta behin prestatzen da, bere puntako muturra trokelean sar dadin eta marrazteko gurdiak har dezan. Lotu ondoren, karroa gida-errailetan zehar mugitzen da, kate-eragileak materiala trokeletik tiratzen duen bitartean. Zeharkako azalera murrizten da pasean zehar, trokelak amaitutako kanpoko dimentsioak kontrolatzen dituen bitartean. Hodi aplikazioetarako, mandril egoki bat erabil daiteke barne geometria kontrolatzeko.
Marrazki trazua amaitu ondoren, bagoia hasierako posiziora itzultzen da eta hurrengo pieza kargatzen da. Itzultzeko unitate bereizia erabilgarria da ekoizpen errepikakorrean, bagoiak ez duelako marrazketa-motor nagusiarengan fidatu behar bere itzulera-mugimendurako.
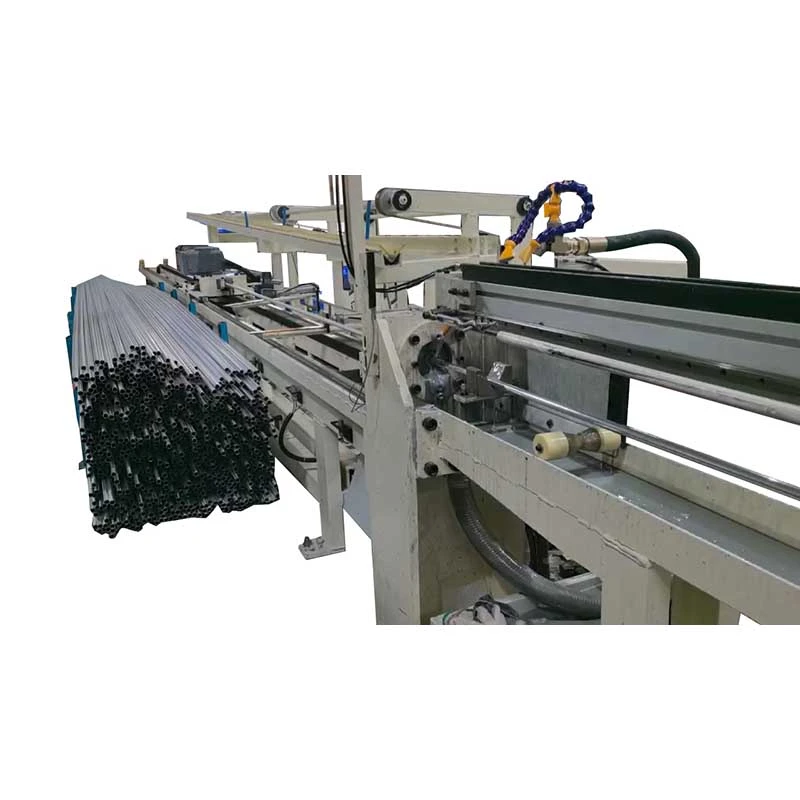
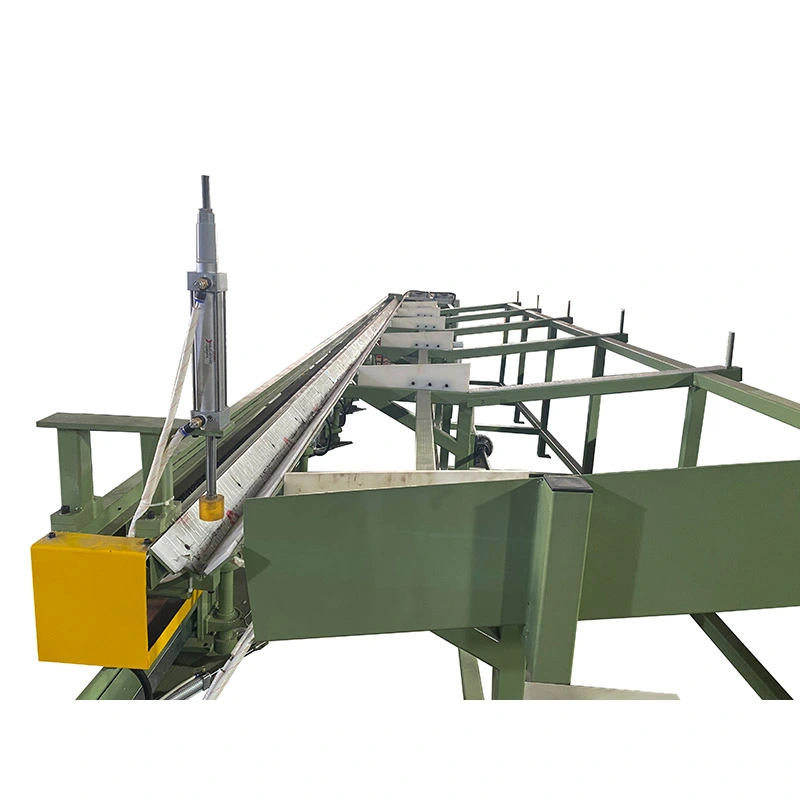
Automatizazioa erabilgarria da material eta tamaina konbinazio bera behin eta berriz sortzen denean. Elikadura automatiko batek zikloen arteko eskuzko karga murrizten du, eta ebaketa eta jasotze-ekipo automatikoak marraztu ondoren manipulazioa erraztu dezake. Tamaina-aldaketa maiz egiten duten lote txikietarako, eskuzko kargatzea linea automatiko osoa instalatzea baino ekonomikoagoa izan daiteke.
Makina, beraz, produkzio ereduaren arabera konfigura daiteke bezero guztiak automatizazio pakete berean sartu beharrean. Eskuragarri dauden aukeren artean daudeelikadura automatikoa, ebaketa eta jasotze automatikoak, marrazteko hari kopurua eta trazuaren luzera benetako ekoizpen-eskakizunaren arabera zehaztuta.
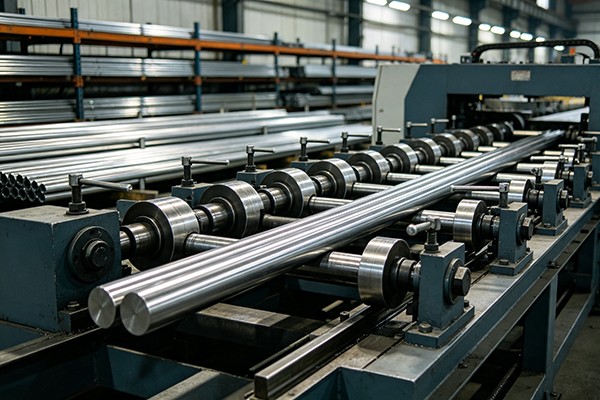
Marrazketa hotza hautatzen da normalean beroan ijetzitako edo extrusionatutako materialak amaitutako osagaiak eskatzen duen dimentsio-koherentziarik ematen ez duenean. Trokelak kanpoko azken dimentsioa ezartzen du, eta pasatzeko programak, tresneriaren egoerak, lubrifikazioak eta sarrerako materialaren kalitateak benetako emaitza zehazten dute.
Hori garrantzitsua da gero artezketa, mekanizazio, muntaketa edo konformazio eragiketetan sartzen diren produktuetarako. Marraztutako diametro egonkor batek hurrengo prozesuan kendu behar den material kopurua murrizten du, baina marrazketa hotza ez da akabera-eragiketa bakoitzaren ordezko gisa tratatu behar.
Materiala beroan lantzeko tenperaturara berotu gabe eratzen denez, marrazketa-prozesuak beroan landutako materiala baino gainazal garbiagoa eta uniformeagoa sor dezake. Aldi berean, deformazio plastikoa eragiten dulana gogortzea, indarra eta gogortasuna areagotu ditzakeena. Aldaketa honen magnitudea materialaren kalifikazioaren, murrizketaren eta pase kopuruaren araberakoa da.
Hori dela eta, bezeroek behar diren dimentsio-emaitza eta behar diren propietate mekanikoak zehaztu behar dituzte marrazkien egutegia prestatzerakoan. Altzairu herdoilgaitzak, karbono-altzairuak, kobre-aleazioak eta beste materialek ez dituzte zertan murrizketa- edo lubrifikazio-baldintza berdinak behar.
Katearen eta engranaje-kutxaren antolamenduak transmisio mekaniko zuzena eskaintzen du gidatzeko sistemaren eta marrazteko gurdiaren artean. Tamaina txiki eta ertaineko produktu egokietan, marrazketa-abiadura nahiko handiak irteera handitzen lagun dezake potentzia hidraulikoko unitaterik erabili gabe. Konfigurazio hau bereziki erabilgarria da txanda osoan marrazketa-eragiketa bera errepikatzen denean.
Makinaren ereduaren eta trokelaren antolaketaren arabera,1 eta 5 hodi edo barraaldi berean prozesatu daiteke. Pieza anitzeko marrazkia da baliotsuena hainbat produktu berdin behar direnean etengabe. Ez da hain erabilgarria lote txikiko maiz ekoizpenerako, erreminten aldaketak eta karga-antolamenduek gaitasun teorikoaren gehikuntza konpentsa dezaketelako.
Itzultzeko motor dedikatu batek bagoia itzultzen du marrazketa trazuaren ondoren. Ziklo handiko ekoizpenean, ziklo bakoitzaren marrazketa ez den zatia murrizteak makinen erabilera hobe dezake eta benetako irteera marrazketa gaitasun teorikora hurbildu daiteke.
FR serieak marrazketa-indar, kate-antolamendu, motor-potentzia eta trazadura-luzera desberdinak eskaintzen ditu, makina beharrezko materialarekin eta produktuaren tamainarekin parekatu ahal izateko. Bezeroak marraztutako luzera luzeagoak behar dituenean trazu luzeagoak zehaztu daitezke, eta hari anitzeko tresnak, berriz, errendimendua helburu nagusia denean.
Beharrezko makina-eredua ez da amaitutako diametrotik bakarrik hautatu behar. Marrazketa-indarra hasierako eta amaitutako ebakidura-eremuen, materialaren indarraren, pasabide bakoitzeko murrizketa, trokelaren geometriaren, lubrifikazioaren eta beste prozesu-baldintzen araberakoa da. Material bigunen diametro handiagoak indar gutxiago behar dezake erresistentzia handiko aleazio batean diametro txikiagoak baino.
Aurrekontua eta ingeniaritza berrespena lortzeko, emanmaterialaren kalifikazioa, hasierako diametroa eta hormaren lodiera, amaitutako diametroa eta hormaren lodiera, behar den luzera, ziklo bakoitzeko pieza kopurua eta helburuko irteera. FangRong-ek behar den marrazteko indarra eta makinaren konfigurazioa egokiak diren zehaztu dezake.
| Eredua / Teknologia Parametroa | FR-16 | FR-25 | FR-50 | FR-76 | FR-100 | FR-120 | FR-150 | FR-180 | FR-200 | FR-250 |
| Max. Marrazketa indarra (kN) | 7 | 10 | 50 | 100 | 150 | 200 | 400 | 600 | 800 | 1000 |
| Max. Marrazkia Bidaia (m) | 7 | 8 | 8 | 9 | 10 | 10 | 10 | 10 | 10 | 10 |
| Marrazketa abiadura (m/min) | 28 | 28 | 25 | 25 | 12 | 12 | 10 | 10 | 10 | 10 |
| Itzuliko motorren potentzia (kW) | 0.75 | 0.75 | 1.1 | 2.2 | 3 | 3 | 3 | 4 | 4 | 4 |
| Erreduzitzaile eredua | ZQ250 | ZQ400 | ZQ500 | ZQ650 | ZQ850 | ZQ850 | ZQ1000 | ZQ1250 | ZQ850*2 | ZQ1450 |
| Katearen zelaia | 1,5" | 2" | 2,5" | 3" | 4" | 3" bikoitza | 4" bikoitza | 5" bikoitza | 4" hirukoitza | 5" hirukoitza |
| Motor nagusiaren potentzia (kW) | 4 | 7.5/11 | 22 | 30/37 | 45 | 55 | 75 | 98 | 55*2 | 132 |
| Neurriak (L*W*H) (mm) | 16000*110*1600 | 17000*1200*1600 | 17000*1300*1600 | 17500*1350*1600 | 18000*1400*1600 | 23000*2200*1800 | 23000*2300*1800 | 23000*2400*2000 | 23000*3000*2000 | 23000*2500*2000 |
Konfigurazio aukerak:hodi-mandril-sistema, elikadura automatikoa, ebakitzaile automatikoa, jasotzeko rack, 1-5 hari marrazteko antolaketa eta trazuaren luzera pertsonalizatua. Azken konfigurazioa bezeroaren materialaren, neurrien eta produkzio-baldintzen arabera berresten da.
Diametro kontrolatua eta dimentsio errepikagarriak behar dituzten hodi eta barra produktuetarako erabil daitezke kate-bankuak, automobil-hodiak, ardatzak eta mekanizatutako beste osagai batzuk barne. Onura nagusia hurrengo mekanizazio edo konformazio eragiketa baino lehen koherentzia da.
Burdinazkoak ez diren materialak hotzean marraztu daitezke dimentsio estuagoak eta gainazal kontrolatua behar direnean. Kobrearen eta aluminioaren kasuan, berriz, marrazki-egutegia eta lubrifikazioa materialarekin bat etorri behar dira, pasabide batean gehiegizko deformazioak gainazaleko kalitatean eta dimentsio-egonkortasunean eragin ditzakeelako.
Aldo herdoilgaitzak eta aleazio berezituak, oro har, pasa-diseinu zainduagoa behar dute, deformazio-erresistentzia handiagoa dutelako eta lan-gogotze-jokabideagatik. Aplikazio hauetan, makinaren indarra benetako marrazki kalkulu batetik hautatu behar da, amaitutako diametroa makina-eredu batekin lotu beharrean.
Barra solidoaren marrazketa egokia da amaitutako barra pin, ardatz, lokailu edo beste doitasun osagaietan mekanizatuko den aplikazioetarako. Beheko prozesuan torneaketa edo artezketa garrantzitsuak barne hartzen dituenean, hotzeko tiraketaren balioa bestela kenduko litzatekeen izakinaren arabera ebaluatu behar da.
Proiektu bakoitza bezeroaren marrazki-materialaren eta ekoizpen-helburuaren inguruan konfiguratzen da. Trokelaren euskarriaren dimentsioak, mandrilaren antolamendua, gurdiaren konfigurazioa, kate-sistema, motorraren potentzia eta aukerako automatizazioa berresten dira fabrikatu aurretik. Honek makina bat diametro nominalaren arabera soilik hautatzea eragozten du, benetako marrazketa-indarrari erreparatuta.
Ekoizpen prozesuak lehengaien ikuskapena, mekanizazioa, engranaje-kutxa eta kateen muntaketa, gurdi-instalazioa, integrazio elektrikoa eta azken lerrokatzea barne hartzen ditu. Gida-errailak adierazitako zuzentasun-baldintzarekin prozesatzen dira≤0,3 mm/m.
Fabrikako probak inaktiboko exekuzio proba bat barne hartzen ditu eta ondoren indar nominaleko karga proba bat. Bezeroen laginak eskuragarri daudenean, benetako marrazki probak erabil daitezke bidalketa baino lehen makinaren indarra, mugimendua eta prozesuaren egokitasuna egiaztatzeko. Hau bereziki erabilgarria da pertsonalizatutako makina eta kate anitzeko konfigurazioetarako.
FangRong kate-motako drawbench ingeniaritzan parte hartu du geroztik1998eta FR seriea fabrikatzen du Txinako Dongguan eta Yangjiang-en dituen ekoizpen-instalazioen bidez. Konpainiak 70 herrialde baino gehiagotara esportatzen ditu eta urteko 650 makina baino gehiagoko produkzio-ahalmena du.
Ingeniaritza taldeak makinen hautaketa, marrazketa-indarraren kalkulua, trokelen konfigurazioa, pasa-egutegien garapena eta automatizazioaren plangintza onartzen ditu. Instalatu ondoren, martxan jarri eta operadoreen prestakuntza ere antolatu daiteke proiektuaren esparruaren arabera.
ISO 9001:2015kalitatea kudeatzeko dokumentazioa enpresaren fabrikazio eta zerbitzu prozesuetan aplikatzen da. Ziurtagiri zk.UQ231211R1.
CE markaezarritako Makineriaren Zuzentarauan oinarrituta dago aplikagarria den makinaren konfigurazio estandarrerako2006/42/EEeskakizunak.
SGS ikuskapenaBezeroaren erosketa edo fabrikako onarpen prozesuaren zati gisa ikuskapen independentea behar den tokian antolatu daiteke.
FangRong-ek bere marrazteko makinen teknologiaren elementuak biltzen dituen asmakuntza nazionalaren eta eredu erabilgarrien patenteen zorroa ere jakinarazi du.
Makinaren konfigurazio estandarra baieztatutako aurrekontuaren arabera hornitzen da eta normalean gidatze-sistema nagusia, engranaje-kaxa, kate-mekanismoa, marrazteko gurdia, trokelaren euskarria, kontrol-sistema eta beharrezko makina-muntaiak barne hartzen ditu. Tutu-marrazketa-proiektuek dagokion mandrilaren antolamendua izan dezakete.
Trokelak, erreminta bereziak, elikadura automatikoa, ebaketa eta jasotzeko ekipoak bereizita baieztatu behar diraosagai horiek bezeroaren produktuaren dimentsioen eta ekoizpen-diseinuaren araberakoak direlako.
Kate automatikoko hotza marrazteko makina esportaziorako prestatuta dago distantzia luzeko garraiorako egokia den ontziarekin. Entregatu aurretik, bezeroak tailerreko espazioa, hornidura elektrikoa, materialaren fluxua eta hornitutako instalazio-dokumentazioan agertzen diren zimendu edo ainguratze-baldintzak baieztatu beharko ditu.
MOQ: 1 multzo.Makina baterako, aurrekontua hautatutako FR ereduan eta baieztatutako konfigurazioan oinarritzen da. Izan ere2-4 multzo, kantitatean oinarritutako prezioak eredua eta entrega baldintzak berretsi ondoren esan daitezke. Izan ere5 multzo edo gehiago, proiektuaren edo bolumenaren prezioak eskuragarri daude azken makinaren konfigurazioaren arabera.
Eskaera estandarrak:gutxi gorabehera 30-60 egun FR-16 eta FR-100 konfigurazio estandaretarako.
Eskaera handiak edo pertsonalizatuak:90-120 egun gutxi gorabehera FR-150 eta automatizazio berezia duten makina edo proiektu handiagoetarako.
Eskaera bizkortuak:egutegi bizkortua kontuan hartu ahal izango da ekoizpen-ahalmenak eta osagaien erabilgarritasunak hala ahalbidetzen duenean. Berretsitako bidalketa-data bizkortua salmenta-kontratuan adierazi behar da, epe arruntetik hartu beharrean.
Ordainketa-antolamendu estandarra da% 30eko gordailua eskaera berrestean eta % 70 fabrikako onarpen probaren ondoren bidali aurretik. Berme-epe estandarra da12 hilabete martxan jartzen denetik, azken salmenta-hitzarmenaren arabera.
FR seriea metal material desberdinetarako konfigura daiteke, karbono altzairua, altzairu herdoilgaitza, kobrea, aluminioa eta aleazio hautatutako produktuak barne. Makina-eredu egokia materialaren indarraren, hasierako tamainaren, amaitutako tamainaren eta murrizketaren araberakoa da, materialaren izena bakarrik baino.
Bai, kate automatikoko hotza marrazteko makina plataforma hodi edo barra solidoen marrazketarako konfigura daiteke. Hodi-aplikazioek mandril-sistema behar dezakete, eta barra solidoen marrazkiak dagokion trokel eta tresneria antolamendua erabiltzen du. Beharrezko tresneria produktuaren dimentsioekin berretsi behar da eskaera egin aurretik.
FR seriea konfiguratu daiteke1 eta 5 pieza marrazketa-ziklo bakoitzeko, modeloaren, produktuaren neurrien eta trokelaren diseinuaren arabera. Pieza anitzeko marrazkia da egokiena tamaina bereko behin eta berriz ekoizteko, lote txikien eskaera maiz egin beharrean.
Konparatu behar den tirada-indarra modelo bakoitzaren indar nominalarekin. Bidali materialaren kalifikazioa, hasierako eta amaitutako dimentsioak, pase bakoitzeko murrizketa eta behar den irteera fabrikatzaileari marrazketa-indarraren kalkulua egiteko. Amaitutako diametroaren arabera soilik aukeratzeak makina alferrikako handia edo marrazteko gaitasun nahikoa ez izatea eragin dezake.
Marrazketa konbentzionalerako, lehen muturra normalean prestatu behar da, trokelean sartu eta gurdiak heldu ahal izateko. Seinalatzeko makina bereizi bat behar den ala ez, sarrerako materialaren eta hautatutako elikadura eta prestaketa metodoaren araberakoa da. Seinalatzeko ekipamenduak eztabaidatu daitezke ekoizpen-lerro integratua behar denean.
Ez derrigorrez. Elikatzeko, ebakitzeko eta jasotzeko sistema automatikoak aukerako konfigurazioak dira eta aurrekontuan bereizita agertu behar dira. Baliotsuenak dira bolumen handiko eskaera egonkorretan, non eskuzko manipulazioa murrizteak ekoizpenaren eraginkortasunean eragin neurgarria duen.
Emanmaterialaren kalifikazioa, hasierako OD eta hormaren lodiera edo barra-diametroa, amaitutako dimentsioak, behar den marrazketaren luzera, xede-ekoizpen-bolumena, ziklo bakoitzeko pieza kopurua eta eskuragarri dagoen elikadura-hornidura. Produktuen marrazkiak edo lagin-materiala ere erabilgarriak dira erreminten eta prozesuen eskakizunak baieztatzeko.
FR-16 eta FR-100 bitarteko makina estandarrak eskatzen du orokorrean30-60 egun. FR-150 eta gehiagoko modelo handiagoak edo automatizazio pertsonalizatua duten makinek, oro har, eskatzen dute90-120 egun. Bidalketa bizkortua egungo produkzio-ahalmenaren eta osagaien erabilgarritasunaren arabera ebaluatzen da.
Helbidea
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Txina
Tel
Posta elektronikoa