Produktuak
Produktuak

Doitasun handiko metalak prozesatzeko ekipamendu sorta zabala eskaintzen dugu, besteak beste, zuzenketa, hotzeko marrazketa, apuntaketa, txanflaketa, ebaketa, haria ijezteko makinak eta marrazteko trokelak, hodi, barra eta alanbre materialetarako egokitutako industria ezberdinetan.

Hedapen automatikoa marrazteko makina
  • Hedapen automatikoa marrazteko makinaHedapen automatikoa marrazteko makina
  • Hedapen automatikoa marrazteko makinaHedapen automatikoa marrazteko makina
  • Hedapen automatikoa marrazteko makinaHedapen automatikoa marrazteko makina

Hedapen automatikoa marrazteko makina

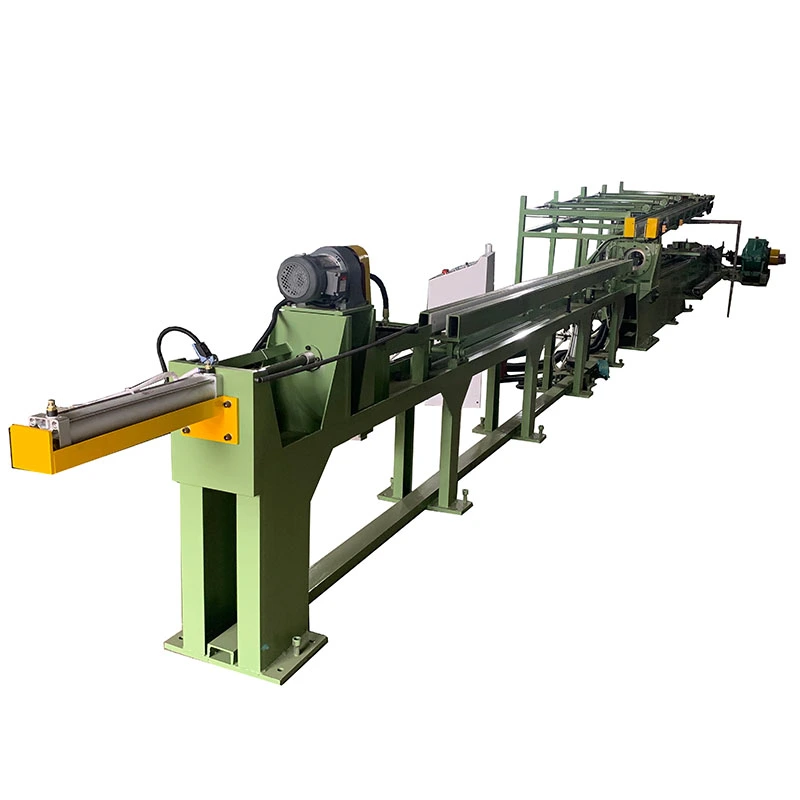
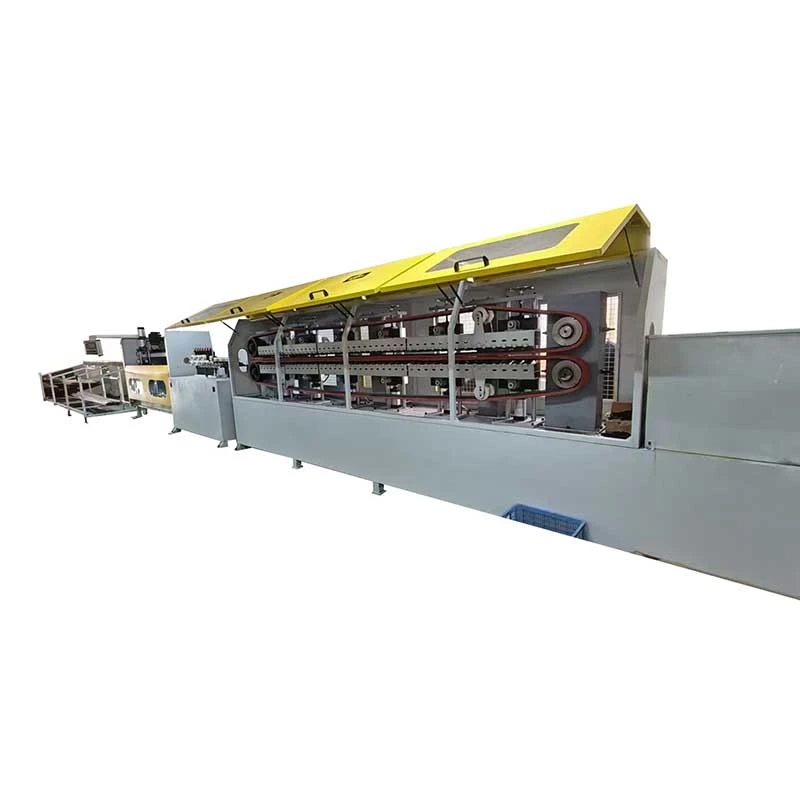
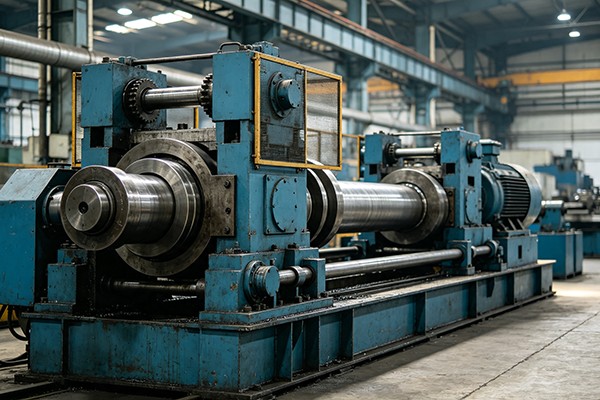
TheHedapen automatikoa marrazteko makinahodi batek barne-diametro handiagoa edo zehatzagoa behar duenean erabiltzen da, materiala berotu gabe. Zilindro hidrauliko batek hedapen-mandrilo bat gidatzen du zuloan zehar, deformazio erradiala kontrolatua emanez zuzentzeko.barne dimentsioak eta obalitatea. FR-10T eta FR-500T gamak hedapen indarrak hartzen ditu10-500 tonatrazuekin10 m, ponpa anitzeko sistema hidraulikoek potentzia irteera hodiaren tamaina eta karga desberdinekin bat egiten duten bitartean. Egokia dakarbono altzairua, aleazio altzairua, altzairu herdoilgaitza eta metal espezialitateko hodiak, diametro handiko doitasun-hodiak, deformatutako atalak eta elkartzeko prestatutako tutu-muturrak barne.

Balorazioa: 5.0
(Balorazio kopurua: 1)

TheHedapen automatikoa marrazteko makinaHotz lantzeko mahai hidrauliko bat da, metalezko hodien barne-diametroa berotu gabe handitzeko. Ohiko marrazketa hotzean bezala hodiaren tamaina murriztu beharrean, hedatzen ari den mandril bat ateratzen du zulotik barruko diametroa handitzeko, biribiltasuna hobetzeko eta hodia behar den amaitutako dimentsiora hurbiltzeko.

Prozesu hau erabilgarria da hodi-huts bat mekanikoki sendoa denean baina bere barne-diametroa, obalitatea edo azken tamaina ez duenean marrazkiaren zehaztapena betetzen. Diametro handiagoko doitasun-hodiak ekoizten direnean ere erabiltzen da hasierako tamaina txikiagotik, bestela hedapen beroa eta akabera osagarria beharko lirateke.

FangRong-en FR serieko azalak10 eta 500 tona arteko hedapen indarra, estandar batekin10 m-ko hedapen-ibilbide eraginkorra. Eredu zuzena, batez ere, hodiaren materialaren, hormaren lodieraren, hasierako eta helburuko diametroen, tutuaren luzeraren eta pasabide bakoitzeko behar den hedapenaren araberakoa da, diametroa bakarrik baino.

Automatic Expansion Drawing MachineAutomatic Expansion Drawing MachineAutomatic Expansion Drawing Machine

Non egokitzen den Ekoizpen-prozesuan

Ekoizpen-arazo tipiko bat behar den hormaren lodiera lortu duen hodi bat da, baina oraindik ere tamaina gutxiko edo obalatuaren barne-zulo bat duena. Tutua berriro murriztea ohiko tira-banku batekin dimentsioak norabide okerrean mugituko lirateke. Hedapen-bankoak hodiaren barrutik deformazio erradiala kontrolatua aplikatzen du.

Hodia makinaren ohean lotzen da, hedapen-mandril bat zuloaren barruan kokatzen da eta zilindro hidraulikoak mandrila hoditik tira egiten du. Mandrilak hodiaren horma kanporatzera behartzen du kalkulatutako deformazio-tartearen barruan. Diametro handiko igoeretarako, hainbat pasabide erabil daitezke pasabide batean gehiegizko hedapena saiatu beharrean.

Adibide praktikoa:Txinako tutu fabrikatzaile batek an erabili zuenFR-400TPetrolio eta gasbideen proiektu batean erabiltzen den diametro handiko hodietarako makina. Tiraketa-indar handia eta lan-ibilbide luzearen konbinazioa hautatu zen, ekoizpen-eskakizunak hodi luzeak eta barne-dimentsio kontrolatuak zekarrelako. Hodi laburragoak edo diametro txikiagoak aldatzeko, FR modelo txikiagoak ekonomikoagoak izan daitezke.

Zein arazo konpontzen ditu?

Barne-diametro txikia:Kanpoko diametroa eta hormaren lodiera eskatutako balioetatik gertu daudenean, zuloa zabaltzeak barneko dimentsioa zuzen dezake konformazio prozesua berriro hasi gabe.

Hodiaren obalitatea:Hodiak biribildu daitezke ijezketa, soldadura, garraioa edo aurreko konformazio eragiketetan. Barne hedapen kontrolatuak biribiltasuna hobe dezake deformazioa hautatutako mandrilaren prozesu-gaitasunaren barruan dagoenean.

Diametro handiko doitasun-hodien ekoizpena:Ohiko marrazketa hotz murrizketa prozesu bat da batez ere. Hedapen-marrazkiak kontrako konformazio-norabidea ematen du eta, beraz, diametro handiko hodi-hodietarako edo soldatutako hodien aplikazioetarako erabilgarria da.

Hodi-muturren prestaketa:Hodiaren mutur batek barneko dimentsio zehatz batera iritsi behar duenean bridatu edo elkartu aurretik, hedapen-tresna dedikatu bat diseinatu daiteke behar den geometriarako.

Beroan konformatzeko eskala eta oxidazioa:Materialak eta hedapen-erlazioak hotzean lan egitea ahalbidetzen badute, prozesuak hedapen beroan erabiltzen den berotze urratsa saihesten du. Horrek oxidoen sorrera eta ondorengo garbiketa-eskakizunak murrizten ditu. Hala ere, hedapen hotza ez da automatikoki aukerarik onena aleazio edo hedapen-ratio bakoitzarentzat; materialaren harikortasuna eta onar daitekeen deformazioa egiaztatu behar dira lehenik.

Makinak nola funtzionatzen duen

1. Hodien kokapena:Pieza makinaren ohean jartzen da eta hedapen-ardatzarekin lerrokatzen da. Lerrokadura egokia garrantzitsua da hodi luzeetarako, gehiegizko eszentrikotasunak azken zuloan eragina izan dezakeelako.

2. Mandrilaren instalazioa:Hedapen-mandrilo egokia hodian sartzen da. Mandrilaren diametroa, sudur geometria, materiala eta gainazaleko akabera hodiaren kalifikazioaren eta xede-dimentsioen arabera hautatzen dira.

3. Hedapen hidraulikoa:Zilindro nagusiak mandrila tiratzen du hoditik. Sistema hidraulikoak tiraketa mekanikoko sistemarekin lotutako inpaktuaren karga baino indar kontrolatua ematen du.

4. Dimentsio-zuzenketa:Mandrilak zulotik igarotzean, hodiaren hormak deformazio plastiko kontrolatua jasaten du. Lor daitekeen benetako hedapena materialaren indarraren, hormaren lodieraren, hasierako diametroaren, lubrifikazioaren, mandrilaren geometriaren eta igarotze kopuruaren araberakoa da.

5. Ikuskapena:Hedatu ondoren, hodiaren barne-diametroa, obalitatea, hormaren egoera eta dimentsio orokorraren adostasuna egiaztatu daiteke hurrengo eragiketa baino lehen.

Sistema hidraulikoa eta indarraren hautaketa

FR serieak makinen tonaren arabera konfiguratutako potentzia hidraulikoko unitateak erabiltzen ditu. Presio baxuagoko eta emari handiagoko ponpak zilindroen mugimendu azkarrak egiteko erabil daitezke, eta presio altuko ponpek hedapen-ibilbidean behar den indarra ematen dute. Makina handiagoetan, ponpa anitzek bi funtzionamendu-baldintza hauek bereizita kudeatzeko aukera ematen dute.

Bereizketa horrek garrantzia du ekoizpenean. Indar maximorako soilik hautatutako makina batek alferrikako ziklo luzea izan dezake oraindik, baldin eta sistema hidraulikoak ezin badu zilindroa azkar mugitu itzuleran eta hurbiltzen diren trazuetan. Aitzitik, fluxu hidraulikoa handitzeak ez du indar eskasia konpontzen hedapenean zehar. Hortaz, ponparen antolamenduak behar den hedapen indarrarekin eta produkzio-zikloarekin bat egin behar du.

FR seriearen zehaztapen teknikoak

Eredua Hedapen indarra (tona) Zilindro nagusia (mm) Trazu eraginkorra (m) Ponpa Hidraulikoaren Motorra
FR-10T 10 φ125 10 30 kW
FR-20T 20 φ150 10 37 kW
FR-30T 30 φ180 10 45 kW
FR-50T 50 φ200 10 75 kW
FR-100T 100 φ250 10 55 kW × 2
FR-200T 200 φ520 10 90 kW × 2
FR-300T 300 φ630 10 90 kW × 2
FR-400T 400 φ630 10 55 kW-ko desplazamendu finkoko ponpa × 2 + 110 kW × 2
FR-500T 500 φ630 10 75 kW-ko desplazamendu finkoko ponpa × 2 + 110 kW × 2

Garrantzitsua:Tonea ez da makinak prozesatu dezakeen hodiaren diametroaren adierazle zuzena. Beharrezko indarra hodiaren materiala, hormaren lodiera, hasierako diametroa, xede-diametroa, hedapen-erlazioa, lubrifikazio-baldintza eta tresneriaren geometriatik kalkulatu behar dira. 100 tonako makina egokia izan daiteke hodi baterako zehaztapenetarako, baina ez da nahikoa diametro bereko eta erresistentzia handiagoko material bat duen beste hodi baterako.

Nola hautatu FR eredua

Aipamenaren aurretik, emanmaterialaren kalifikazioa, hodi mota, kanpoko diametroa, barruko diametroa hasita, helburua barruko diametroa, hormaren lodiera, hodiaren luzera, pasabide bakoitzeko hedapena eta beharrezko ekoizpen kantitatea. FangRong-ek gutxi gorabeherako hedapen-indarra kalkulatu dezake eta pasabide bakarreko edo pasabide anitzeko hedapena egokia den zehaztu dezake.

Etengabeko ekoizpenerako, oro har, hobe da betirako ez lan egitea makinaren ahalmen nominal absolutuan. Lan-indarra gehienezko kalifikazioaren azpitik mantentzeak ustiapen-marjina ematen du materialaren propietateak, lubrifikazioa edo sarrerako hodien dimentsioak aldatzen direnean.

Aplikazioak eta Benetako Ekoizpen Eszenatokiak

Petrolio eta Gas Hodia

Diametro handiko kanalizazio-hodiak eta beste hodi-produktu batzuek barne-dimentsio kontrolatuak behar izan ditzakete, lotu edo ikuskatzeko eragiketak egin aurretik. FR-200T eta FR-500T gama egokia da hedapen-indar handia eta lan-ibilbide luzeak behar diren aplikazioetarako.

Aplikazio kasua:Txinako tutu fabrikatzaile batek bat erabili zuenFR-400Tpetrolio- eta gas-hodi luzeetarako zabaltzeko mahaia. Makina indar-ahalmen handiagatik eta lan-ibilbide luzeagatik hautatu zen, fabrikatzaileari sekzio handiak prozesatzeko aukera emanez, barne dimentsio kontrolatuak mantenduz.

Galdararen eta Bero Trukagailuen Hodiak

Bero-transferentziarako hodietarako, barne-diametroak axola du fluxu-eremua eta dimentsio-koherentzia amaitutako zehaztapenaren parte direnean. Zabaltzea garrantzitsuagoa da beharrezkoa den azken zuladura beste murrizketa-prozesu baten bidez modu eraginkorrean lortu ezin denean.

Hasierako eta amaierako dimentsioak tolerantziaren barruan dauden hodi arruntetarako, hedapen-banku bat erabiltzeak alferrikako eragiketa gehi dezake. Makina baliotsua bihurtzen da barne-tamaina edo obalitatearen zuzenketa benetako botila-lepoa denean.

Zilindro Hidraulikoen Hodiak

Zilindro hidraulikoen hodiek barne-geometria kontrolatua behar dute, pistoia, zigilua eta gida-osagaiak hodiaren dimentsioen eta gainazaleko egoeraren araberakoak direlako. Hedapena kontuan hartu daiteke lehendik dagoen hodiaren geometriak barne-tamaina kontrolatua behar duenean diametroa gehiago murriztea baino.

Itsas hodiak eta hodi-muturren konformazioa

Bridadun edo loturiko konexioetarako hodi-muturrek hedatutako sekzio kontrolatua eska dezakete. Dedikatu mandril bat diseinatu daiteke beharrezkoa den amaierako geometriarako, hodi osoa zabaldu beharrean.

Aplikazio kasua:Ontzigintzako bezero batek an erabili zuenFR-200Tbridatu aurretik hodi-muturra zabaltzeko makina. Prozesu hotzak berokuntzarekin lotutako eskala saihestu zuen eta konformazio osteko garbiketa-kopurua murriztu zuen hurrengo fabrikazio-eragiketa baino lehen.

Altzairu herdoilgaitza, kobrea eta aleaziozko hodiak

Hedapen automatikoa marrazteko makina karbono altzairu, aleazio altzairu, altzairu herdoilgaitza, kobrea, aluminioa, titanioa, nikel aleazioak eta beste metal egoki batzuetarako diseinatu daiteke. Materialen hautaketak garrantzi handia du erresistentzia handiko edo harikortasun baxuko aleazioek pasabide bakoitzeko hedapen txikiagoa eta erreminta-baldintza kontrolatuagoak eska ditzaketelako.

Automatic Expansion Drawing Machine

Makinen konfigurazioa eta hornikuntza estandarra

FR serieko sistema tipiko batek zilindro hidrauliko nagusia, potentzia hidraulikoko unitatea, marraztu-orga, hodiak finkatzeko antolamendua, hedapen-mandrilaren muntaia, PLC kontrol-sistema, HMI, armairu elektrikoa, balbula hidraulikoak eta beharrezko makina-egitura ditu.

Tresneria aplikazioaren espezifikoa da.Mandrila ezin da hautatu makina-tonajetik soilik. Bere lan-diametroa, profila, luzera, materiala eta gainazaleko egoerak hodiaren zehaztapenarekin bat etorri behar du. Mandril bereziak, pasabide anitzeko tresneria, hodi-muturra zabaltzeko tresnak, elikadura-sistemak eta karga edo deskarga automatikoa bereizita eska daitezke behar denean.

Produkzioa eta Kalitate Kontrola

Automatic Expansion Drawing Machine

FangRong-ek bere Dongguan eta Yangjiang ekoizpen-instalazioen bidez fabrikatzen ditu ekipoak. Fabrikazio prozesuak ingeniaritzaren berrikuspena, osagaien ikuskapena, doitasuneko mekanizazioa, muntaketa hidraulikoa, integrazio elektrikoa, PLC programazioa, makinen lerrokatzea eta azken probak barne hartzen ditu.

Automatic Expansion Drawing Machine

Eskaera ingeniaritza:Hodien dimentsioak eta materialaren datuak berrikusten dira zilindroaren indarra, mandrilaren geometria eta konfigurazio hidraulikoa amaitu aurretik.

Osagaien ikuskapena:Funtsezko osagai hidraulikoak eta mekanikoak muntatu aurretik egiaztatzen dira.

Doitasun mekanizatua:Zilindroen zuloak eta mandrilaren osagaiak zehaztutako dimentsio-baldintzetara mekanizatzen dira.

Proba hidraulikoak:Zirkuitu hidraulikoak, balbulak eta zilindroak presio probatzen dira azken integrazioaren aurretik.

Lerrokatzea:Tiratzeko gurdia, gida-sistema, zilindroa eta hodiaren erdiko lerroa egiaztatzen dira, lerrokatze okerrak hodi luzeko hedapen-emaitzetan eragin dezakeelako.

Proba funtzionalak:Makina bidalketa baino lehen funtzionatzen du. Bezeroen hodien laginak hornitzen direnean, benetako hedapen-probak egin daitezke proposatutako prozesua egiaztatzeko.

Azken ikuskapena:Ihes hidraulikoak, presio-egonkortasuna, segurtasun elektrikoa, makinen mugimendua eta amaitutako hodien dimentsioak adostutako ikuskapen-baldintzen arabera egiaztatzen dira.

Ziurtagiriak eta aplikagarriak diren arauak

Automatic Expansion Drawing Machine

ISO 9001:2015— Kalitatearen kudeaketa-sistema, diseinu-, fabrikazio-, instalazio- eta zerbitzu-jarduerak biltzen dituena. UQ231211R1 zk. ziurtagiria.

CE marka— FR eredu estandarrak Europako merkatuko eskakizunetarako hornitzen dira, makinen segurtasun-neurriak makinen diseinuan sartuta. Aplikatu beharreko adostasun-dokumentazioa makinaren azken konfigurazioaren eta helmuga-merkatuaren eskakizunen arabera berretsi behar da.

SGS Ikuskapena— Hirugarrenen ikuskapena bezeroaren ikuskapen-esparruaren eta kontratuaren eskakizunen arabera antolatu daiteke.

Patentatutako Teknologiak— FangRong-ek 32 asmakuntza-patenteen eta 100 erabilgarritasun-ereduen patente baino gehiagoren berri ematen du bere metalak konformatzeko ekipoetan erabiltzen diren teknologiak.

Eskaera, prezioa eta entrega informazioa

MOQ:1 makina/multzo osoa FR serieko ekipo estandarrentzako. Ekoizpen lerro bereziak, makina anitzeko proiektuak eta pertsonalizatutako tresneria proiektuaren esparruaren arabera aipatzen dira.

Mailaren prezioa:FR-10T eta FR-500T makinek potentzia hidraulikoa, zilindroaren tamaina, tresneria eta automatizazioan nabarmen desberdinak direnez, prezioak ereduaren eta konfigurazioaren arabera aipatzen dira prezio unibertsal bakarra erabili beharrean. Makina anitzeko eskaeretarako, aurrekontuan argi eta garbi adierazi beharko dira kantitatearen tartea eta dagokion unitate-prezioa, adibidez:1 multzo / 2-4 multzo / 5 multzo baino gehiago. Kopuru komertzialean behin betiko kantitatea-prezio egutegia berresten da.

FOB baldintzak:FOB prezioak Txinan hitzartutako bidalketa portuan oinarrituta daude eskuragarri. Aipamenak zehatza zehaztu behar duFOB ataka, hala nola, Shanghaiko Portua edo Shenzhen Portua, makinaren konfigurazioarekin, paketatze-esparruarekin eta bidalketa-kopuruarekin batera. Izendatutako porturako barne-garraioa barne edo baztertzen da Incoterms azken aurrekontuaren arabera.

Eskaeraren epe estandarra:FR-10T-tik FR-100T-ra behar da normalean30-60 egunhitzartutako aldez aurretiko ordainketa eta berrespen teknikoa jaso ondoren. FR-200T eta FR-500T-ra normalean behar dira90-120 egunsistema hidrauliko, zilindro, egitura eta proba-eskakizun handiagoak direla eta.

Eskaera bizkortua:Ekoizpen bizkortua egutegi bat ebaluatu daiteke premiazko proiektuetarako, egungo tailerren ahalmenaren, osagaien erabilgarritasunaren eta beharrezko konfigurazioaren arabera. Bidalketa-data bizkortua ingeniaritzaren berrikuspena eta produkzioa programatu ondoren soilik berresten da; ez da bere gain hartu behar epe estandar batetik.

Ordainketa:Merkataritza-baldintza estandarrak dira% 30eko gordailua eskaeraren berrespenarekin eta % 70eko saldoa fabrikako onarpen probaren ondoren bidali aurretik, salmenta-kontratuan bestelakorik adostu ezean.

Bermea:12 hilabete adostutako berme baldintzetan martxan jartzen denetik.

Automatic Expansion Drawing Machine

Instalazioa eta salmenta osteko laguntza

FangRong-ek oinarrien marrazkiak, aingura-bolt-diseinuak, instalazio-gidak, martxan jartzeko laguntza eta operadoreen prestakuntza eman ditzake. Abian jartzeko prestakuntza estandarrak makinen funtzionamendua, mandrilaren ordezkapena, oinarrizko mantentze hidraulikoa eta matxuren ohiko diagnostikoa biltzen ditu.

Atzerriko instalazioetarako, beharrezkoa den zerbitzu-esparrua adostu behar da bidali aurretik. Urruneko arazoak konpontzea ohiko funtzionamendu-arazoetarako eskuragarri dago, eta tokiko ingeniaritza-laguntza antola daiteke instalazioaren gainbegiratzea edo martxan jartzea eskatzen duten proiektuetarako.

Maiz egiten diren galderak

Zein da hedapen-marrazketa-makina eta ohiko hotzeko makina baten artean?

Ohiko hotzeko makina batek kanpoko diametroa eta hormaren lodiera murrizten ditu normalean. Hedapen-marrazte-makina batek zabaltzen den mandril bat tiratzen du hoditik barne-diametroa handitzeko. Aukera zuzena ekoizpen-arazoa kanpo-diametro handiegia den edo barne-zulo txikia denaren araberakoa da.

Nola jakin dezaket 50 tona, 100 tona edo 200 tona behar ditudan?

Makinaren tonajea materialaren kalifikazioa, hormaren lodiera, hasierako diametroa, xede-diametroa, pasabide bakoitzeko hedapena, hodiaren luzera eta tresneriaren diseinuaren arabera kalkulatu behar dira. Kanpoko hodiaren diametroa bakarrik ez da nahikoa makina hautatzeko. Bidali parametro hauek indarra kalkulatzeko eskaera egin aurretik.

Zein da pase bakoitzeko gehienezko hedapena?

Ez dago hedapen ehuneko unibertsala hodi bakoitzeko. Karbono altzairuaren aplikazioek normalean pasabide bakoitzeko % 5-15eko diametroaren gehikuntza erabil dezakete, baina onar daitekeen balioa materialaren harikortasunaren, hormaren lodieraren, hasierako diametroaren, lubrifikazioaren eta beharrezko dimentsio-zehaztasunaren araberakoa da. Harikortasun mugatua duten materialek gehikuntza txikiagoak eta pasabide anitz eska ditzakete.

Hedapen automatikoaren marrazketa-makinak obalitatea zuzen dezake?

Bai, barne-hedapen kontrolatuak biribilki kanpoko hodi-atalak zuzendu ditzake. Zuzenketa-kopurua jatorrizko obalitatearen, hormaren lodieraren, materialaren indarraren eta mandrilaren diseinuaren araberakoa da. Deformazio larriak zuzenketa edo aurrekonformazio eragiketa bereizi bat eska dezake hedatu aurretik.

Prozesuak berotzea eskatzen du?

Ez. FR serieko hedapen-prozesua hotzean lan egiteko eragiketa gisa diseinatuta dago. Honek berokuntzarekin lotutako eskala eta oxidazioa saihesten ditu, baina hotzaren hedapenak materialaren deformazioa eta lanaren gogortzea ere areagotzen ditu. Aleazio zailak edo hedapen-erlazio handietarako, prozesua masa-ekoizpenaren aurretik balioztatu behar da, beraz.

Makina batek hodi-tamaina desberdinak prozesatu ditzake?

Bai, baldin eta hodien zehaztapenak makinaren kalkulatutako indarraren eta dimentsio-barrutiaren barruan geratzen badira. Tamaina desberdinek, normalean, dagozkion mandrilak edo erremintak behar dituzte. Tamaina anitzeko produkzio-lerroa benetako hodi-tamainaren barrutiaren inguruan diseinatu behar da, mandril estandar batek produktu guztiak estali ditzakeela suposatu beharrean.

Zer informazio behar da aurrekontua egiteko?

Hornitu hodiaren materiala, josturarik gabeko edo soldatutako eraikuntza, kanpoko diametroa, barruko diametroa hasita, helburua barruko diametroa, hormaren lodiera, hodiaren luzera, beharrezkoa den hedapena pasabide bakoitzeko, ekoizpen-kopurua, elikadura-hornidura, helmuga-herrialdea eta entrega-ordutegia. Tutuen marrazkiak edo laginak gomendatzen dira pertsonalizatutako tresneria egiteko.

Zer sartzen da makinarekin?

Makina pakete estandarrak sistema hidrauliko nagusia, marrazketa mekanismoa, kontrol sistema, makinaren egitura eta funtzionamendurako beharrezkoak diren ekipamendu estandarrak biltzen ditu. Aplikaziorako berariazko mandrilak, besarkada bereziak, karga eta deskarga automatikoko sistemak, trazu luzatuak eta pertsonalizatutako beste tresna batzuk hodiaren zehaztapenaren arabera aipatzen dira.

Zein da entrega-denbora estandarra?

FR-10T eta FR-100T makin estandarrek 30-60 egun behar dituzte orokorrean, eta FR-200T eta FR-500T makinek, berriz, 90-120 egun behar dituzte baieztapen tekniko eta komertzialaren ondoren. Egitarau bizkor bat ebaluatu daiteke premiazko proiektuetarako, ekoizpen ahalmenaren eta osagaien erabilgarritasunaren arabera.

Probatu al dezakezu gure hodia azken eskaera egin aurretik?

Bai. Hedapen-indarra, dimentsio-berreskuratzea edo pasabide anitzeko tresneria ziurgabea den aplikazioetarako, hodi-lagin adierazgarriak edo dimentsio-datu osoak hornitzeak aukera ematen dio ingeniaritza-taldeari prozesua ebaluatzeko azken makinaren konfigurazioa baino lehen. Hau bereziki erabilgarria da erresistentzia handiko aleazioetarako, hedapen-erlazio handietarako eta kanalizazio-mutur pertsonalizatuetarako.

Instalazio eta operadoreen prestakuntza eman al dezakezu?

Bai. Oinarrizko marrazkiak, instalazio-gidak, martxan jartzeko eta operadoreen prestakuntza eskuragarri daude. Lekuko ingeniaritza-laguntza ere antolatu daiteke proiektuak eskatzen duenean.

Zein da berme epea?

Berme-epe estandarra da12 hilabete martxan jartzen denetik, hitzartutako berme baldintzen arabera. Berme-aldia igaro ondoren ordezko piezak eta laguntza teknikoa horni daitezke.

Makina pertsonalizatu al daiteke?

Bai. Pertsonalizazioak hedapen-ibilbidea, mandrilaren geometria, hodiak estutzea, pasabide anitzeko tresneria, konfigurazio hidraulikoa, elikadura- eta deskarga-sistemak, PLC sekuentziak eta ekoizpen-lerroen integrazio automatikoa izan ditzake. Pertsonalizazioa benetako hodien dimentsioetan eta produkzio-helburuetan oinarritu behar da, makinaren tona nominalean soilik baino.

Bidali kontsulta
Harremanetarako informazioa
Esan iezaguzu zure materialari, produktuaren zehaztapenei, produkzio-prozesuari eta ekipoen eskakizunei buruz. FangRong-ek Hotzeko Marrazketa Makina, Marrazteko Trokelak, Zuzentzeko Makina eta zure aplikaziorako soluzio pertsonalizatuak eztabaida ditzake.
Balorazioa:
5.0
X
Cookieak erabiltzen ditugu nabigazio esperientzia hobea eskaintzeko, guneko trafikoa aztertzeko eta edukia pertsonalizatzeko. Gune hau erabiltzean, gure cookieen erabilera onartzen duzu. Pribatutasun politika
BaztertuOnartu