Whatsapp
Doitasun handiko metalak prozesatzeko ekipamendu sorta zabala eskaintzen dugu, besteak beste, zuzenketa, hotzeko marrazketa, apuntaketa, txanflaketa, ebaketa, haria ijezteko makinak eta marrazteko trokelak, hodi, barra eta alanbre materialetarako egokitutako industria ezberdinetan.
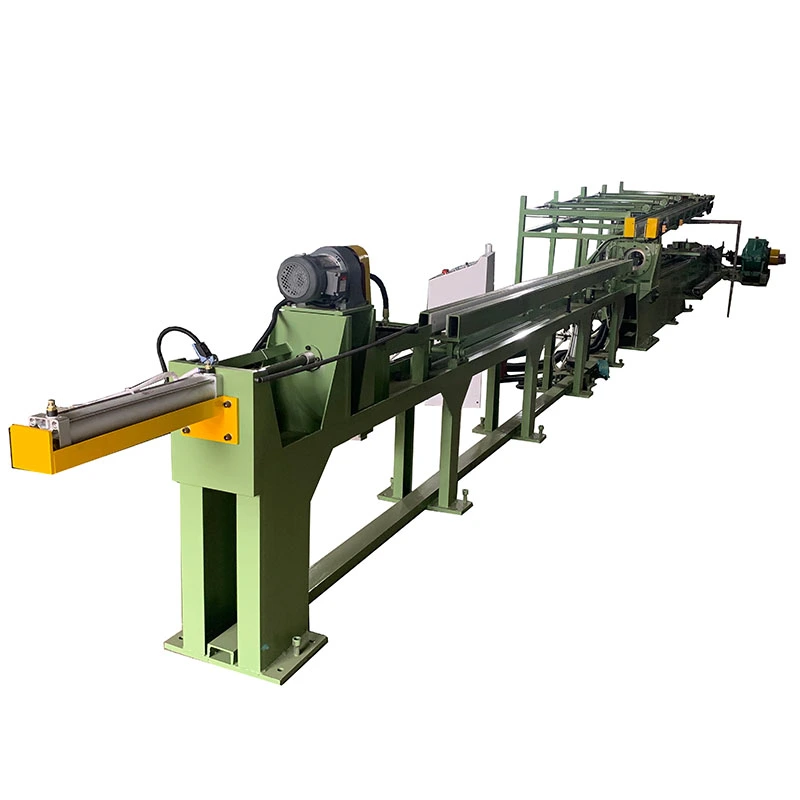
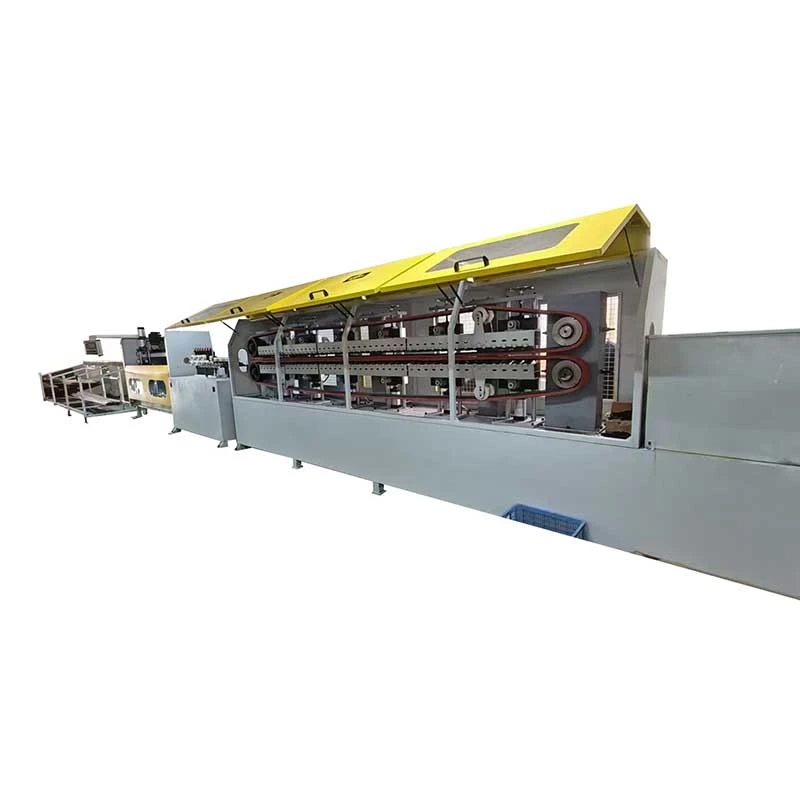
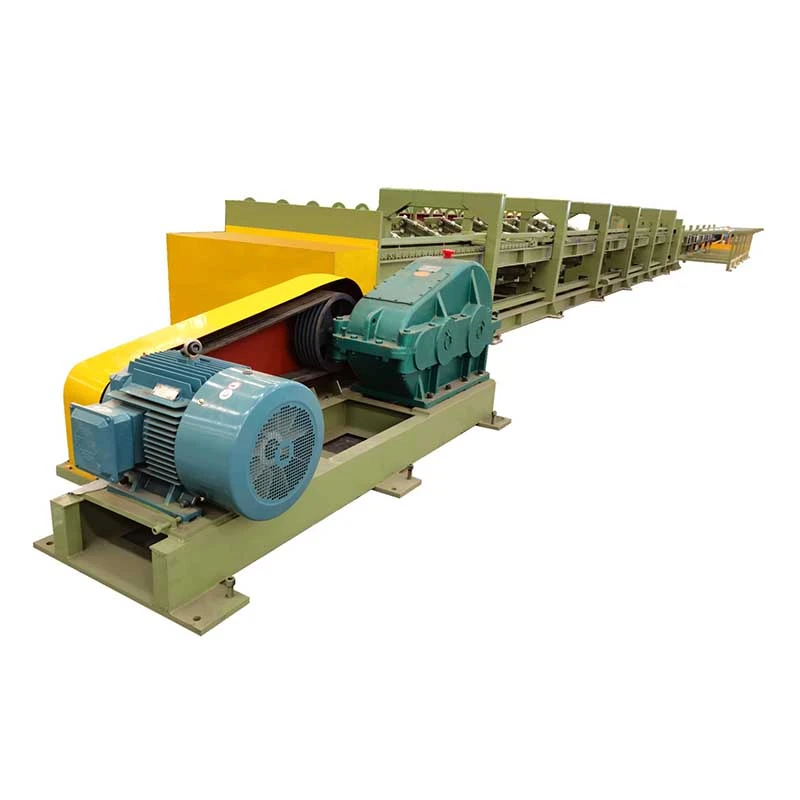
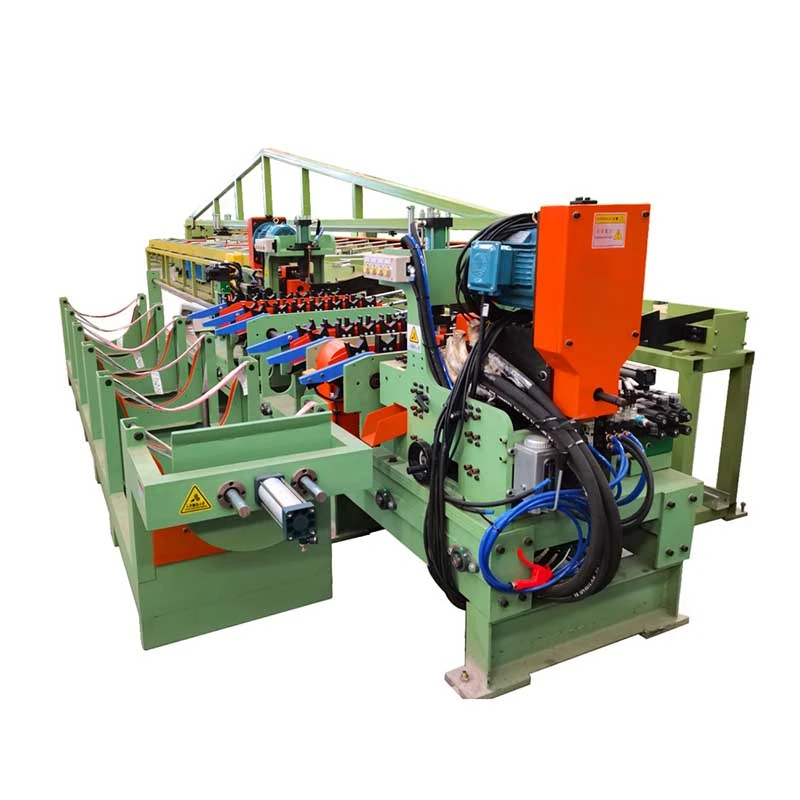
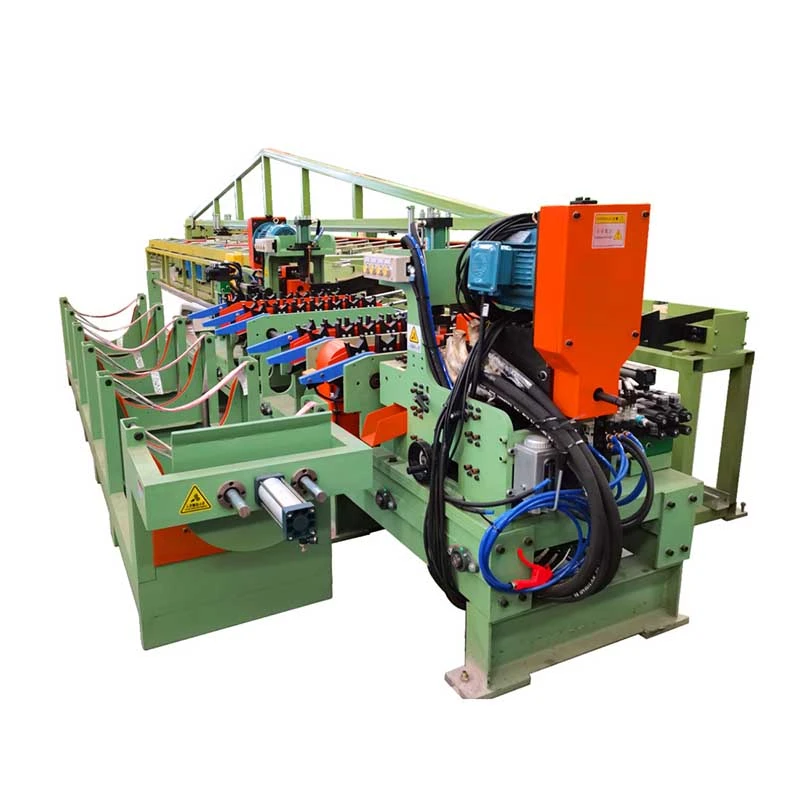
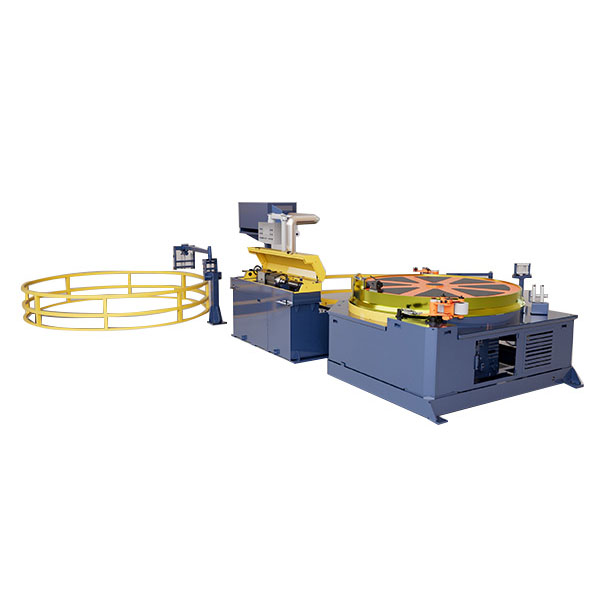
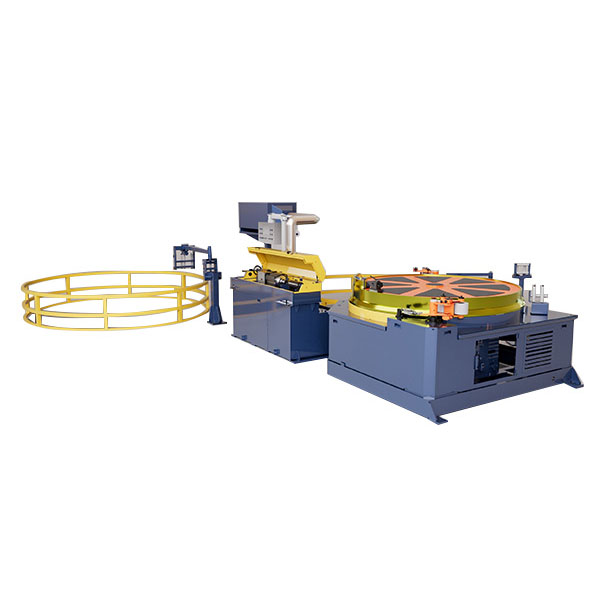
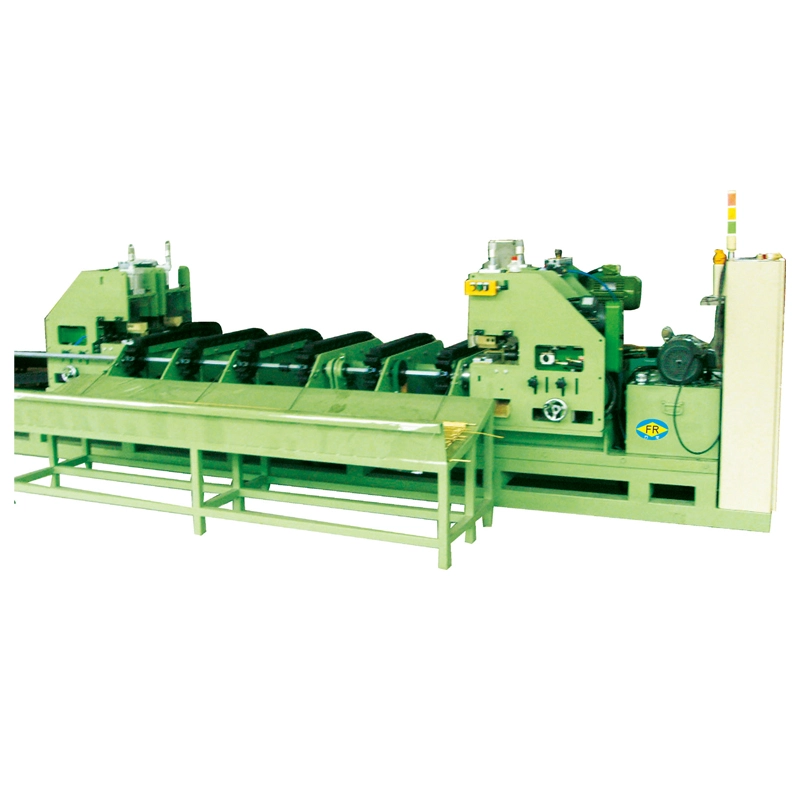
TheSeinalatu automatikoa Marrazkia Zuzenketa Ebaketa eta Txanflatzeko LerroaProzesu automatizatu batean apuntatzea, marrazketa hotzean, zuzentzea, ebakitzea eta txaflatzea integratzen ditu. Bultza-buruko indar hidraulikoekin10-300 tonaeta marrazteko gaitasunak5-200 tona, barra biribil solidoak prozesatzen dituØ13–100 mm. Transferentzia automatizatuak eskulana, manipulazioaren kalteak eta apuntatzeko hondakinak murrizten ditu, eta PLC kontrol zentralizatuak ekoizpen eta trazabilitatea koherentea onartzen duen bitartean. Egokiakarbono altzairua, aleazio altzairua, altzairu herdoilgaitza, kobrea eta aluminiozko barraklokailuetan, automobilen ardatzetan, errodamendu-arraboletan eta doitasun-osagaietan erabiltzen da.
TheSeinalatu automatikoa Marrazkia Zuzenketa Ebaketa eta Txanflatzeko Lerroabarra biribilak marraztu, zuzendu, luzera moztu eta txanflatutako akaberako barra bihurtu behar dituzten fabrikatzaileentzako barra akabera sistema osoa da, eskuzko manipulazio minimoarekin. Konbinatzen duapuntatzea, marrazketa hotza, zuzentzea, luzera finkoko ebaketa eta muturreko txanflaketaekoizpen lerro batean bost makina independenteren artean barrak mugitu beharrean.
Konfigurazio hau bereziki erabilgarria da gainazaleko kalitatea, dimentsio errepikagarriak eta ekoizpenaren trazabilitatea garrantzitsuak direnean. Barra luzeak eskuz makina ezberdinen artean mugitzeak marradurak, urradurak, orientazio-akatsak eta konfigurazio koherenteak eragin ditzake. Transferentzia sistema integratuak prozesu kontrolatutako ibilbidean mantentzen du barra lehengaitik amaitutako produktura.
FangRong-ek bere FR serieko push-draw hotzeko marrazketa-makinen inguruan eraikitzen du, marrazteko gaitasunekin.5 eta 200 tona bitartekoaketa bultzagailu hidraulikoen ahalmenak10 eta 300 tona bitartekoak. Konfigurazio estandarrak barra biribil sendoak estaltzen dituØ13 eta Ø100 mm bitartekoak. Materialaren eta murrizketa-erlazioaren arabera, linea karbono-altzairua, aleazio-altzairua, altzairu herdoilgaitza, kobrea, aluminioa eta hautatutako aleazio berezietarako konfigura daiteke.
Bost geltokiko linea bat ez da automatikoki hobea bost banakako makina baino. Abantaila nagusia barra berak behin eta berriz hainbat akabera-eragiketa igaro behar dituenean agertzen da ekoizpen bolumen ertain edo altuan.
Adibidez, aLotura hotzeko barra marraztua ekoizten duen finkagailuen fabrikatzaileadiametroa, zuzentasuna eta ebaki luzera koherenteak behar ditzake materiala goiburuko prozesuan sartu aurretik. Egoera horretan, marrazketa, zuzenketa eta ebaketa konbinatuz behin eta berriz karga eta deskarga murrizten dira eta ekoizpen-erreferentzia koherentea mantentzen da.
Lote txikietan zerikusirik ez duten barra-tamaina asko prozesatzen dituen lan-denda baterako, aparteko makinek malgutasun handiagoa eman dezakete. Linea integratua erakargarriagoa bihurtzen deneanbarraren diametroa, materialaren kalifikazioa eta amaitutako luzera maiz errepikatzen diraeta eskuzko transferentziaren kostua nabarmen bihurtzen da.
1. Seinalatu:Barra-burua profil koniko batera murrizten da, marrazteko trokelean sartu ahal izateko. Beharrezko puntuazio-metodoa hasierako diametroaren, materialaren indarraren eta marrazki-murrizketaren araberakoa da. Seinalatua bereziki garrantzitsua da barra gogor edo handietarako, non punta-muturrak trokelean fidagarri sartu behar duen.
Bezeroaren aplikazioa:Aleazio-altzairuzko barrak gero marrazketa hotzeko prozesatzen direnean, buruko geometria koherenteak trokelen hutsegitea saihesten laguntzen du eta operadoreek marraztu aurretik barra behin eta berriz zuzentzeko beharra murrizten du.
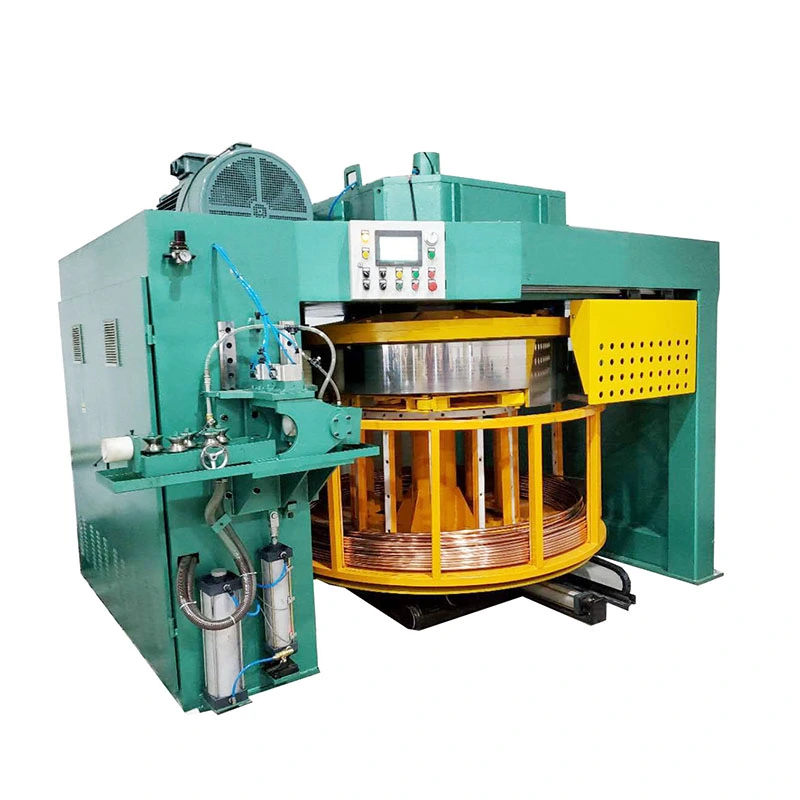
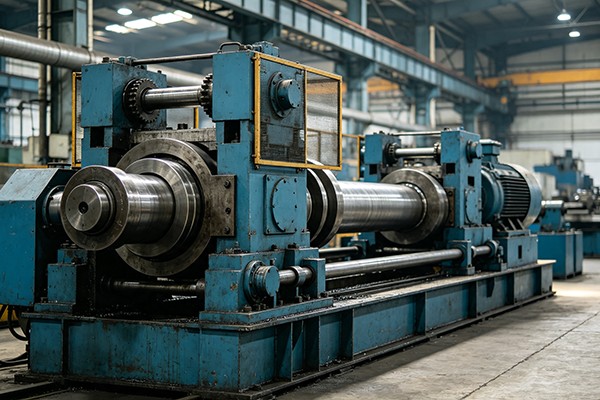
2. Push-draw marrazki hotza:Bultzagailu hidraulikoak barrari trokelean zehar laguntzen dio hasierako sarrera-etapan. Trokeletik material nahikoa igaro ondoren, marrazteko gurdiak mutur murriztua estutzen du eta marrazketa-ibilbidea osatzen du. Antolamendu hau erabilgarria da barra handiagoetarako edo erresistentzia handiagoko materialetarako, non trokelen sartzeko hasierako erresistentzia handia den.
Garrantzitsua den parametroa:Marrazketa-tonajea ez da barra-diametrotik bakarrik hautatu behar. Materialaren indarrak, pasabide bakoitzeko murrizketak, trokelaren geometriak, lubrifikazioak eta xede-diametroak behar den marrazketa-indarrean eragiten dute. Makina handiagoa ez da zertan aukera hobea izan benetako indar-eskakizuna askoz txikiagoa bada.
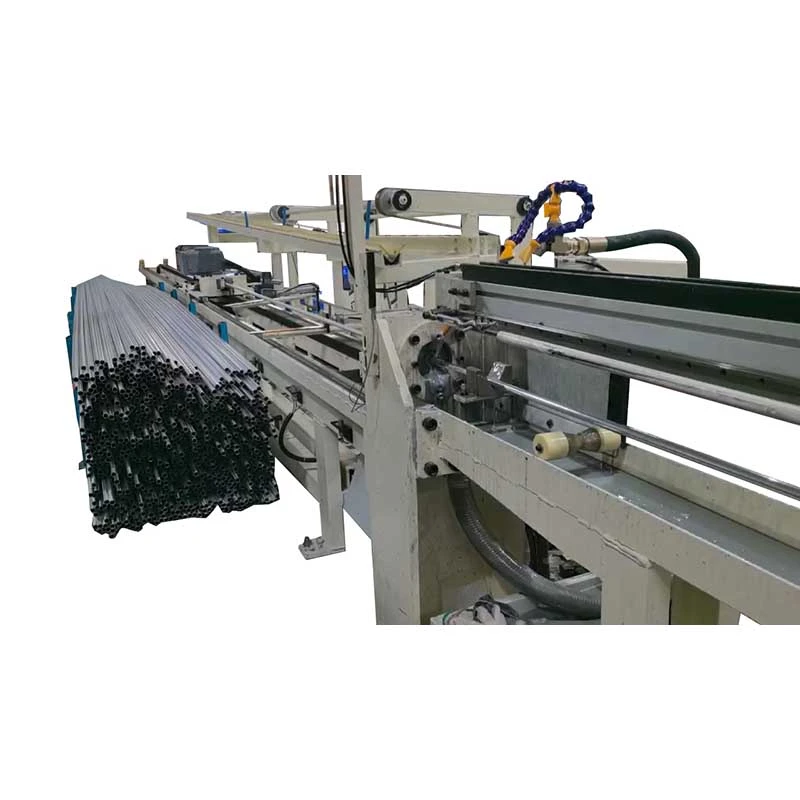
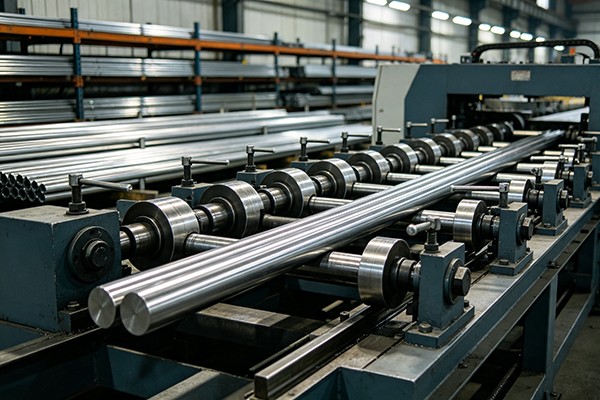
3. Lerroko zuzenketa:Marraztu ondoren, barra zuzentzeko atalera pasatzen da zuzenean. Erroilu anitzeko edo bi erroiluen konfigurazioak diametroaren, materialaren eta beharrezko zuzentasunaren arabera hauta daitezke. Normalean zehaztutako helburua da≤0,3 mm/m, materialaren, sarrerako baldintzaren eta azken prozesuaren eskakizunen arabera.
Bezeroaren aplikazioa:Mugimendu linealeko ardatzetarako eta doitasun-osagaietarako, zuzentasuna helburu-diametroa lortzea baino garrantzitsuagoa da. Lineako zuzenketa-prozesu kontrolatu batek mekanizatu aurretik behar den bigarren mailako zuzenketa kopurua murriztu dezake.
4. Luzera finkoko ebaketa:PLCak ebaketa-posizioa kontrolatzen du programatutako luzeraren arabera. Zerra edo zizaila ebaketa materialaren, diametroaren, beharrezko amaierako egoeraren eta produkzio-tasaren arabera hauta daiteke.
Garrantzitsua den parametroa:Barrak CNC mekanizaziora edo goiburu hotzean zuzenean hornitzen badira, ebaketa-tolerantzia eta amaiera-egoerak beherako konfigurazioan eragina izan dezakete. Zakarra prestatzeko, ebaketa-tolerantzia oso estuak kostua gehi dezake ekoizpen-onura praktikorik eman gabe.
5. Amaiera txanflaketa:Amaitutako barra-muturrak txanflatuta daude ertz zorrotzak kentzeko eta materiala manipulatzeko, muntatzeko edo ondorengo mekanizaziorako prestatzeko. Barneko, kanpoko edo konbinatutako txanflaketak bezeroaren marrazkiaren arabera konfigura daitezke.
Bezeroaren aplikazioa:Ardatz- eta finkagailu-ekoizpenean, txafla kontrolatu batek osagaien elikadura hobetu dezake eta muntaian edo ondorengo mekanizazioan errebekin lotutako arazoak izateko arriskua murrizten du.
Material-fluxu osoa:Barra gordina → karga automatikoa → apuntatzea → marrazkia → zuzentzea → luzera finkoko ebaketa → txanflatzea → pilaketa automatikoa.
Eskuzko transferentzia gehiegi:Bost eragiketa bereizten direnean, barrak behin eta berriz deskargatu, lerrokatu eta berriro kargatu behar dira. Transferentzia automatikoak geltokien arteko manipulazioa murrizten du eta bereziki baliotsua da erraz marrazten diren barra luzeetarako edo amaitutako gainazaletarako.
Beheko zuzentasun ezegonkorra:Marrazteak bakarrik ez du bermatzen mekanizazio edo muntaketa prozesu batek eskatzen duen azken zuzentasuna. Lerroko zuzengailu batek zuzenketa-etapa dedikatu bat eskaintzen du marraztu eta berehala.
Amaitutako luzera ez-koherenteak:Eskuzko neurketak eta ebaketak loteen artean aldaketak sor ditzakete. PLC-k kontrolatutako luzera kokatzeak operadoreari produkzio-erreferentzia errepikagarria ematen dio.
Ekoizpen-erregistro bereiziak:Makina independenteekin, materiala ekoizpen-agindu edo operadore desberdinen artean transferitu daiteke. Kontrol zentralizatuak aukera ematen du marrazketa, zuzenketa, ebaketa eta txanflaketa parametroak produkzio-errezeta bakar gisa kudeatzeko.
Eskulan handia:Linea integratua operadore batek produkzio-zikloa gainbegiratzeko diseinatuta dago, estazio guztietan operadore dedikatu bat behar izan beharrean. Benetako langileak karga, ontziratze eta fabrikako automatizazio eskakizunen araberakoak dira.
Bost prozesuko ekoizpen integratua:Seinalatu, marraztea, zuzentzea, ebakitzea eta txanflatzea prozesu-ibilbide batean lotzen dira. Hau da baliotsuena ekoizpen errepikakorrerako, non sekuentzia bera etengabe erabiltzen den.
Push-draw konfigurazioa:Bultzagailu hidraulikoak trokelen sarrerako hasierako erresistentzia gainditzen laguntzen du marrazketa-orga nagusiak hartu aurretik. Hau garrantzitsuagoa bihurtzen da barra-diametroa, materialaren indarra edo marrazki-murrizketa handitu ahala.
Ø13–Ø100 mm-ko barra tartea:Eskuragarri dauden FR modeloek hainbat diametro hartzen dituzte. Eredu bat hautatzea benetako hasierako diametroan eta marrazketa-indarrean oinarritu behar da, erabilgarri dagoen diametro-tarterik handiena aukeratu beharrean.
Lerroko zuzenketa:Zuzentzailea barra-diametroaren, materialaren errendimenduaren indarraren, marrazketa-baldintzaren eta behar den zuzentasunaren arabera hautatzen da. Stock orokorrean prestatzeko, baliteke zuzentasun muturreko zehaztapenak beharrezkoak ez izatea; ardatzetarako eta doitasuneko osagaietarako, zuzenean eragin dezakete mekanizazio-hobari eta errefus-tasetan.
Ebaketa automatikoa:PLC-k kontrolatutako luzera ezarpenak eskuzko neurketa errepikakorra murrizten du. Zerra- eta zizaila-soluzioak barra-materialaren, diametroaren, ekoizpen-abiaduraren eta ebakitze-kalitatearen arabera ebaluatu daitezke.
Txanflatze automatikoa:Txanflaren dimentsioak beheranzko mekanizazio edo muntaketa eskakizunaren arabera zehaztu daitezke. Txanflan-unitatea ebaketa-estazioarekin batera neurtu behar da, osagarri independente gisa tratatu beharrean.
PLC eta HMI zentralizatuak:Kontrol-sistemak estazio-denborizazioa, transferentzia, marrazketa-zikloak, ebaketa-luzera eta segurtasun-blokeoak koordinatzen ditu. Errezetetan oinarritutako eragiketa erabilgarria da fabrika berak hainbat barraren zehaztapen estandar prozesatzen dituenean.
FR serieko zehaztapen hauek oinarrizko marrazketa estazioari egiten diote erreferentzia. Seinalatu, zuzentzeko, ebakitzeko, txaflatzeko eta transferitzeko sistemak produktu amaitutako eskakizunen arabera diseinatuta daude.
| Eredua / Parametroa | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Bultzagailu hidraulikoaren tona (tona) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Zilindroaren Diametroa × Ibilbidea (mm) | φ63×200 | φ80×200 | φ100×200 | φ125×200 | φ150×300 | φ160×700 | φ180×300 | φ200×300 | φ220×300 | φ250×300 | φ280×300 | φ300×300 |
| Olio ponparen potentzia (kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Barra materialaren barrutia (mm) | 13–20 | 15–30 | 15–50 | 20-50 | 25–55 | 30–60 | 30–65 | 35–70 | 35–75 | 40-80 | 45–90 | 50-100 |
| Motor nagusiaren potentzia (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
Garrantzitsua:Bultzagailu hidraulikoaren tonajea ez da tira-ahalmenaren berdina. Azken eredua benetako materialaren, hasierako diametroa, amaierako diametroa, murrizketa-erlazioa eta lubrifikazio-baldintzarako kalkulatutako marrazketa-indarren artean hautatu behar da.
Marrazkiaren luzera estandarra gutxi gorabehera da10 m; trazu luzeagoak edo konfigurazio bereziak diseinatu daitezke. Taula honetako modelo guztiak barra biribil sendoetarako daude pentsatuta.
Diametro txikiko karbono altzairuzko baretarako:FR eredu txikiago bat nahikoa da normalean murrizketak eta materialaren indarrak tirada-indar txiki samarra eragiten duenean. Sistema hidraulikoa gaindimentsionatzeak inbertsio eta potentzia eskakizunak areagotzen ditu produktuaren kalitatea nahitaez hobetu gabe.
Altzairu herdoilgaitzerako:Marrazketa-indarra eta lan-gogotzea garrantzitsuagoa da. Trokelaren materiala, lubrifikazio-metodoa, pase bakoitzeko murrizketa eta marrazketa-abiadura makinaren tonarekin batera ebaluatu behar dira.
Aleazio altzairuzko barra handietarako:Bultzatze ahalmen hidraulikoa eta egitura zurruntasuna kritiko bihurtzen dira, hasierako trokelaren sarrerak indar handia behar duelako. Ereduaren hautaketa ingeniaritza-indarraren kalkulu batean oinarritu behar da, diametroa bakarrik baino.
Doitasun-ardatzetarako:Marrazteko makina tolerantzia-katearen zati bat baino ez da. Zuzentzeko gaitasuna, ebaki-luzeraren tolerantzia, xaflaren dimentsioak eta materialaren egoera zehaztu behar dira eskaera egin aurretik.
Bolumen handiko ekoizpenerako:Kargatze, transferentzia eta pilaketa automatikoak marrazketa-abiadura handitzea baino garrantzitsuago bihurtzen dira. Benetako ekoizpen-helburua orduko barra amaitu gisa ebaluatu behar da, transferentzia eta ebaketa-denbora barne.
Seinalatu-Marrazketa Zuzentzeko Ebaketa eta Txanflatze-lerroak marraztutako barra presta dezake torlojuetarako, zurtoinetarako, pinetarako eta beste punta hotzeko osagaietarako, non diametroaren koherentzia, zuzentasunak eta ebaketa-luzera kontrolatuak beheranzko konformazio-prozesuan eragina duten.
Ekoizpen eszenatoki tipikoa:Karbonozko edo aleaziozko altzairu-kalifikazioak errepikatzen dituen finkagailu-ekoizle batek apuntaketa eta marrazketa automatikoak erabil ditzake eta jarraian lerroko zuzenketa eta ebakiduraren ondoren, behin eta berriz manipulazioa murriztuz barra hotz-heading prestatzen hasi aurretik.
Aplikazioen artean, ardatzaren stocka, direkzio-osagaiak, pistoi-haxkak, balbulekin lotutako osagaiak eta zehaztasun-barrako beste produktu batzuk daude.
Ekoizpen eszenatoki tipikoa:CNC mekanizazio-lerroak hornitzen dituen ardatzaren fabrikatzaile batentzat, ebakitze-luzerarako kontrol automatikoak mekanizatu aurretik eskuzko neurketak murrizten ditu, eta zuzenketak mekanizazio-hobaria koherenteagoa mantentzen laguntzen du.
Errodamendu-arraboletarako, gida-ardatzetarako eta antzeko produktuetarako, zuzentasuna eta dimentsio-koherentzia garrantzitsuagoak izaten dira marrazketa-abiadura maximoa lortzea baino.
Ekoizpen eszenatoki tipikoa:Errodamendu-osagaien ekoizle batek diametro errepikagarriaren eta amaierako luzeraren zehaztapenaren inguruan konfigura dezake lerroa, marrazketa, zuzenketa eta ebaketa egin ahal izateko barra mugitu gabe makinak eragiketen artean bereizteko.
Titanioa, nikel-oinarritutako eta beste aleazio berezi batzuek arreta handiagoa behar dute tiraketa-indarra, lan-gogotzea, tresneria, lubrifikazioa eta gainazalaren babesari. Aplikazio hauek benetako materialen kalifikazioak eta murrizketa programak erabiliz ebaluatu behar dira makina hautatu aurretik.
Ekoizpen eszenatoki tipikoa:Aleazio-barra garestiek gainazaleko osotasuna mantendu behar dutenean hainbat akabera-etapatan, transferentzia automatizatuak beharrezkoak ez diren kontaktu-puntuak murrizten ditu eta prozesuaren parametroak produkzio-ordena berari lotuta geratzea ahalbidetzen du.
Abiadura handiko altzairuak eta erreminta altzairuzko barrek marrazketa-indar handiak eta deformazioaren kontrol zorrotza eska ditzakete. Ebaketa eta txanflatze estazio integratuak erabilgarriak dira amaitutako hutsuneak mekanizazio-eragiketetara zuzenean hornitzen direnean.
Ekoizpen eszenatoki tipikoa:Erreminta-altzairuzko prozesadoreak hutsuneak errepikatzen dituen luzerak ekoizten dituen ebaketa-ondoko baba-eragiketa bereizi bat ezaba dezake lerroan behar den txanflara sartzen denean.
Kobreak eta aluminioak altzairuaren deformazio eta gainazal eskakizun desberdinak dituzte. Trokelaren geometria, lubrifikazioa eta zuzenketa-presioa, beraz, aleazio espezifikorako konfiguratu behar dira, altzairuzko barra konfigurazio batetik kopiatu beharrean.
Ekoizpen eszenatoki tipikoa:Konektore edo barra eroalerako, zehaztutako diametroa eta gainazaleko egoera mantentzea garrantzitsuagoa izan daiteke marrazketa-indar maximoa baino, beraz, lerroa dimentsio-kontrolaren eta transferentzia leunaren inguruan konfigura daiteke.
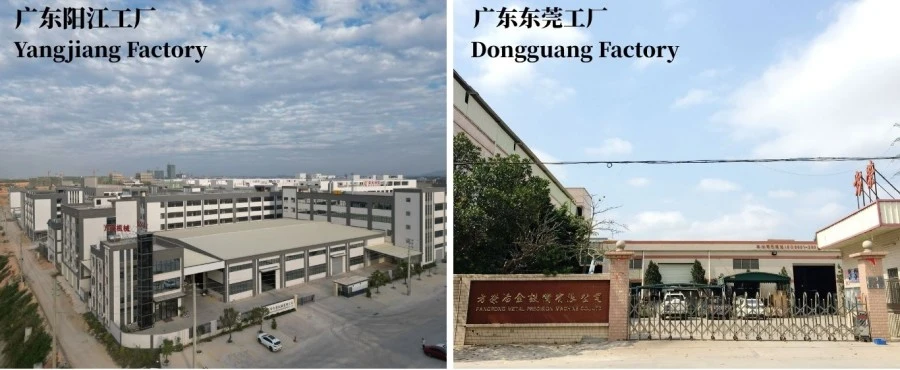
Dongguan Fangrong Metallurgical Equipment Co., Ltd.Dongguan bere fabrikazio-base nagusia funtzionatzen du, berrizYangjiang Fangrong Makineria Co., Ltd.produkzio ahalmen gehigarria eskaintzen du. Instalazioek hotzeko trebakuntza, zuzenketa eta metalak konformatzeko ekipoak fabrikatzen dituzte.
Ekoizpenaren aurretik, puntuazio-marrazketa zuzentzeko ebaketa-lerro automatikoa bezeroaren arabera zehazten da.materialaren kalifikazioa, hasierako diametroa, amaitutako diametroa, amaitutako luzera, murrizketa-erlazioa, zuzentasun-eskakizuna, ebaketa-perdoientzia, txanflaren geometria eta xede-irteera. Informazio honek makinen tona, trokelen antolaketa, zuzengailu mota eta automatizazio diseinua zehazten ditu.
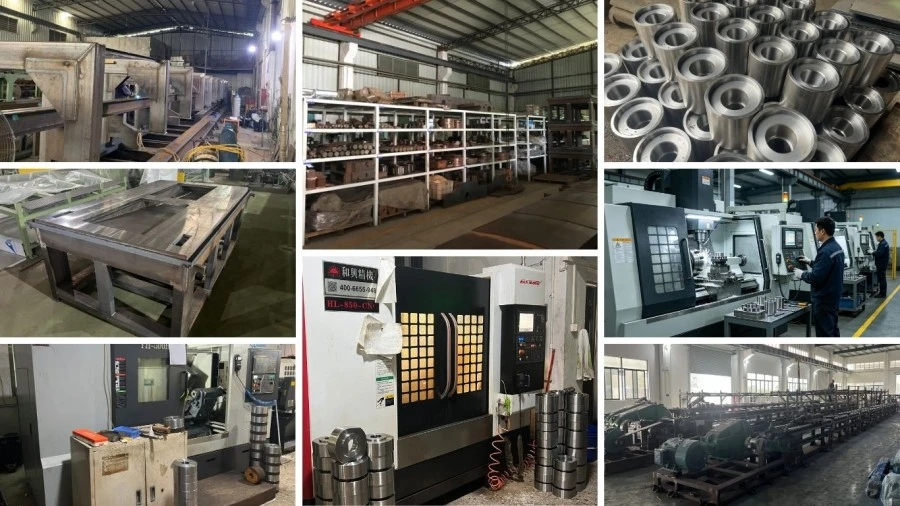
Fabrikazioa eta ikuskapena:Osagai hidraulikoak, zilindroen multzoak, egiturazko piezak, trokelen euskarriak, zuzentzeko erroiluak eta transferentzia-mekanismoak mekanizatu eta muntatzen dira linea osoa integratu aurretik. Zirkuitu hidraulikoak presio-probak egiten dira, eta lerrokadura mekanikoa eta funtzio elektrikoak bidalketa baino lehen egiaztatzen dira.
Fabrikaren onarpen-probak:Linea osoa bezeroek hornitutako barra-laginekin probatu daiteke eskuragarri dagoenean. Onarpen-puntu praktikoek marrazketa-errendimendua, transferentziaren fidagarritasuna, zuzentasuna, amaitutako luzera, txanflaren dimentsioak, segurtasun-interblokeoak eta ziklo automatikoaren egonkortasuna izan behar dituzte, ez bakarrik makina kargarik gabe ibil daitekeen ala ez.
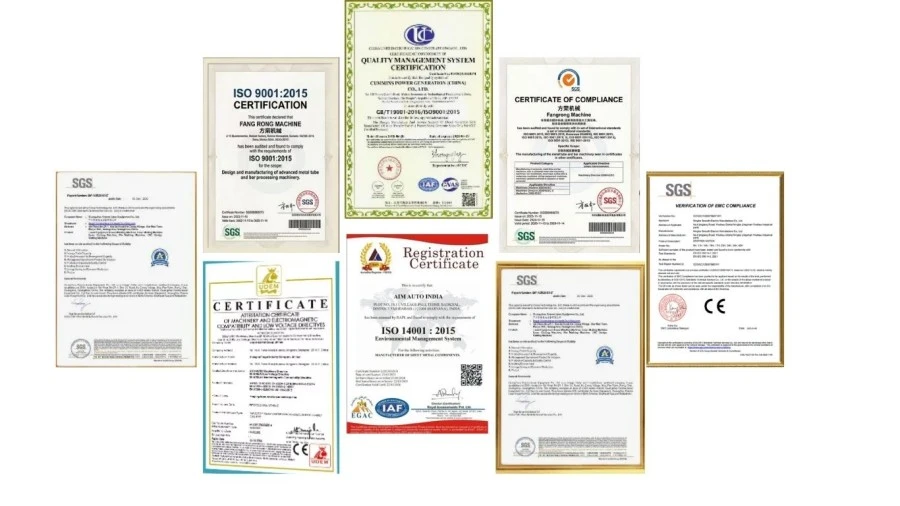
ISO 9001:2015:Kalitatearen kudeaketa-sistema, enpresaren diseinu-, fabrikazio- eta zerbitzu-prozesuak biltzen dituena. UQ231211R1 zk. ziurtagiria.
CE:FR ekipamendu estandarrak Europako makineriaren eskakizunetarako hornitzen dira. EBko proiektuetarako, makinaren azken konfigurazioa eta Adostasun Aitorpena egiaztatu behar dira hornitutako ekipoetarako aplikagarriak diren legediarekin eta estandar harmonizatuekin.
Makineriaren segurtasuna:Segurtasun-funtzioak, hala nola larrialdi-geldialdiak, babesa eta blokeoak, azken makinaren konfigurazioaren arabera sartzen dira. Aplikatzen diren EN/ISO segurtasun-arau zehatzak makinarekin batera emandako dokumentazio teknikoan berretsi behar dira.
SGS ikuskapena:Hirugarrenen ikuskapena antolatu daiteke erosketa-kontratuak edo proiektuaren zehaztapenak eskatzen duenean.
Patenteak:FangRong-ek dio metalak konformatzeko ekipoetan erabiltzen diren osagaiak eta mekanismoak estaltzen dituzten asmakuntza eta erabilgarritasun-ereduen patenteak dituela.
MOQ: 1 ekoizpen lerro osoa.Seinalatu automatikoko marrazketa zuzentzeko ebaketa eta txanflaketa lerroa bezeroaren barraren zehaztapenen arabera diseinatu eta fabrikatzen da, beraz, multzo bat nahikoa da proiektu oso baterako.
Kantitatean oinarritutako aurrekontua:Proiektuak erosteko, aurrekontuak arabera egituratu daitezke1 multzo, 2-3 multzo eta 4 multzo baino gehiago. Kantitate maila bakoitzeko benetako unitateko prezioa komertzialaren aurrekontuan berretsi behar da, konfigurazio, tresneria eta automatizazio mailak ekipamenduaren kostua materialki alda dezakeelako.
FOB terminoa: FOB Shenzhen Portua, Txinaesportazioko aurrekontuetarako erabil daiteke, hala badagokio. Azken portua, ontziratzeko zehaztapena, barneko garraioa eta esportazio-gastuak espresuki adierazi behar dira proformako fakturan eta salmenta-kontratuan.
Eskaeraren epe estandarra:gutxi gorabehera60-90 egunFR-5T-tik FR-60T-ra bezalako konfigurazio estandarretan, azken berrespen teknikoaren eta produkzio-programazioaren menpe.
Astuneko eskaera estandarra:gutxi gorabehera90-150 egunFR-80T eta konfigurazio handiagoetarako, makinaren tamainaren, automatizazioaren eta proben eskakizunen arabera.
Premiazko agindua:Ekoizpen bizkortuaren egutegia eska daiteke eskaera berresteko aurretik. Theepe bizkortua proiektuaren espezifikoa daeta osagaien erabilgarritasuna, fabrikaren edukiera eta beharrezko FAT ordutegia egiaztatu ondoren baieztatu behar da. Premiazko eskaera bat ez da suposatu behar entrega-data batekin adierazi behar elementu hauek baieztatu aurretik.
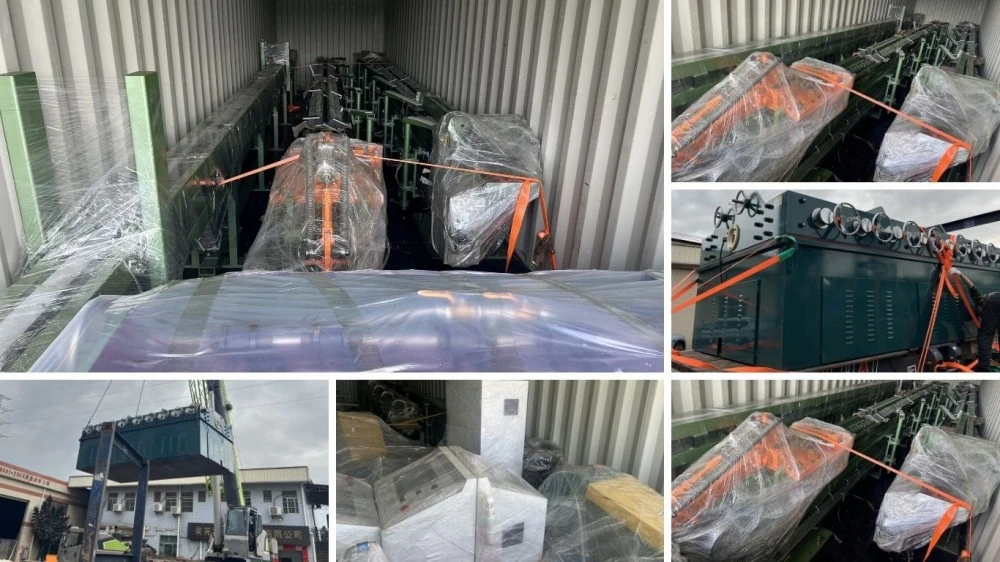
Lerroa esportaziorako bidalketa egiteko prestatuta dago, garraio-dimentsioen arabera ontziratutako ekipamendu sekzioarekin. Egurrezko kaxa, hezetasuna eta korrosioaren babesa erabiltzen dira makinaren konfigurazioak eta bidalketa ibilbideak eskatzen dutenean. Enbalatzeko azken dimentsioak eta edukiontziak kargatzeko planak lerroaren diseinua amaitu ondoren berresten dira.
Bai. Kontzeptu estandarrak bost eragiketak transferentzia automatikoaren eta PLC kontrol zentralizatuaren bidez lotzen ditu. Hala ere, barra gordinak kargatzeak, amaitutako fardelak kentzeak eta materiala berritzeak oraindik ere operadorearen inplikazioa eskatzen du hautatutako karga eta pilaketa sistemaren arabera.
Ez hautatu makina barra-diametrotik bakarrik. Beharrezko marrazketa-indarra materialaren kalifikazioaren, hasierako diametroaren, amaitutako diametroaren, pase bakoitzeko murrizketa, trokelaren angeluaren, lubrifikazioaren eta marrazketa abiaduraren araberakoa da. Eman parametro hauek FangRong-i indarraren kalkulua egiteko, FR eredua hautatu aurretik.
Bultzatzeko buruak eta apuntatzeko estazioak funtzio desberdinak betetzen dituzte. Bultzatzeko buruak indar axiala ematen du trokelaren sarreran laguntzeko, eta apuntatzeak, berriz, barraren amaiera trokelean sar daitekeen geometria batera murrizten du. Puntu metodo jakin baten beharra hasierako barraren diametroaren, materialaren eta trokelaren konfigurazioaren araberakoa da. Seinalatu-txatarra, beraz, bereizita ebaluatu behar da, push-draw operazioak ezabatzen duela suposatu beharrean.
Lineako zuzengailurako adierazitako helburu estandarra da≤0,3 mm/m. Benetako zuzentasuna barra-materialaren, diametroaren, sarrerako egoeraren, marrazketa-baldintzaren eta zuzengailuaren konfigurazioaren araberakoa da. Ardatz edo doitasun-aplikazio kritikoetarako, onarpen-metodoa eta neurtzeko luzera adostu behar dira ekoizpena baino lehen.
Bai, ingeniaritza berrespenaren menpe. Material hauek, normalean, tirada-indar handiagoa eta arreta handiagoa behar dute lanaren gogortze, lubrifikazio, trokelen aukeraketa eta pasabide bakoitzeko murrizketan. Materialaren kalifikazioa makina neurtu aurretik eman behar da.
Bai, diseinatutako funtzionamendu-eremuaren barruan. Diametro-aldaketek, normalean, dagozkion tresneria eta konfigurazio aldaketak behar dituzte, eta amaitutako luzera PLC bidez programatu daiteke, berriz, makinaren ebaketa eta manipulazio mugen barruan. Eguneroko ekoizpenean diametro asko nahasten badira, erreminta-aldaketaren denbora sartu beharko litzateke ekoizpen-ahalmenaren kalkuluan.
Ebaketa-zehaztasuna ebaketa-metodoaren, barra-diametroaren, materialaren, neurketa-sistemaren eta beharrezko tolerantziaren araberakoa da. Amaitutako luzerako tolerantzia akordio teknikoan zehaztu behar da, "zehaztasun handia" bezalako adierazpen orokor batean oinarritu beharrean.
Bai. Transferentziaren norabidea, karga-altuera, amaitutako barra-pilaketa, upstream stock prestatzea eta downstream mekanizazio interfazeak kontuan hartu daitezke diseinuaren ingeniaritzan. Lehendik dagoen linea-diseinua eta material-fluxuaren norabidea aurrekontu-fasean emateak instalazioaren ondoren aldaketa garestiak saihesten laguntzen du.
Emanmaterialaren kalifikazioa, hasierako diametroa, amaitutako diametroa, barraren luzera, amaitutako luzera, behar den zuzentasuna, txanflaren tamaina, urteko edo orduko irteera, lehendik dagoen gorako ekipamendua, elikatze-hornidura eta automatizazio-maila hobetsia. Laginaren marrazkia edo produktu amaituaren marrazkia erabilgarria da ebaketa- eta txaflatze-estazioak definitzeko.
Eremu tipikoa apuntatzeko estazioa, push-draw marrazteko makina, potentzia hidraulikoa, marrazketa-orga, lerroko zuzengailua, ebaketa-unitatea automatikoa, txaflatze-unitatea, transferentzia-mekanismoak eta PLC/HMI kontrol-sistema barne hartzen ditu. Trokelak eta erreminta bereziak bereizita zerrendatu behar dira aurrekontuan, erosleak proiektuaren kostu osoa argi eta garbi identifikatzeko.
MOQ da1 ekoizpen lerro osoa. Kopuruetan oinarritutako aurrekontuak presta daitezkeMultzo 1, 2-3 multzo eta 4 multzo baino gehiago. Kantitate maila bakoitzean benetako prezioa azken makinaren konfigurazioaren eta tresneriaren araberakoa da.
Konfigurazio estandarrak, oro har, eskatzen du60-90 egun. FR-80T eta goragoko proiektu handiagoek normalean eskatzen dute90-150 egun. Premiazko proiektuetarako, egutegi bizkortua ebaluatu daiteke kontratua sinatu aurretik, osagaien erabilgarritasunaren eta egungo fabrikaren ahalmenaren arabera.
Bai.FOB Shenzhen Portua, Txinadagokionean aipatu daiteke. Eskaintzak argi eta garbi adierazi behar ditu FOB portua, paketatze-esparrua, barneko garraioaren erantzukizuna eta kanpoan dauden gastuak, erosleak eskaintzak alderatu ahal izateko oinarri berean.
Berme estandarra da12 hilabete martxan jartzen denetik. Instalazioa gainbegiratzea, martxan jartzea, operadoreen prestakuntza, ordezko piezen laguntza eta urrutiko arazoak konpontzea kontratuaren arabera sar daitezke. Erantzun metodo zehatza eta ordezko piezen esparrua salmenta-hitzarmenean adierazi behar da.
Bai. Bezeroek hornitutako materialarekin probak egitea gomendatzen da aleazio zailak, zuzentasun-eskakizun estuak edo txanflaren geometria bereziak dituzten proiektuetarako. Marrazketa-indarra, tresneria, zuzenketa konfigurazioa, ebaketa eta amaitutako gainazala ebaluatu daitezke bidali aurretik.
Erosleak makinaren mugimendua baino gehiago egiaztatu beharko luke. FAT praktiko batek estali beharko lukemarrazketa-indarra eta ziklo-egonkortasuna, barra-transferentzia, dimentsio-murrizketa, zuzentasuna, amaitutako luzera, xafla-dimentsioak, ihes hidraulikoak, funtzio elektrikoak eta segurtasun-blokeoak. Produktu kritikoetarako, amaitutako laginak adostutako onarpen-zehaztapenarekin neurtu behar dira.
Beharrezko oinarria lerroaren luzeraren, makinaren pisuaren, marrazketa-indarraren eta gunearen baldintzen araberakoa da. FangRong-ek oinarri eta aingura-bolt marrazkiak eman ditzake azken ekipamenduaren diseinua baieztatu ondoren. Zimentazio zibila instalatu aurretik onartutako planoaren arabera osatu behar da.
Bai. Pertsonalizazio-eremu arruntak honako hauek dira: barra-diametro-barrutia, marrazketa-ibilbidea, trokelaren euskarria, zuzengailuaren konfigurazioa, ebaketa-metodoa, txaflaren geometria, transferentzia-sistema, karga eta pilaketa, PLC komunikazioa eta amaitutako barra-manipulazioa. Pertsonalizazioa benetako ekoizpen-prozesutik amaitu behar da, erabili gabeko funtzioak gehitu beharrean.
Drawbench ingeniaritza 1998tik:FangRong-ek bi hamarkada baino gehiago daramatza marrazketa hotzean eta erlazionatutako metalak konformatzeko ekipamenduan zentratu. Konpainiak dio bere ekipamendua 70 herrialde baino gehiagotako bezeroei hornitu zaiela.
Prozesu integratuaren ingeniaritza:Proiektua ez da marrazteko banku bat hornitzera mugatzen. Marrazketa-indarra, trokelen antolamendua, zuzentzea, ebakitzea, chamfering eta material transferentzia elkarrekin lan egin behar dute; hori bereziki garrantzitsua da bezeroak amaitutako barra bat bitarteko biltegiratzerik gabe eragiketa guztietatik igarotzea nahi duenean.
Bi fabrikazio instalazio:Dongguan eta Yangjiang ekoizpen instalazioek fabrikazio ahalmen gehigarria eskaintzen dute makina handi edo anitzeko proiektuetarako.
Aplikazioetan oinarritutako probak:Ahal den neurrian, bezeroaren benetako barra-materialarekin probak froga baliagarriagoak eskaintzen ditu deskargatutako makinen erakustaldia baino. Hau bereziki garrantzitsua da altzairu herdoilgaitza, erresistentzia handiko aleazio altzairua eta tolerantzia estuko aplikazioetarako.
Ingeniaritza-laguntza entregatu ondoren:Instalazioaren gainbegiratzea, martxan jartzea, operadoreen prestakuntza, ordezko piezen laguntza eta urrutiko arazoak konpontzea proiektuaren esparruaren arabera sar daitezke.
Makinaren hautaketa eta aurrekontu zehatza lortzeko, bidali materialaren kalifikazioa, hasierako diametroa, amaitutako diametroa, amaitutako luzera, behar den zuzentasuna, txanflaren neurriak eta helburuko irteera. Parametro hauek nahikoak dira ingeniaritza taldeak FR eredu egokia eta linea integratuaren konfigurazioa zehazteko.
Helbidea
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Txina
Tel
Posta elektronikoa