Whatsapp
Doitasun handiko metalak prozesatzeko ekipamendu sorta zabala eskaintzen dugu, besteak beste, zuzenketa, hotzeko marrazketa, apuntaketa, txanflaketa, ebaketa, haria ijezteko makinak eta marrazteko trokelak, hodi, barra eta alanbre materialetarako egokitutako industria ezberdinetan.
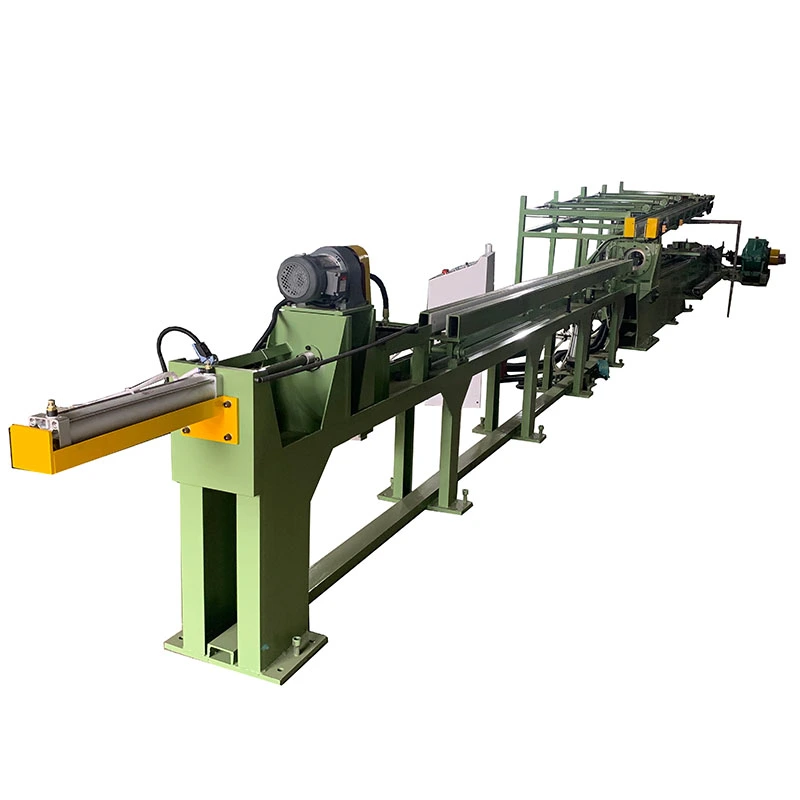
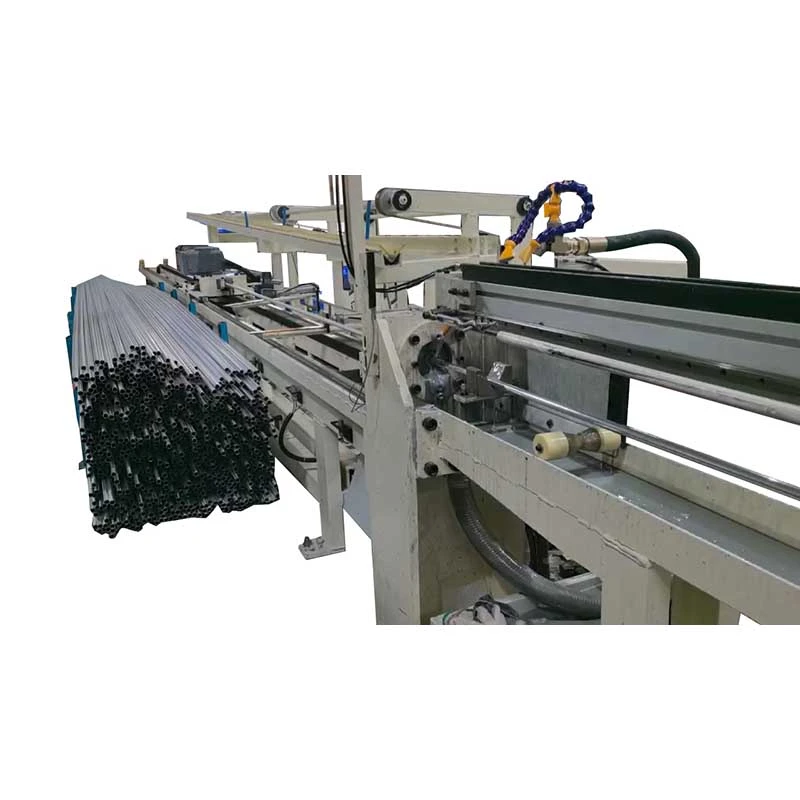
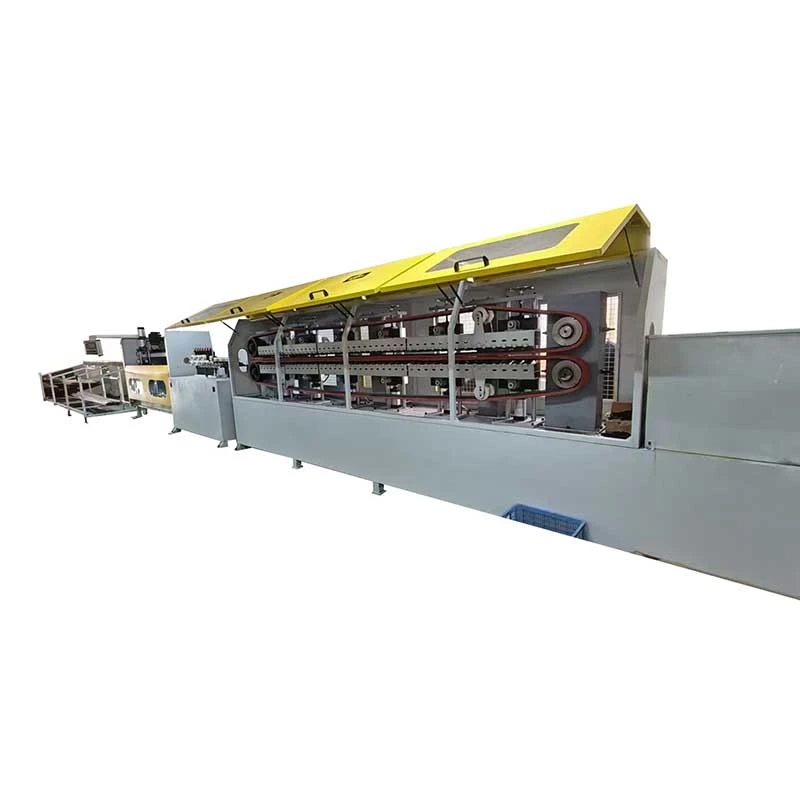
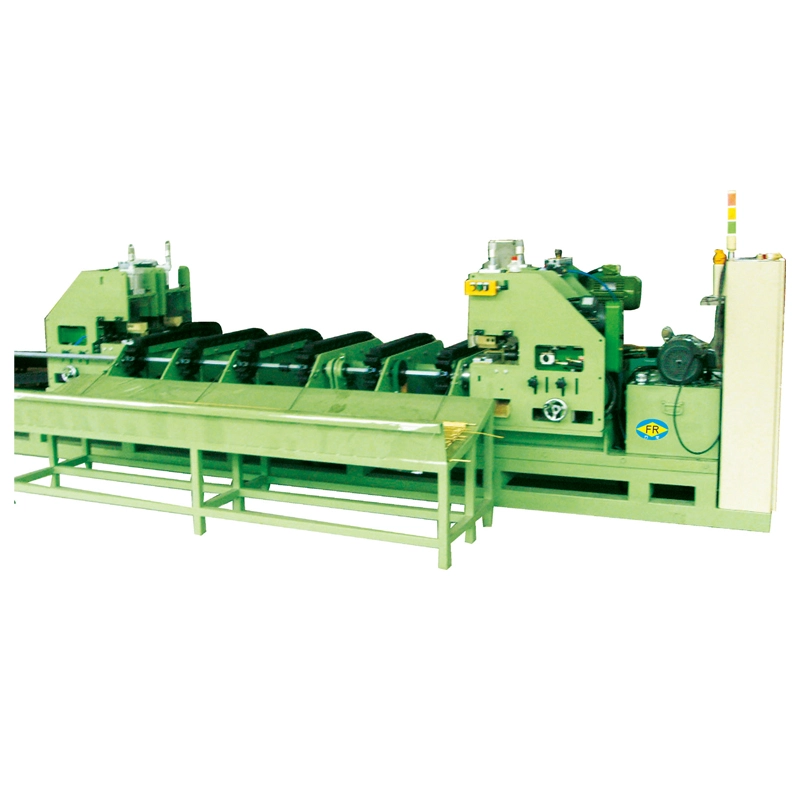
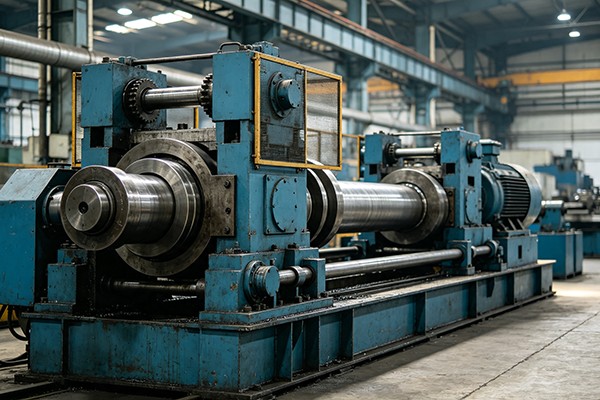
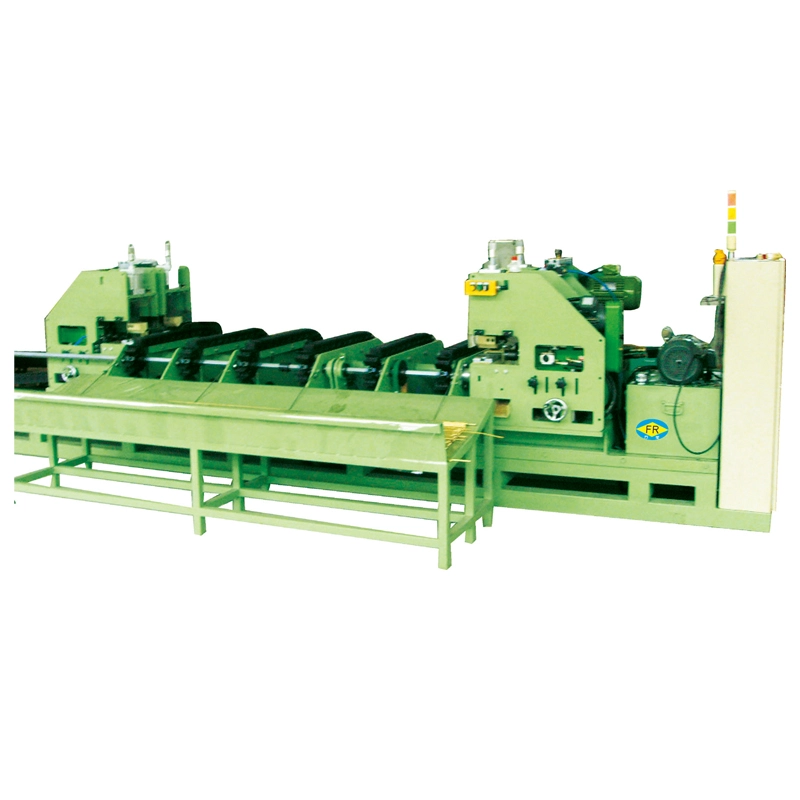
Brass Rotary Swager Machinek letoizko hodien, letoizko hagaxken eta beste kobre aleazioen kanpoko diametroa murrizten du behin eta berriz konformazio erradialaren bidez. Hainbat trokel ixten dira piezaren inguruan, ardatza biratzen den bitartean, materiala pixkanaka-pixkanaka behar den diametrora edo forma konikora murriztuz.
Letoizko hodiaren marrazketarako, sekzio murriztuak mutur txikiago bat eskaintzen du, marrazketa-trodoan sar daitekeen hodiaren gorputz nagusiaren aurretik. Ekoizpen-prozesuak mutur-murrizketa kontrolatua eskatzen duenean ere egokia da errotazio-ebakidura pieza berotu gabe.
Letoizko hodi bat marrazketa hotzeko prestatzen denean, jatorrizko hodiaren diametroa handiegia da sarritan zuzenean marrazteko trokeletik igarotzeko. Beraz, hodiaren muturra murriztu behar da lehenik. Swager birakari batek materiala hainbat norabide erradialetatik lantzen du eragiketa hau, amaiera osoa kolpe bakarrean sakatu beharrean.
Konformazio-metodoa bereziki erabilgarria da letoizko eta kobrezko aleazioetarako, materiala pixkanaka txikiagotu daitekeelako trokelen kolpe errepikatuen bidez. Operadoreak elikadura eta konformazio konfigurazioa kontrolatu dezake behar den amaierako diametroaren arabera, luzera murriztuz eta beheranzko marrazketa trokelaren arabera.
Bi letoizko birakari makinek hodi-muturrak presta ditzakete marrazteko, baina materiala era ezberdinetan osatzen dute. Aukera hobea hodiaren tamainaren, materialaren egoeraren, behar den amaierako geometriaren, produkzio bolumenaren eta behar den murrizketa kopuruaren araberakoa da.
| Konparaketa | Swager birakaria | Seinalatzeko Makina Hidraulikoa |
| Konformazio metodoa | Mailu erradial errepikatua trokel birakarien bidez | Zilindro hidraulikoek trokelak sakatzen dituzte piezaren aldera |
| Aplikazio tipikoa | Hodi-muturren murrizketa, punta-muturrak, diametroaren murrizketa | Hodi astunak konformatzea eta murrizketa-eragiketa handiagoak |
| Materialen egokitasuna | Letoia, kobrea eta burdinazkoak ez diren beste aleazio batzuk | Letoia, kobrea, karbono altzairua, altzairu herdoilgaitza eta beste material batzuk konfigurazioaren arabera |
| Ekintza osatzea | Zirkunferentziaren inguruan etengabeko inpaktua | Prentsa hidrauliko kontrolatua |
| Hodiaren tamaina | Ereduaren araberakoa | Ereduaren araberakoa, funtzio astuneko konfigurazioekin |
| Amaiera geometria | Mutur murriztu eta konikoetarako egokia | Zehaztutako mutur murriztu edo osatutako profiletarako egokia |
Swager birakariaren lan-eremuan dauden letoizko hodietarako, errepikatutako konformazio erradialaren metodoa aukera praktikoa izan daiteke marraztu aurretik tutuaren muturrak prestatzeko. Diametro handiagoak, horma-lodiera astunagoak edo konformazio-indar handia eskatzen duten aplikazioetarako, puntuazio makina hidrauliko bat egokia izan daiteke.
Letoizko hodia edo barra konformazio eremuaren barruan kokatzen da, non lau trokelek pieza inguratzen duten. Buruak biratzen duen heinean, trokelak behin eta berriz mugitzen dira materialaren aurka eta erretiratu egiten dira. Pieza trokelaren irekiduratik pasatzen da, murrizketa behar den luzeran progresiboki garatzen joan dadin.
Kolpe bakarreko prentsaketa-eragiketa batek ez bezala, birakariak deformazioa banatzen du behin eta berriz talken bidez. Azken diametroa eta konoa trokelaren geometriaren, elikaduraren mugimenduaren, hasierako diametroaren, materialaren kalifikazioaren eta beharrezko murrizketaren araberakoak dira.
Makina-eredua hautaketaren zati bat baino ez da. Letoiaren kalifikazioa, hodiaren kanpoko diametroa, hormaren lodiera, hasierako egoera, beharrezko azken diametroa eta luzera murrizteak eragiten dute konformazioaren emaitza.
Jatorrizko hodiaren eta sekzio zorrotzaren arteko murrizketa handia egiaztatu behar da ekoizpena baino lehen. Konfigurazio batean gehiegizko murrizketak hormaren banaketan eta gainazaleko egoeran eragina izan dezake, eta trokel-profil desegoki batek, berriz, trantsizio ezegonkorra sor dezake murriztutako eta murriztu gabeko sekzioen artean.
Hori dela eta, makina hodiaren marrazketa-baldintzarekin batera hautatu behar da kanpoko diametrotik soilik.
| Parametroa | FR-25 | FR-76 | FR-100 |
| Uzkurtzeko hodiaren gehienezko diametroa | φ25*T2.0mm | φ76*T4.0mm | φ100*T4.0mm |
| Gutxieneko hodiaren diametroa | φ6mm, aldatu beheko troquela φ3mm | φ10mm, aldatu beheko troquela φ6mm | φ10mm, aldatu beheko troquela φ6mm |
| Hilen kopurua | 4 | 4 | 4 |
| Trokelaren luzera | 60 mm | 100 mm | 118 mm |
| Ardatz motorra | 4KW-4N | 9KW*6N | 15KW-6N |
| Buruaren abiadura | 238 r/min | 220 r/min | 220 r/min |
| Makinaren pisua | 1200KG | 2000KG | 2500KG |
| Neurriak (L*W*H) | 900*1000*1300 (mm) | 1000*1150*1350 (mm) | 1200*1200*1450 (mm) |
Pertsonalizatutako zehaztapenak materialaren eta ekoizpenaren eskakizunen arabera eman daitezke. Goiko datuak erreferentziarako dira; benetako parametroak material motaren eta makinaren konfigurazioaren arabera alda daitezke.
Hiru modeloek hodi-diametro-tarte desberdinak estaltzen dituzte, beraz, hasierako hodiaren tamaina egiaztatu behar da lehenik. Hormaren lodiera berdin-berdin da garrantzitsua, 4,0 mm-ko horma duen φ76 mm-ko hodi batek diametro bereko horma meheko hodi batek baino konformazio-eskakizun desberdina ezartzen duelako makinan.
Aurrekontu baterako, FangRong-ek normalean letoizko kalifikazioa, hodiaren edo barra solidoaren zehaztapena behar du, kanpoko diametroa, hormaren lodiera, beharrezko azken diametroa, luzera murriztea, piezaren luzera eta espero den produkzio kantitatea. Xehetasun horiei esker, trokelaren eta makinaren konfigurazioa konformazio-eragiketa errealarekin lotzea ahalbidetzen dute.
Brass Rotary Swager Machine ekoizteko prozesuetan integra daiteke:
Letoizko hodiaren marrazkia eta dimentsionatzea
Letoizko haga eta barra muturreko murrizketa
Kobre eta letoizko marrazketa hotzeko lerroak
Bero-trukagailu-hodiaren ekoizpena
Iturgintzako horniduraren osagaiak
Letoizko pieza elektrikoak eta elektronikoak
Automobilgintzako letoizko osagaiak
Doitasuneko metalezko piezak
Hardwarearen fabrikazioa
Metal ez-burdinazkoak konformatzeko beste eragiketa batzuk
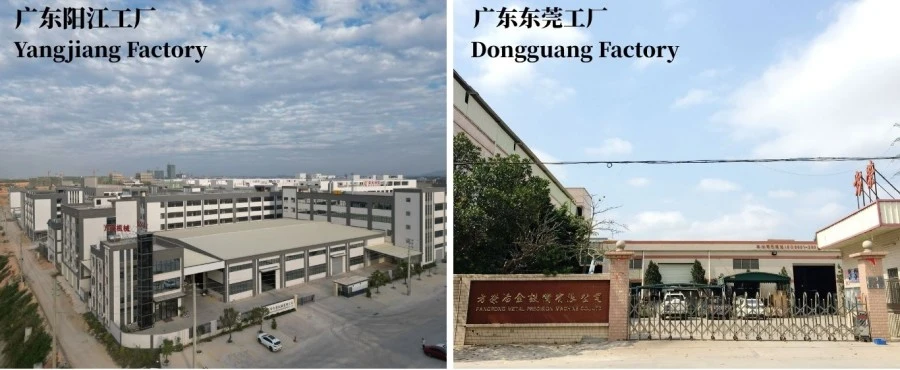
FangRong 1998an sortu zen eta 26 urte baino gehiagoko esperientzia du metalak konformatzeko eta hodiak prozesatzeko ekipoetan. Bere produktu-sorta zuzentzeko makinak, hotzeko marrazketa ekipoak, errotazio-ekipamenduak eta metalurgia-makineria daude.
Konpainiak Dongguan Fangrong Metallurgical Equipment Co., Ltd.-ek Dalang herrian, Dongguan hirian eta Yangjiang Fangrong Machinery Co., Ltd.-n jarduten ditu Yangdong barrutian, Yangjiang hirian. Ekipamendua 60 herrialde eta eskualde baino gehiagotan 10.000 bezero baino gehiagori hornitu zaie eta 60 industria baino gehiagotan erabiltzen da.
Ekoizpen-prozesua konformazio-eskakizunekin hasten da, makina estandar bat muntatu beharrean. Hodiaren dimentsioak, murrizketa-erlazioa, trokelaren tamaina, ardatzaren konfigurazioa, motorraren eskakizuna eta espero diren lan baldintzak berrikusten dira fabrikatu aurretik.
Egitura altzairuzko osagaiak moztu, soldatu, mekanizatu eta muntatzen dira makina-gorputza nagusia osatzeko. Muntatzeko gainazal kritikoak ardatzaren, trokelaren eta piezaren erdiko lerroaren arteko beharrezko erlazioa mantentzeko prozesatzen dira.
Ardatz eta trokel sistema aukeratutako modeloaren arabera egokitzen dira. Konformazio-osagaiek mugimendu egonkorra mantendu behar dute behin eta berriz karga erradialetan, batez ere letoizko hodi lodiagoak edo indar handiagoko kobre-aleazioak prozesatzen dituztenean.
Motorra, transmisio-sistema, armairu elektrikoa, kontrolak eta erlazionatutako osagaiak instalatu eta kableatzen dira makina proba-fasean sartu aurretik. Exekutatzeko parametroak zehaztutako makinaren konfigurazioarekin egiaztatzen dira.
Osatutako makina kargarik gabe eta lan baldintzetan funtzionatzen du. Proba piezak konformazio-diametroa egiaztatzeko, luzera murrizteko, makinen bibrazioa, ardatzaren funtzionamendua eta errepikakortasuna bidaltzeko aurretik erabil daitezke.
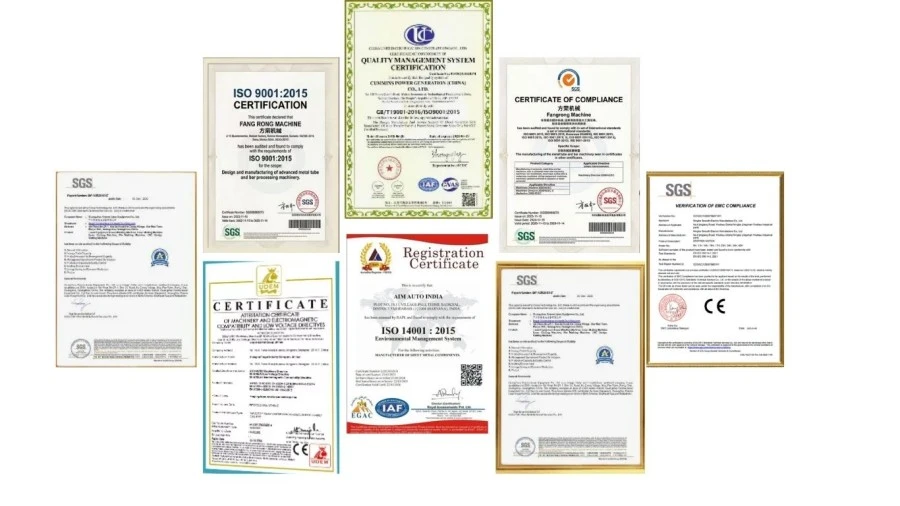
ISO 9001:2015:Diseinu, produkzio, instalazio eta zerbitzurako kalitatea kudeatzeko sistema. UQ231211R1 zk. ziurtagiria.
CE marka:Makineriaren 2006/42/EE Zuzentaraua betetzea, larrialdi-geldialdiak, bi eskuko kontrolak eta argi-gortinak barne.
SGS ikuskapena:Makinaren errendimendu eta segurtasun-baldintzak estaltzen dituen ikuskapen independentea.
Patente Nazionalak:32 asmakuntza-patente eta 100 erabilgarritasun-eredu patente baino gehiago, besteak beste, 2013207829011 katea tenkatzeko gailu baterako, 2008300532117 kate anitzeko trokel-euskarri baterako eta ZL2015 2 0842922.7 aldaketa azkarreko mandril-sistema baterako.
Bidalketa baino lehen, makina ikuskatu egiten da, hezetasunetik eta gainazaleko kalteetatik babestuta eta garraio metodoaren arabera bermatzen da. Paketatzearen xehetasunak makinaren tamainaren, helmugaren eta bidalketa-baldintzen arabera doitu daitezke.
Makinak letoizko hodiak eta letoizko barra solidoak prozesatu ditzake?
Bai. Makina hodi hutsetarako zein barra solidoetarako konfigura daiteke. Trokelaren konfigurazioa piezaren geometriaren eta beharrezko murrizketaren arabera hautatu behar da.
Zein letoizko material prozesatu daitezke?
Makina letoizko eta kobrezko materialetarako erabiltzen da batez ere. Benetako konformazio-gaitasuna aleazio-mailaren, gogortasunaren, hasierako dimentsioen eta beharrezko murrizketaren araberakoa da.
Zein da hodiaren gehienezko diametroa?
Eskuragarri dauden modeloen artean FR-25, FR-76 eta FR-100 daude. Zerrendatutako gehieneko hodien diametroak φ25*T2.0mm, φ76*T4.0mm eta φ100*T4.0mm dira hurrenez hurren.
Brass Rotary Swager Machinek luzera murrizteko desberdinak ekoitzi ditzake?
Bai. Konformazioaren emaitza trokelaren geometriaren, piezaren elikaduraren, hasierako diametroaren eta beharrezko azken profilaren araberakoa da. Trokelen diseinu desberdinak eman daitezke luzera murrizteko eta taper eskakizun desberdinetarako.
Zenbat trokel erabiltzen dira?
Zerrendatutako FR-25, FR-76 eta FR-100 modeloek lau trokel erabiltzen dituzte.
Nola hautatu behar dut makina-eredua?
Hasi hodiaren kanpoko diametroarekin eta hormaren lodierarekin, gero egiaztatu behar den azken diametroa eta murrizteko luzera. Letoiaren kalifikazioa, ekoizpen-kantitatea eta hurrengo marrazketa-prozesua ere kontuan hartu behar dira.
Hotzeko makina baten aurretik erabil al daiteke makina?
Bai. Birakatze birakaria hodiaren muturra murrizteko erabil daiteke, piezak beheranzko marrazketa-trokelean sartu ahal izateko. Azken geometria zorrotza marrazteko trokelarekin eta helduleku metodoarekin bat etorri behar da.
Elikadura automatikoa eskuragarri al dago?
Kargatze- eta elikadura-sistema automatikoak konfigura daitezke ekoizpen-lerroak errendimendu handiagoa edo eskuzko manipulazio murriztua eskatzen duenean.
Zer informazio behar da aurrekontua egiteko?
Mesedez, eman letoizko kalifikazioa, hodi edo barra mota, kanpoko diametroa, hormaren lodiera, beharrezkoa den azken diametroa, luzera murriztea, piezaren luzera, ekoizpen ahalmena eta tentsio-eskakizuna. Produktuen marrazkiek edo laginek trokelen aukeraketan ere lagun dezakete.
Zer berme eta laguntza tekniko eskaintzen dira?
FangRong-ek 12 hilabeteko bermea eskaintzen du makinaren instalaziotik, bizitza osorako laguntza teknikoarekin eta ordezko piezen zerbitzuarekin batera.
Helbidea
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Txina
Tel
Posta elektronikoa