Whatsapp
Doitasun handiko metalak prozesatzeko ekipamendu sorta zabala eskaintzen dugu, besteak beste, zuzenketa, hotzeko marrazketa, apuntaketa, txanflaketa, ebaketa, haria ijezteko makinak eta marrazteko trokelak, hodi, barra eta alanbre materialetarako egokitutako industria ezberdinetan.
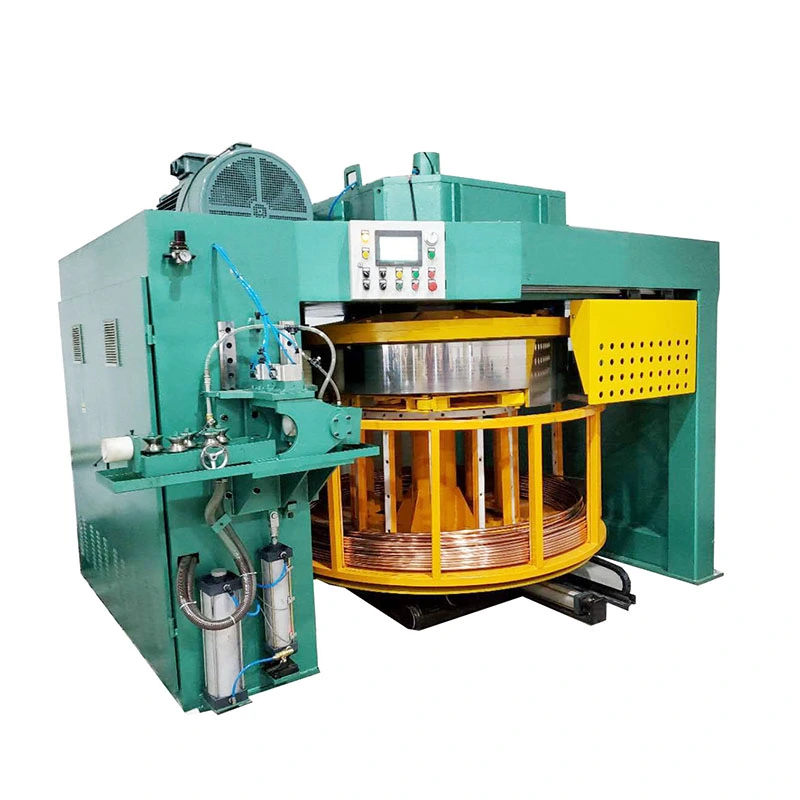
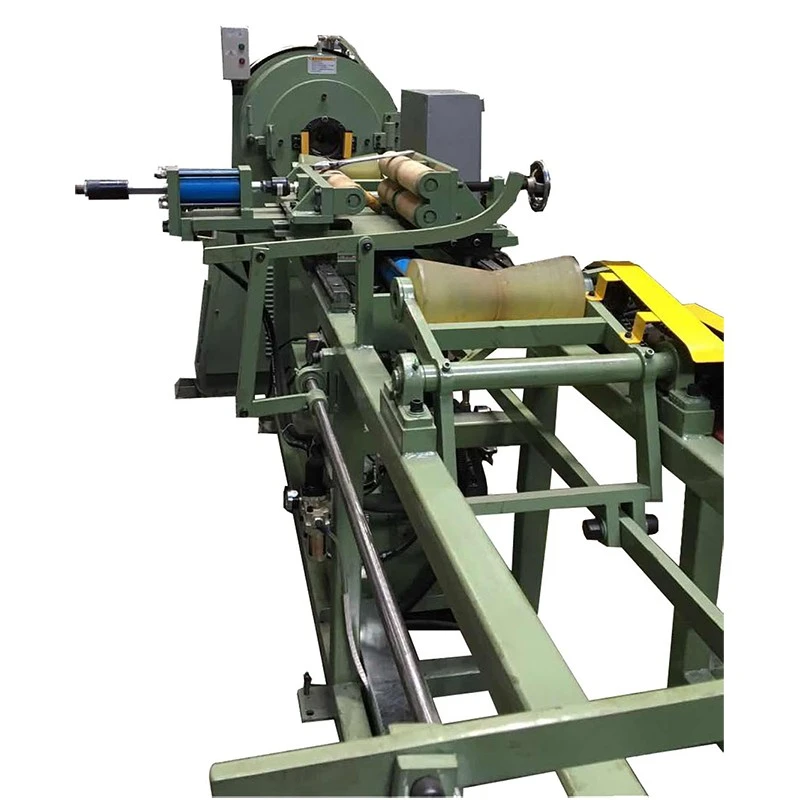
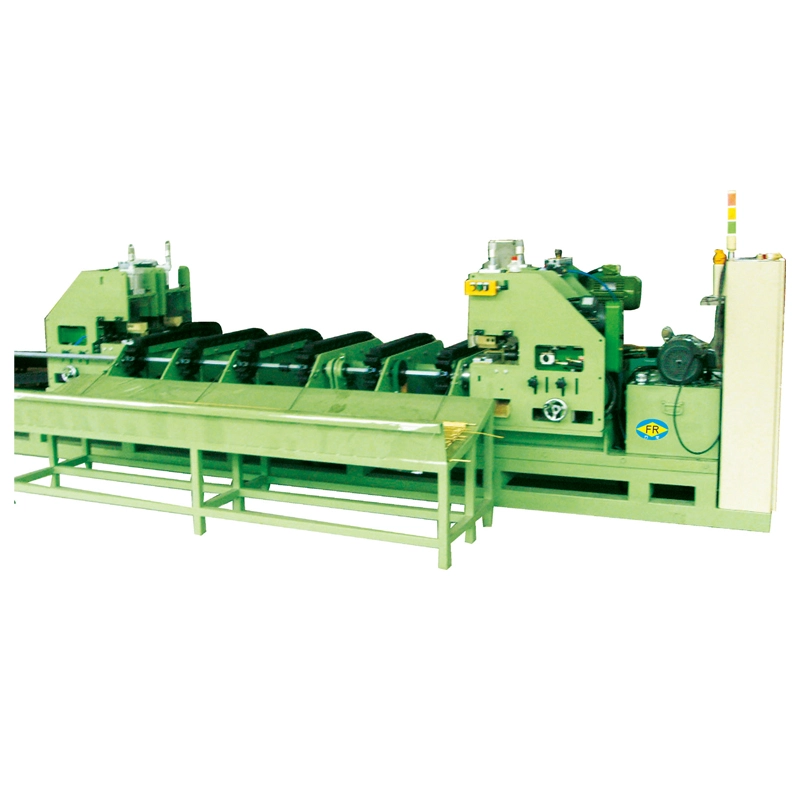
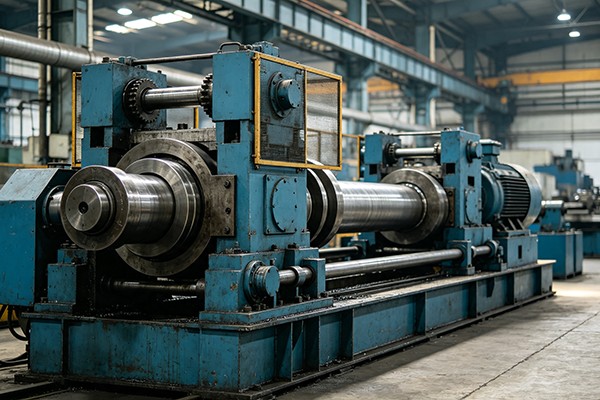
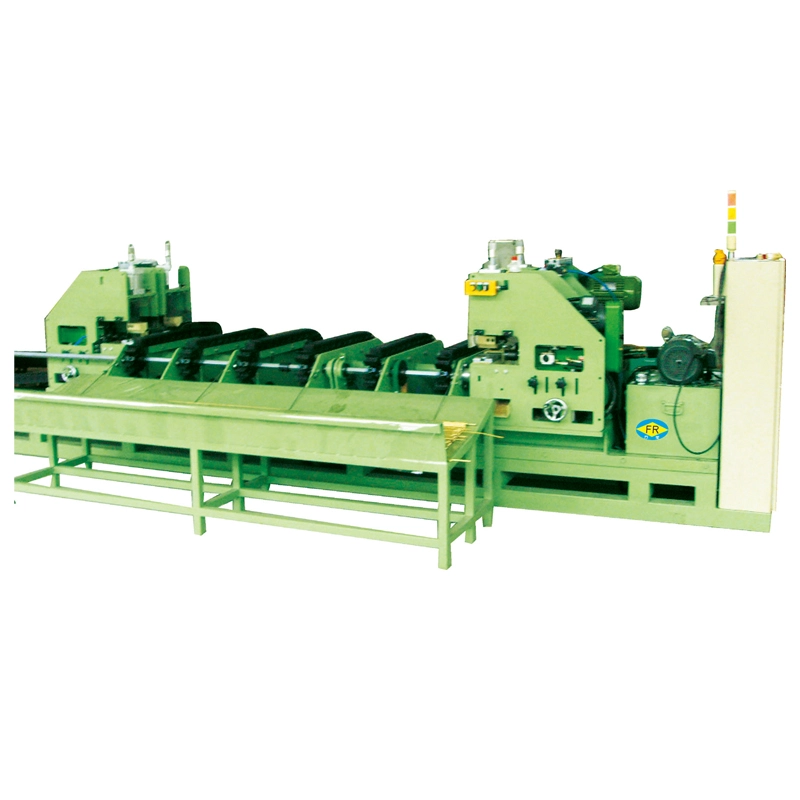
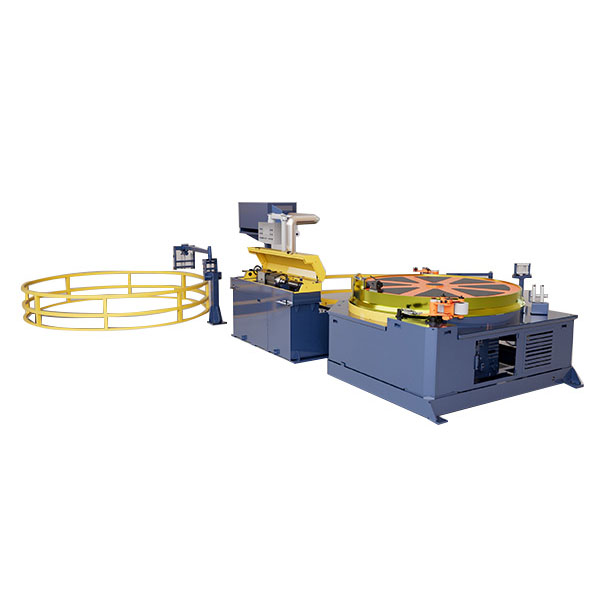
Karbonozko altzairuzko birakari makinak karbono altzairuzko hodien, hodien, barra solidoen eta hagaxken kanpoko diametroa murrizten du forja erradialaren bidez. Trokel anitzek piezaren inguruan lan egiten dute ardatzak biratzen duen bitartean, pixkanaka beharrezkoa den mutur murriztua osatuz, materiala moztu gabe.
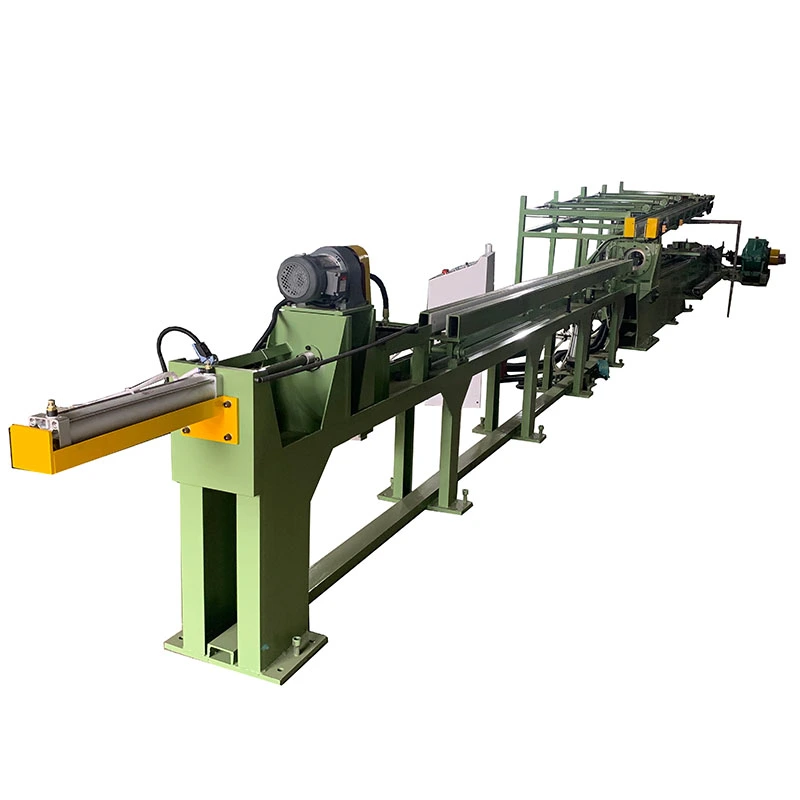
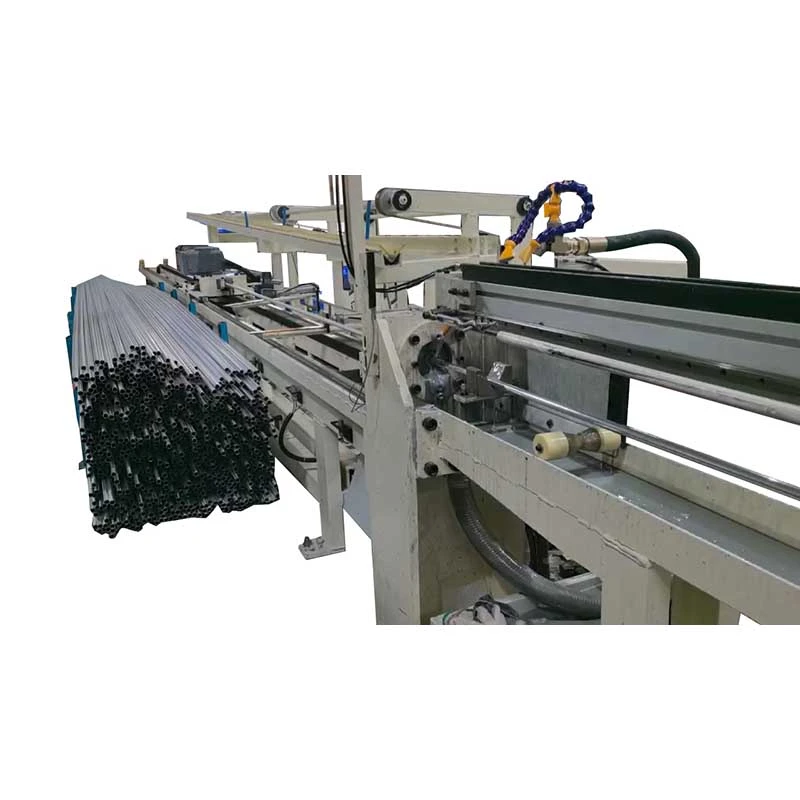
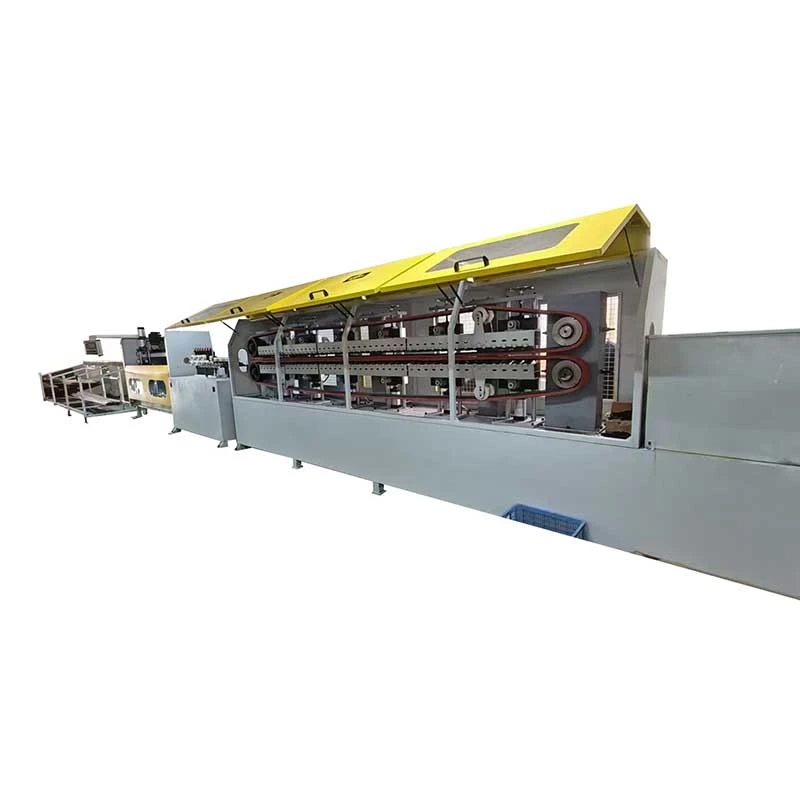
Marrazketa hotzeko eta hodiaren marrazketa-lerroetarako, makina marrazteko trokelean sar daitekeen hodi edo barra-mutur txikiago bat prestatzeko erabiltzen da. Prozesu bera erabil daiteke hariztatu, tolestu, forjatu, mekanizatu eta piezaren amaiera murriztua behar duten beste eragiketa batzuen aurretik.
Askotan mutur murriztua behar da hurrengo konformazio-eragiketa baino lehen. Marrazketa-lerro hotz batean, adibidez, jatorrizko hodiaren diametroa handiegia izan daiteke marrazteko trokeletik igarotzeko. Birakariak hodi-muturraren aukeratutako sekzioa murrizten du, trokelean sartu ahal izateko.
Barra solidoetarako eta hagaxketarako, printzipio bera erabiltzen da hasierako sekzio txikiago bat marrazteko, forjatzeko, mekanizatu edo hariztatzeko behar denean. Beharrezko murrizketa hasierako diametroaren, materialaren kalifikazioaren, amaierako diametroaren eta sekzio murriztuaren luzeraren arabera zehazten da.
Horri esker, birakaria prestatzeko makina bihurtzen da, beheranzko marrazketa edo konformazio ekipoaren ordezkoa baino.
| Elementua | Swager birakaria makina | Seinalatzeko Makina Hidraulikoa |
| Konformazio metodoa | Forjatze erradiala errepikatua, trokel birakari bidez | Zilindro hidraulikoek trokelak eratzen dituzte |
| Materialen deformazioa | Materiala pixkanaka konprimitzen da piezaren inguruan | Materiala trokelen mugimendu kontrolatuaren bidez eratzen da |
| Erabilera tipikoa | Hodi eta barra-mutur txikiak marraztu edo gehiago prozesatu aurretik | Hodiaren muturra konformatzea eta seinalatzea, prentsa hidraulikoa hobesten den tokian |
| Material sorta | Karbonozko altzairuzko hodiak, hodiak, barrak eta hagaxkak; konfigurazioaren menpekoa | Material sorta egokia makinaren eta trokelaren konfigurazioaren araberakoa da |
| Amaiera geometria | Trokel multzoak eratutako muturra murriztua edo konikoa | Mutur hidraulikoaren diseinuaren arabera eratua |
| Prozesuaren ezaugarria | Hainbat norabidetako inpaktua errepikatua | Prentsa-indarra zilindro hidraulikoen bidez aplikatzen da |
Aukera hobea materialaren, hasierako dimentsioen, beharrezkoa den amaierako geometriaren, murrizketa-luzeraren, produkzio-tasaren eta makina hurrengo prozesuarekin nola konektatuko den araberakoa da. Marrazketa hotzeko lerro baterako, parametro hauek batera berretsi behar dira swager-a hodiaren gehienezko diametroaren arabera soilik hautatu beharrean.
Swaging buruak piezaren inguruan antolatutako trokel gogortu ugari ditu. Funtzionamenduan zehar, ardatzak biratzen du eta trokelak hodiarekin edo barrarekin harremanetan jartzen dira norabide ezberdinetatik.
Pieza trokelaren eremuan zehar mugitzen den heinean, materiala pixkanaka konprimitzen da behar den diametrorantz. Prozesuak ebakiz kendu ordez metala eratzen duenez, sekzio murriztua jatorrizko piezaren parte izaten jarraitzen du.
Trokelaren profilak eratutako sekzioaren forma zehazten du. Trokelen multzoa aldatzeak diametro eta amaierako luzera murriztu desberdinak ekoizteko aukera ematen du.
Makinaren ahalmenak bakarrik ez du azken muturra zorrotza edo murriztua zehazten. Hasierako kanpoko diametroa, hodiaren hormaren lodiera, material mota, beharrezko azken diametroa, murrizketa-luzera eta trokelaren geometria kontuan hartu behar dira.
Hodiak prozesatzeko, hormaren lodiera bereziki garrantzitsua da. Kanpo-diametro berdina duten hodi batek eta barra solido batek ez dute berdin jokatzen konformazio erradialean. Jarraian datorren marrazketa-prozesuak nahikoa luzera murriztu eta tamaina osoko sekziorako trantsizio egokia behar du.
Hori dela eta, FangRong-ek makina eta trokelaren konfigurazioa hauta dezake benetako hodiaren edo barraren zehaztapenaren arabera, makinaren gehienezko diametroa hautapen irizpide bakar gisa erabili beharrean.
Egungo FangRong makina sortak FR-25, FR-76 eta FR-100 modeloak ditu. Haien desberdintasun nagusiak piezaren gehienezko diametroa, gutxieneko diametroa murriztua, trokelaren luzera, motorraren konfigurazioa, makinaren tamaina eta pisua dira.
| Parametroa | FR-25 | FR-76 | FR-100 |
| Max. uzkurtzeko hodiaren diametroa | φ25 × T2.0mm | φ76 × T4.0mm | φ100 × T4.0mm |
| Min. uzkurtzeko hodiaren diametroa | φ6mm; aldatu beheko troquela φ3mm | φ10mm; aldatu beheko troquela φ6mm | φ10mm; aldatu beheko troquela φ6mm |
| Trokel kopurua | 4 | 4 | 4 |
| Trokelaren luzera | 60 mm | 100 mm | 118 mm |
| Ardatz motorra | 4KW-4N | 9KW*6N | 15KW-6N |
| Buruaren abiadura | 238 r/min | 220 r/min | 220 r/min |
| Pisua | 1200KG | 2000KG | 2500KG |
| Neurriak (L × W × H) | 900 × 1000 × 1300 mm | 1000 × 1150 × 1350 mm | 1200 × 1200 × 1450 mm |
Goiko zehaztapenak erreferentziarako dira. Benetako makinen parametroak materialaren eta prozesatzeko eskakizunen arabera alda daitezke. Zehaztapen pertsonalizatuak eta trokelen konfigurazioak eskuragarri daude.
FR-25 pieza txikiagoetarako pentsatuta dago, φ25 × T2.0mm-ko hodiaren gehienezko diametroa txikitzeko. FR-76-k lan-eremua φ76 × T4.0mm-ra hedatzen du, eta FR-100-k, berriz, φ100 × T4.0mm-ra arteko piezak maneiatzen ditu zerrendatutako zehaztapenen arabera.
Eredua benetako prozesuko datuetatik hautatu behar da. Aipamenak normalean material mota, hodi edo barra-diametroa, hodien hormaren lodiera, beharrezko diametro murriztua, muga-luzera murriztua, piezaren luzera eta espero den produkzio-ahalmena eskatzen ditu.
Karbonozko altzairuzko birakari makina hotzeko makina baten aurretik instalatuko bada, trokelaren konfigurazioa zehazteko ere baliagarria da marrazteko trokelaren tamaina eta behar den sarrera-muturra ematea.
Marrazketa Hotza Lerroak
Swager-ek hodi edo barra-muturrak prestatzen ditu, pieza marrazteko trokelean sar dadin. Hau da birakariak egiteko aplikazio nagusietako bat.
Karbono altzairuzko hodien fabrikazioa
Hautatutako hodi-muturrak murrizteko erabiltzen da, marrazketa eta beheranzko beste konformazio-eragiketa batzuk baino lehen.
Altzairu-barra eta hagaxka prozesatzea
Barra solidoak eta hagaxkak amaieran murrizten dira marrazketa, forjaketa, mekanizazioa edo harizketak egiteko.
Automobilgintzako osagaiak
Egokia altzairuzko ardatzak, hodiak, hagaxkak eta sekzio murriztua behar duten beste osagai batzuk prestatzeko, ondorengo prozesatu aurretik.
Eraikuntza eta Egitura Altzairu Prozesatzea
Altzairuzko hagak eta produktu tubularretarako erabil daiteke, non piezaren amaiera murriztu behar den fabrikazio gehiagorako.
Ingeniaritza Mekanikoa
Bukaerako prestaketa prozesu gisa erabiltzen da mekanizatu, muntatu, marrazketa edo doitasuneko metalgintzako beste eragiketa batzuen aurretik.
Petrolio eta Gas Ekipamendua
Karbono altzairuzko hodietarako eta industria-ekipoetan, hodietan eta erlazionatutako fabrikazio-prozesuetan erabiltzen diren altzairuzko beste pieza batzuetan aplika daiteke, materialaren eta dimentsio-baldintzen arabera.
FangRong 1998an sortu zen eta 26 urte baino gehiagoko esperientzia du zuzentzeko makinetan, hotzeko marrazketa-ekipoetan eta metalurgia-makinetan.
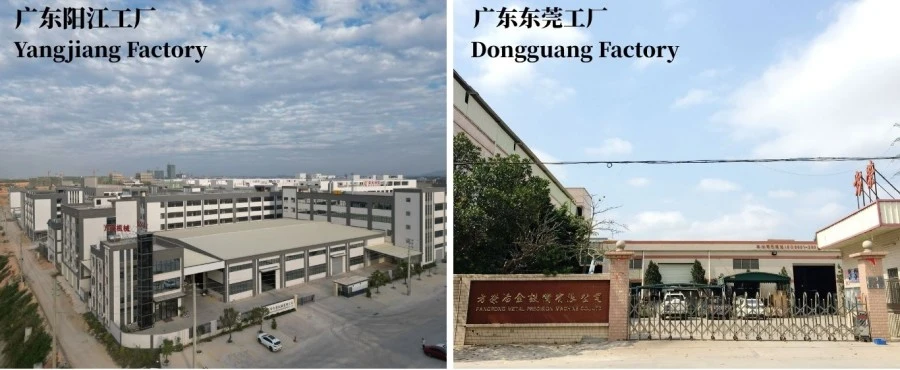
Konpainiak bi fabrikazio-instalazio ditu: Dongguan Fangrong Metallurgical Equipment Co., Ltd.-n Dalang herrian, Dongguan hirian, eta Yangjiang Fangrong Machinery Co., Ltd.-n Yangdong barrutian, Yangjiang hirian.
FangRong ekipamendua 10.000 bezero baino gehiagori hornitu zaie eta 60 industria baino gehiagotan erabili da. Produktuak 60 herrialde eta eskualde baino gehiagotara esportatzen dira.
Dongguan instalazioa egoitza nagusia eta fabrikazio-oinarri nagusia da, hotzeko makinak, zuzentzeko makinak, haria ijezteko ekipoak eta erlazionatutako makineria ekoizten ditu. Yangjiang instalazioak produkzio-gaitasun gehigarria eskaintzen du eta ekipamenduak entregatzen ditu.
FangRong-ek makinen funtzionamenduari, zuzentasunaren zehaztasunari, funtzionamendu-egonkortasunari eta materialen bateragarritasunari buruzko probak ere egiten ditu.
Karbono altzairuzko birakari makina hainbat produkzio fasetan eraikitzen da, materiala prestatzen eta mekanizatzen hasi eta muntaketa, instalazio elektrikoa, probak eta azken paketatzea.
Altzairuzko plakak, ardatzak, egiturazko piezak eta beste osagai batzuk makinaren diseinuaren arabera prestatzen dira. Ebaketa, zulaketa, fresaketa, torneaketa eta bestelako mekanizazio-eragiketak behar diren tokietan erabiltzen dira.
Burua, trokelaren euskarria, trokelak eta erlazionatutako transmisio-zatiak konformazio-sistema oso gisa muntatzen eta egiaztatzen dira. Trokelaren dimentsioak behar den murrizketa-tartearekin bat datoz.
Ardatz-unitatea, motorra, armairu elektrikoa, kontrolak eta segurtasun osagaiak instalatu eta kableatzen dira makina martxan jarri aurretik.
Bidalketa baino lehen, makina abiarazten da ardatzaren funtzionamendua, eraketa-ekintza, bibrazioa, kontrol elektrikoak eta funtzionamendu-egonkortasuna egiaztatzeko. Beharrezkoa denean, lagin-materiala erabil daiteke konformazioaren emaitza egiaztatzeko.
Ikuskatu ondoren, makina nazioarteko bidalketetarako egokia den babes-ontziarekin garraiatzeko prestatuta dago.
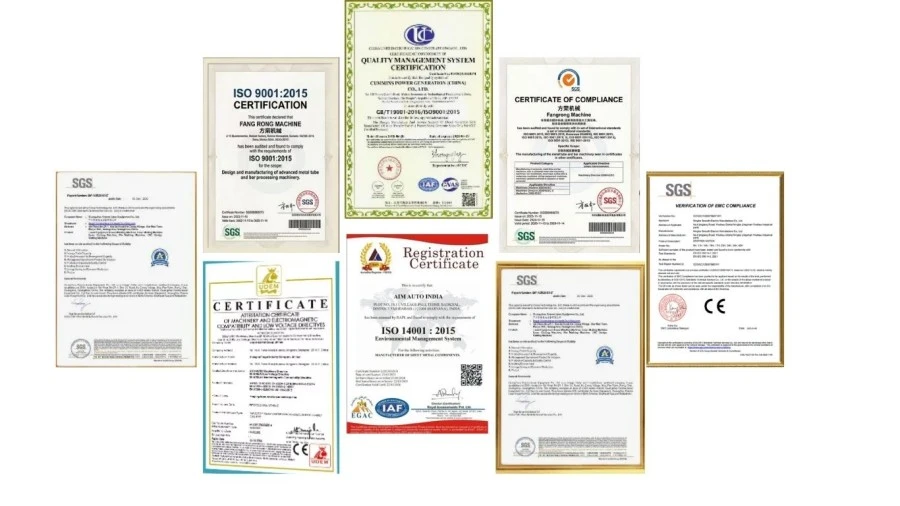
ISO9001:2015— Diseinua, ekoizpena, instalazioa eta zerbitzua barne hartzen dituen kalitatea kudeatzeko sistema. UQ231211R1 zk. ziurtagiria.
CE marka— Ekipoak 2006/42/EE Makineriaren Zuzentaraua betetzen du, segurtasun-xedapenak barne, hala nola larrialdi-geldialdiak, bi eskuko kontrolak eta argi-gortinak.
SGS Ikuskapena— Makinen errendimendua eta segurtasunarekin lotutako ezaugarriak biltzen dituen ikuskapen independentea.
Patenteak— FangRong-ek 32 asmakuntza-patente eta 100 erabilera-eredu patente baino gehiago ditu. Adibideak honako hauek dira: 2013207829011 patentea katea tenkatzeko gailu batena, 2008300532117 kate anitzeko trokelaren euskarria eta ZL2015 2 0842922.7 aldaketa azkarreko mandril sistema baterako.
Bidalketa baino lehen, makina ikuskatu egiten da, garraioaren kalteetatik babestuta eta bidalketa metodoaren eta makinaren dimentsioen arabera paketatzen da. Enbalatzeko moldaketak edukiontzien kargaren eta helmugako eskakizunen arabera eztabaidatu daitezke.
Zergatik erabiltzen da txandaketa birakaria karbono altzairuzko hodiak hotzeko marraztu aurretik?
Marrazketa hotza baino lehen, normalean tutuaren muturra nahikoa murriztu behar da marrazketa-trodoan sartzeko. Birakariak atal txikiago hau konpresio erradialaren bidez osatzen du, hodiaren muturra moztu beharrean. Ondoren, sekzio murriztua marrazketa-eragiketaren sarrera-mutur gisa erabil daiteke. Beharrezko amaierako diametroa eta luzera marrazteko trokeletik eta hurrengo prozesutik zehaztu behar dira.
Zertan desberdintzen da birakaria hodiaren muturra mekanizatzearekin?
Mekanizazioak piezatik materiala kentzen du, eta birakariak, berriz, lehendik dagoen materialaren forma aldatzen du behin eta berriz inpaktu erradialaren bidez. Hodiak eta barra-muturrak prestatzeko, moldatze-prozesuak aukeratutako sekzioa murrizten du, torneaketaz edo ebakiz sortutako txirbil-mota bera sortu gabe.
Altzairu birakari batek karbonozko altzairuzko hodiak eta barra solidoak murriztu ditzake?
Bai. Karbono altzairuzko birakari makina karbono altzairuzko hodietarako, hodietarako, barra solidoetarako eta hagaxketarako konfigura daiteke. Hala ere, hodiaren eta barraren prozesamendua ez da aplikazio berdintzat hartu behar. Hodiaren kanpoko diametroa, hormaren lodiera, materialaren kalifikazioa eta xede-diametro murriztua barra solido baten diametrotik bereizita hartu behar dira trokelaren eta makinaren konfigurazioa hautatzeko.
Nola eragiten dio hodiaren horma-lodierak estanpatze-prozesuari?
Hormaren lodierak hodiak konpresio erradialari erantzuten dion nola eragiten du eta, beraz, makinaren hautapenean sartu behar da. φ25 × T2,0 mm-ko hodi batek, adibidez, φ25 mm-ko barra solido baten konformazio-eskakizun desberdinak ditu. Hodi aplikazioetarako, aurrekontuak kanpoko diametroa eta hormaren lodiera barne hartu behar ditu kanpoko diametroa bakarrik.
Nola zehazten da azken diametro murriztua?
Azken diametroa hasierako diametroarekin, materialarekin, beharrezkoa den murrizketarekin, trokelaren geometriarekin eta beherako prozesuarekin lotuta dago batez ere. Makina marrazketa-eragiketa bat baino lehen instalatzen bada, xede-diametro murriztua marrazteko trokelaren irekierarekin eta behar den sarrera-baldintzarekin egiaztatu behar da. Trokel-multzo desberdinak erabil daitezke mutur txikiko dimentsio desberdinetarako.
Helbidea
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Txina
Tel
Posta elektronikoa