Whatsapp
Doitasun handiko metalak prozesatzeko ekipamendu sorta zabala eskaintzen dugu, besteak beste, zuzenketa, hotzeko marrazketa, apuntaketa, txanflaketa, ebaketa, haria ijezteko makinak eta marrazteko trokelak, hodi, barra eta alanbre materialetarako egokitutako industria ezberdinetan.
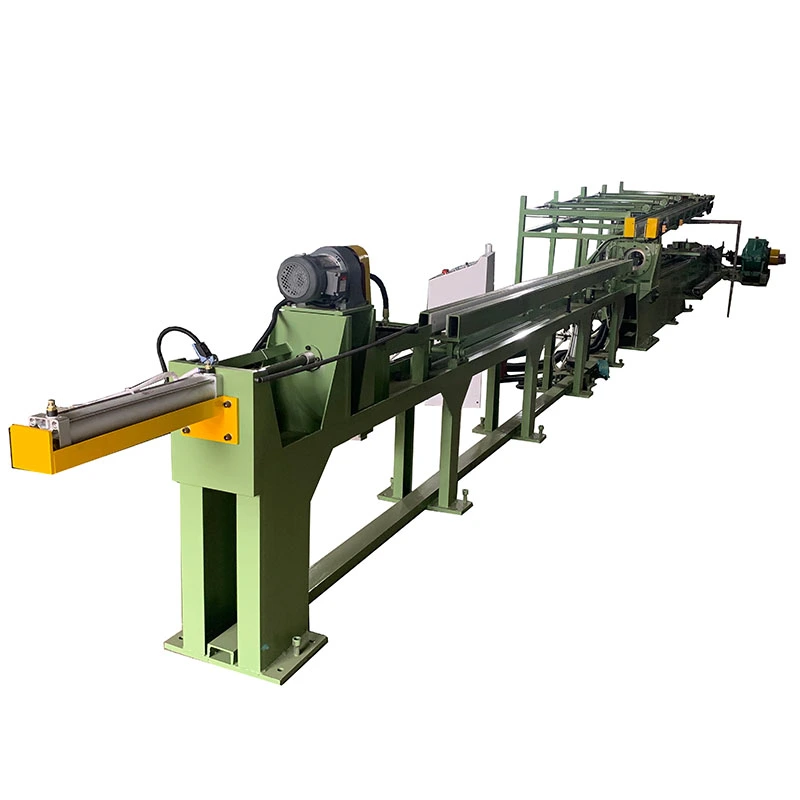
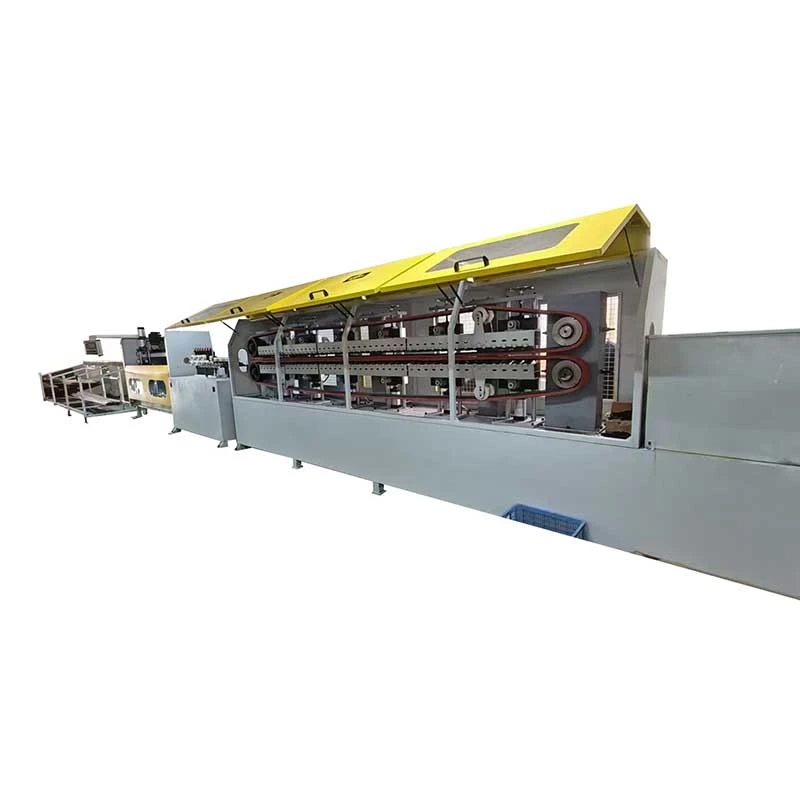
TheLau arrabolen marrazteko makinamarrazketa hotzeko diseinatuta dagogida-errailak, irristatzaileak eta forma bereziko altzairu-atalak. Marrazteko indarrekin300-750 kNeta bizkortzen da13 m/min, S55C, 20CrMo eta 900 MPa arteko trakzio-erresistentzia duten antzeko altzairuak prozesatzen ditu. Thekate bikoitzeko unitate, estutzeko gurdi pneumatikoak, trokel-euskarri erregulagarriak eta C-marko zurrunak marrazketa egonkorra eta zuzentasuna bermatzen dute.≤1 mm/m. PLC ukipen-pantailaren kontrolak abiadura doikuntza zehatza onartzen du. Egokiaeraikuntza-makineria, automatizazio-ekipoak eta doitasun-altzairu-atalak.
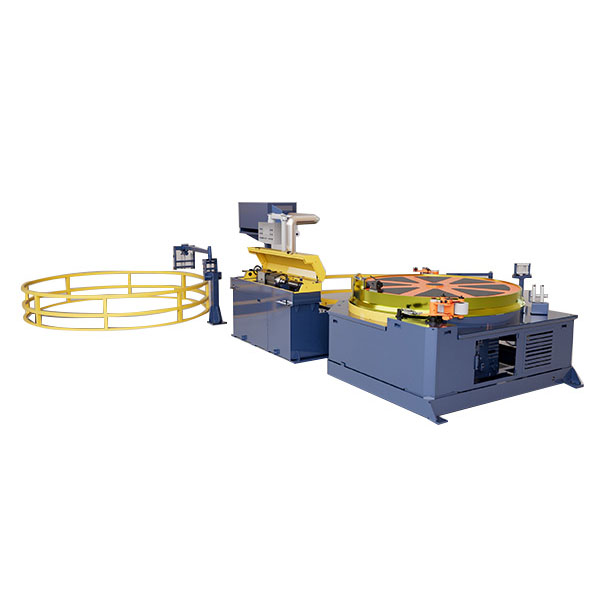
TheLau arrabolen marrazteko makinakate bidez gidatutako hotza-banku bat da, forma bereziko altzairuzko atalak zehaztasunez marrazteko diseinatua, gida-errailak, irristatzaileak, profil asimetrikoak eta biribildu gabeko beste atal batzuk barne. Pieza aurre-muturrean apuntatzen da eta doitasuneko marrazketako trokel edo ijezketazko trokel batetik tiratzen da, zeharkako sekzioa murriztuz amaitutako profila, neurriak eta zuzentasuna kontrolatzen dituen bitartean.
Batez ere produktu biribiletarako erabiltzen den barra marrazteko makina konbentzionala ez bezala, makina hau trokelen lerrokadura, tiraketaren egonkortasuna eta amaitutako zuzentasuna funtsezkoak diren profiletarako konfiguratuta dago. Trokelaren euskarri esferikoak konfigurazioan trokelaren angelua doitzea ahalbidetzen du, marraztutako sekzioaren zuzentasuna zuzentzeko baliabide gehigarri bat eskainiz.
Gama estandarrak FR-30, FR-45 eta FR-65 modeloak biltzen ditu, hurrenez hurren, 300 kN, 450 kN eta 650 kN-ko marrazketa-indar nominalekin. FR-65-ek kate bikoitzeko unitate bat erabiltzen du karga handiagoko aplikazioetarako, FR-30 eta FR-45-ek, berriz, kate bakarreko konfigurazioak erabiltzen dituzte.
Makinak tiraketa-indarra kontrolatua, trokelen gidatzea eta materialaren manipulazio automatikoa konbinatzen ditu marrazki-ziklo batean.
1. Materialen karga— Altzairuzko barrak edo S55C eta 20CrMo bezalako forma bereziko atalak pilatzeko mahaian kargatzen dira, normalean puente-garabia batekin. Ondoren, pieza elikadura-arrabolen mahaira eramaten da eta marrazteko kokatzen da.
2. Pieza prestatzea eta trokelen sarrera— Piezaren hasierako muturra aurrez punta-puntua dago, trokelaren irekiduratik igaro dadin. Trokela mahuka esferiko batean instalatzen da. Bere zulo konikoa, normalean 6° ingurukoa, trokelaren euskarria doitzea ahalbidetzen du marrazketa norabidea kontrolatzeko.
3. Marrazkia— Karroak mutur zorrotzari eusten dio ziri moduko estutze-mekanismo pneumatiko baten bidez. Disko nagusiak, DC motor batek, engranaje-kutxak eta kate astuneko sistemaz osatuta, zehaztasunez mekanizatutako gida-errailetatik eramaten du orga.
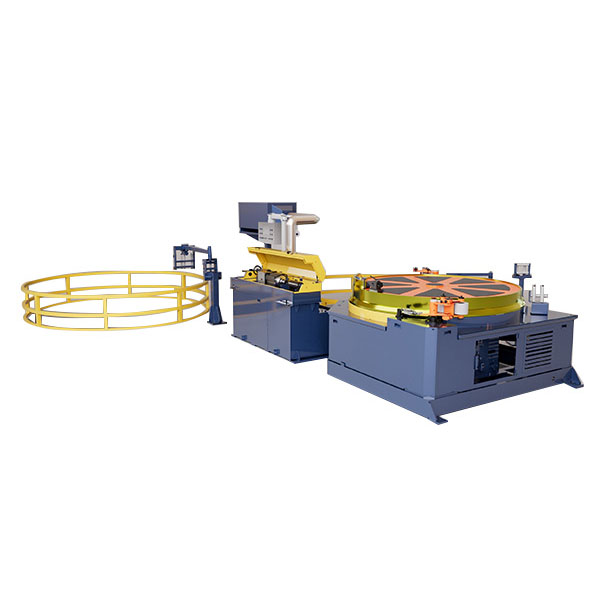
4. Deskarga kontrolatua— Marrazketa-ibilbidea amaitu ondoren, gurdi-barailek pieza askatzen dute. Amaitutako atala nylonezko arrabolez hornitutako gailu hartzailera transferitzen da kontaktuaren kalteak murrizteko. Ondoren, alboko transferentzia-mekanismo batek produktua marrazketa-lerrotik urruntzen du.
5. Garraioaren itzulera— Marrazki-karroa hasierako posiziora itzultzen da, hurrengo pieza produkzio-zikloan sar dadin.
Beroan prozesatu ondoren neurri solteak— Beroan ijetzitako eta estrusiozko sekzioek zehaztasunez muntatzeko desegokiak izan daitezkeen dimentsio-aldaera izan dezakete. Marrazketa hotzak sekzioa murrizten du trokelen irekiera kontrolatu baten bidez eta akaberako dimentsio koherenteagoak eskaintzen ditu.
Zuzentasun aldakuntza— Gida-errail luzeak eta profil asimetrikoak aurreko fabrikazio- eta manipulazio-eragiketetan tolestu egiten dira. Trokel esferiko erregulagarriak konfigurazioan zehar marrazketa-noranzkoen desbideratzeak konpentsatzeko aukera ematen die operadoreei.
Azaleko egoera beroa eratu ondoren— Marrazkiak behar bezala prestatutako pieza baten gainazaleko egoera hobe dezake, materiala trokelarekin kontaktu kontrolatuan jarriz. Hala ere, marrazketa hotzak ez ditu automatikoki gainazaleko akats guztiak kentzen, beraz, eskala, zulo, jostura edo pitzadura larriak zuzendu behar dira marraztu aurretik.
Tiraketa-karga handiak profil luzeetan— Forma bereziko altzairuzko sekzioek tirada-indar handia eska dezakete, bereziki erresistentzia handiagoko aleazioekin edo murrizketa handiagoekin lan egiten denean. FR serieak indar-ahalmen desberdinak eskaintzen ditu, FR-65-k kate bikoitzeko unitate bat erabiltzen du pisu handiko aplikazioetarako.
Marraztu ondoren kalteak maneiatzea— Zehaztasun sekzio luzeak deskargatzean marratu edo hondatu egin daitezke gainazal metalikoetara zuzenean erortzen badira. Nylon arrabolak eta alboko transferentzia sistema erabiltzen dira produktua manipulatzean inpaktua eta gainazaleko kontaktua murrizteko.
FR-30, FR-45 eta FR-65-ek tirada-indar eskakizun desberdinak betetzen dituzte. Ereduaren hautaketa materialaren erresistentzian, hasierako eta amaitutako sekzioetan, pasabide bakoitzeko murrizketan eta behar den produkzio-ekoizpenean oinarritu behar da, tonuan baino ez.
FR-65-k bi kate-lerro erabiltzen ditu tira-karga gurdi osoan uniformeki banatzeko. Bere kate nagusiak 200 mm-ko paso zuzeneko plaka zuzeneko eraikuntza erabiltzen du. Konfigurazio hau marrazketa-indarra handia eta karga-transmisio egonkorra garrantzitsua den aplikazioetarako pentsatuta dago.
Trokelaren euskarriak mahuka esferiko bat erabiltzen du, trokelaren doikuntza angeluarra ahalbidetzen duena. Horri esker, operadoreek marrazketa-norabidea eta akabera zuzentasuna doitzeko aukera dute trokela behin eta berriz kendu eta berriro instalatu gabe.
Orroak ziri-motako estutze-mekanismo pneumatiko bat erabiltzen du piezaren mutur zorrotzari eusteko. Marrazki trazuaren ondoren, barailak automatikoki askatzen dira deskargatzeko eta bagoia itzultzeko.
C motako markoa egitura altzairutik soldatzen da eta mekanizatu aurretik estresa arintzen da. Gida-azalak, muntatzeko aurpegiak eta dagozkion oinarri-planoak mekanizatzen dira, bagoiaren mugimendurako eta trokelaren kokapenerako behar den lerrokadura ezartzeko.
Marrazki-orga DC motor batek eta pisu handiko engranaje-kaxa batek gidatzen du. Modeloaren arabera, Parker edo Siemens DC unitateak erabiltzen dira. Abiadura aldakorreko kontrolak marrazketa-abiadura piezaren eta prozesuaren eskakizunen arabera doitzeko aukera ematen du.
Marraztu ondoren, pieza nylonezko arrabolez hornitutako gailu hartzaile batera eramaten da. Kate-motako alboko transferentzia-mekanismo batek amaitutako sekzioa makinatik urruntzen du, marrazketa-zikloen artean eskuzko manipulazioa murriztuz.
Makinaren oinarriak soldadura zigilatutako plakak ditu, marrazteko lubrifikatzailea bildu eta tailerreko zoruan zuzenean hedatzea ekiditeko. Antolamenduak marrazketa-lerroaren inguruan garbitzea ere errazten du.
Sistema elektrikoak PLCan oinarritutako kontrola erabiltzen du HMI ukipen-pantailarekin makinaren funtzionamendurako, parametroak ezartzeko, monitorizaziorako eta segurtasunarekin lotutako seinaleetarako. Eskuzko eta automatikoko funtzionamendu moduak ekoizpen-prozesuaren arabera konfigura daitezke.
Trokelaren euskarriak tungsteno karburozko trokelak eta ijezketarako trokelak jaso ditzake, eta erreminten konfigurazioa piezaren materialarekin, profilaren geometriarekin eta murrizketa-baldintzekin bat etor daiteke.
Aukeratu marrazteko makina benetako marrazketa-indarraren arabera, atalaren tamaina nominalaren ordez. Beharrezko indarra materialaren kalifikazioa, trakzio-erresistentzia, hasierako eta amaitutako dimentsioak, pasabideko murrizketa, marruskadura, lubrifikazioa eta trokelaren geometriak eragiten du.
Etengabeko ekoizpenerako, orokorrean hobe da indar maximo absolutuan etengabe jardutea saihestea. Onartutako benetako lan-karga indarraren kalkuluaren eta makinaren fabrikatzailearen ingeniaritza-ebaluazioaren bidez baieztatu behar da.
| Parametroa | FR-65 | FR-30 | FR-45 |
| Konfigurazioa | Kate bikoitza, lerro bakarrekoa | Kate bakarrekoa, lerro bakarrekoa | Kate bakarrekoa, lerro bakarrekoa |
| Marrazketa-indar baloratua | 650 kN (65 t) | 300 kN (30 t) | 450 kN (45 t) |
| Marrazketa-indar maximoa | 750 kN 0-13 m/min-tan | 350 kN 0-13 m/min-tan | 550 kN 0-12 m/min-tan |
| Marrazketa-abiadura baloratua | Gutxi gorabehera 13 m/min | Gutxi gorabehera 13 m/min | Gutxi gorabehera 12 m/min |
| Abiadura barrutia | 0-37 m/min | 0-19 m/min | 0-18 m/min |
| Marrazkiaren luzera eraginkorra | 12 m | 12 m | 12 m |
| Ohearen luzera | ≤16 m | 25 m guztira | 25 m guztira |
| Motor Nagusia | Z4-280-41, 166 kW, 675/1900 rpm, DC | 75 kW, 1000/2000 rpm, DC | 110 kW, 1000/2000 rpm, DC |
| Aldagailu Nagusia | ZFY560, ratioa 112, 185 kW sarrera | ZFY400-112 | ZFY500-160 |
| Kate Nagusia | 200 mm-ko pasoa, xafla zuzeneko kate gogorra | 180 mm-ko pasoa, kate zuzena, 2 × 2 | 240 mm-ko pasoa, kate zuzena, 2 × 2 |
| DC Drive | Siemens 6RA80 | Parker | Parker |
| PLC/HMI | Berrikuntza | Berrikuntza | Berrikuntza |
| Gutxi gorabehera. Aztarna | 31 m × 4,1 m | 25 m × 1,8 m | 25 m × 2,1 m |
Materiala:Eman altzairu-maila zehatza, tratamendu termikoko baldintza, trakzio-erresistentzia eta etekin-indarra eskuragarri dagoenean. S55C, 20CrMo eta beste aleazio-altzairu batzuek deformazio hotzean desberdin jokatzen dute.
Hasierako eta amaitutako neurriak:Forma bereziko sekzioetarako, eman dimentsio kritiko guztiak erakusten dituzten marrazkiak, profilaren izena soilik baino.
Pase bakoitzeko murrizketa:Murrizketa materialaren indarrarekin eta trokelaren geometriarekin batera ebaluatu behar da. Murrizketa handiagoak, oro har, tirada-indarra areagotzen du eta pasabide anitz edo tarteko tratamendu termikoa eska dezake.
Beharrezko zuzentasuna:Adierazi zuzentasun-eskakizuna neurtzeko metodoarekin eta produktuaren luzerarekin batera. Erreklamatutako zuzentasun-balioa ikuskapen-metodoa eta produktuaren egoera definitzen direnean soilik da esanguratsua.
Ekoizpen abiadura:Marrazketa-abiadura egokia materialaren, trokel motaren, lubrifikazioaren, murrizketaren eta gainazaleko eskakizunen araberakoa da. Makinaren abiadura maximoa ez da automatikoki gomendatutako ekoizpen-abiadura gisa tratatu behar.
Trokel mota:Zehaztu prozesuak wolframiozko karburozko trokel bat, ijezketazko trokel bat edo beste erreminta-antolaketa bat erabiltzen duen. Trokel motak marrazketa indarrari eta gainazalaren egoerari eragiten dio.
Makina egokia da altzairuzko gida-errailak, irristatzaileak eta mugimendu linealeko beste atal batzuk marrazteko, non amaitutako zuzentasuna eta dimentsio-koherentzia garrantzitsuak diren.
Gida-erraila egiteko, trokelaren profila benetako sekzioaren inguruan diseinatu behar da. Dimentsio kritikoak, hala nola errailaren zabalera, altuera, zirrikitu geometria, izkina-erradioa eta erreferentzia-gainazalak sartu behar dira trokelaren marrazkian.
Lau arrabolen ijezketa-makina altzairuzko atal ez-borobiletarako konfigura daiteke, profil asimetrikoak, T-atalak, kanal-motako profilak, angelu-atalak eta bezeroaren forma espezifikoak, non marrazketa hotza egokia den.
Hotzean marraztutako profilak hautatutako egitura, txasis, esekidura eta osagai mekanikoetarako erabil daitezke dimentsio kontrolatuak eta zuzentasuna behar direnean. Prozesuaren egokitasuna altzairu-kalitatearen eta beharrezko murrizketaren araberakoa da.
Aplikazioen artean eraikuntzako ekipamenduetan, gida-sistemetan, egitura-multzoetan eta beste makineria-osagaietan erabiltzen diren profil bereziak daude, non sekzio luzeek dimentsio kontrolatuak behar dituzten beroan ijezketa edo estrusioaren ondoren.
Makina zehaztasun-barrako stocketarako eta pertsonalizatutako profil industrialetarako ere erabil daiteke beharrezkoak diren zeharkako sekzioa eta materialaren propietateak makinaren marrazketa-indarraren barrutian sartzen direnean.
S55C gida-errailak:FR-65 erresistentzia handiko gida-erraila marrazteko konfigura daiteke, behar den marrazketa indarrak kate bikoitzeko unitate bat eskatzen duen. Trokelaren euskarri esferikoak doikuntza puntu bat eskaintzen du konfigurazio garaian amaitutako zuzentasuna kontrolatzeko.
20CrMo graduatzaile profilak:FR-45 erresistentzia handiagoko altzairu aleazioko profiletarako kontuan har daiteke kalkulatutako tirada-indarra makinaren ahalmenaren barruan geratzen denean. Benetako murrizketa eta gainazaleko emaitzak bezeroaren materialaren egoeraren, trokelaren diseinuaren eta lubrifikazio sistemaren arabera egiaztatu behar dira.
FangRong-ek 1998an hasi zuen hotzeko marrazketa-ekipamenduen negozioa Taiwango marrazketa-ekipamenduko espezialista batekin joint venture baten bidez eta 2013an erabat jabetu zen. Konpainiak hotzeko marrazketa, zuzenketa eta metalak konformatzeko ekipoetan arreta jarri du.
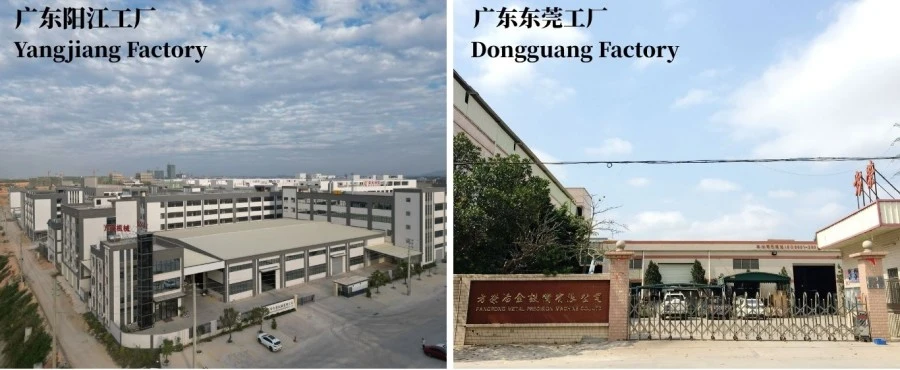
Dongguan Fangrong Metallurgical Equipment Co., Ltd. eta Yangjiang Fangrong Machinery Co., Ltd.-ek ekipamenduen fabrikazioa eta muntaia laguntzen dute. Urteko produkzio-ahalmena 650 makina baino gehiagokoa da.
FangRong ekipamendua 70 herrialde baino gehiagotara esportatu da eta altzairu, altzairu herdoilgaitza, kobrea, letoia, aluminioa eta aleazio bereziekin lan egiten duten bezeroek erabili dute.
Marrazki-proiektu oso baterako, makina hautatzea ingeniaritza lanaren zati bat baino ez da. FangRong-ek trokelen hautaketa, oinarrien plangintza, instalazioaren gainbegiratzea, martxan jartzea, operadoreen prestakuntza, ordezko piezen hornidura eta urruneko arazoak konpontzea onartzen ditu.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.— Dalang herrian, Dongguan hirian kokatuta, instalazioak hotzeko marrazketa-makinetan, zuzentzeko ekipoetan, haria ijezteko makinak eta metalak konformatzeko ekipoetan oinarritzen dira.
Yangjiang Fangrong Makineria Co., Ltd.- Yangdong Barrutian kokatuta, Yangjiang hirian, bigarren instalazioak fabrikazio-ahalmena zabaltzen du eta ekipamendu-proiektu handiagoak onartzen ditu.
1. Materialen ikuskapena— Egiturazko altzairuzko plakak eta sekzioak fabrikatu aurretik egiaztatzen dira.
2. Ebakitzea eta konformatzea— Markoa eta egitura-osagaiak ingeniaritza-planen arabera moztu eta prestatzen dira.
3. Markoen soldadura— C motako markoa eta oinarria soldatu eta ikuskatu egiten dira tentsioa kendu aurretik.
4. Estresa arintzea— Soldadura osteko tentsioa arintzea egiten da, doitasunez mekanizatu aurretik, soldadura-esfortzua murrizteko.
5. Mekanizazio integrala— Gida-azalak, muntaketa-aurpegiak eta oinarrizko plano kritikoak mekanizatzen dira beharrezko lerrokadura ezartzeko.
6. Muntaketa mekanikoa— Engranaje-kaxa, kate-sistema, karroa, trokelen euskarria eta harrera-mekanismoak muntatzen dira.
7. Integrazio elektrikoa eta pneumatikoa— Motorrak, unitateak, PLC, HMI, sentsoreak eta osagai pneumatikoak konektatu eta probatzen dira.
8. PLC programazioa— Kontrol-logika, funtzionamendu-sekuentziak, monitorizazio-funtzioak eta segurtasunarekin lotutako seinaleak konfiguratzen dira.
9. Makinen probak— Makinen mugimendua, marrazketa sistema, gurdiaren funtzionamendua, deskarga, transferentzia eta kontrol funtzioak egiaztatzen dira.
10. Azken ikuskapena— Lerrokadura mekanikoa, segurtasun elektrikoa, kontrol-funtzioak eta makinaren errendimendu garrantzitsuak bidalketa baino lehen ikuskatzen dira.
11. Esportatu ontziak— Makina korrosioaren, inpaktuaren eta garraioaren kalteetatik babestuta dago kargatu aurretik.
Bidalketa baino lehen, makina kargarik gabeko eragiketa eta marrazketa proben bidez egiaztatu daiteke adostutako zehaztapen teknikoaren arabera. Bezeroak benetako piezen laginak ematen dituenean, ekoizpen-probak marrazteko indarra, gurdiaren mugimendua, abiadura, trokelen instalazioa, deskarga eta produktu amaituaren eskakizunak egiaztatzeko erabil daitezke.
Zuzentasun edo dimentsio-eskakizun zorrotzak dituzten aplikazioetarako, onarpen-irizpideak aldez aurretik zehaztu behar dira, materialaren egoera, produktuaren luzera, tolerantzia, neurketa-metodoa eta proba-kopurua barne.
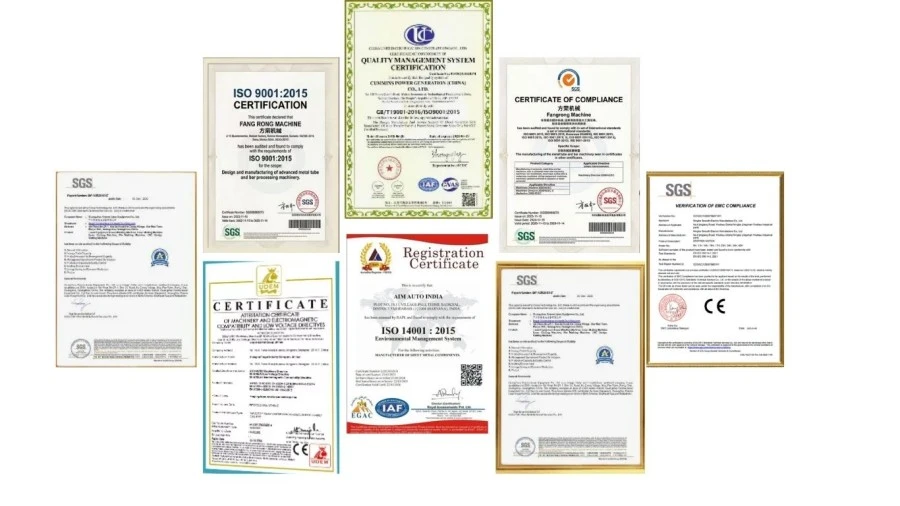
ISO 9001:2015— Diseinu, fabrikazio, instalazio eta zerbitzu jarduera garrantzitsuak hartzen dituen kalitatea kudeatzeko sistema. UQ231211R1 zk. ziurtagiria.
CE marka— Aplikatu beharreko FR serieko ekipamendu estandarrak CE dokumentazioarekin hornitzen dira, makinen segurtasun-baldintzetarako.
SGS Ikuskapena— Ikuskapen zerbitzu independenteak proiektuaren eskakizunen arabera antola daitezke.
Patente Nazionalak— FangRong-ek 32 asmakuntza-patente eta 100 erabilgarritasun-eredu patente baino gehiago ditu ekipamendu-egiturak eta erlazionatutako teknologiak biltzen dituztenak.
Lau arrabolen marrazketa-makina distantzia luzeko garraiorako prestatuta dago, egitura babesarekin, korrosioaren prebentzioarekin eta osagaien espezifiko ontziekin. Makina-atal handiak azken ekipamenduaren konfigurazioaren eta guneko logistika-baldintzen arabera bidal daitezke.
Bidalketa baino lehen, zimenduen marrazkiak, aingura-bolten diseinuak, ekipoen dokumentazioa, informazio elektrikoa eta instalazioarekin lotutako beste dokumentu batzuk eman daitezke proiektuaren esparruaren arabera.
Makina batez ere hotzean marrazteko erabiltzen da forma bereziko altzairu-atalak, hala nola gida-errailak, irristatzaileak, errailak eta sekzio biribilak ez dituzten beste profilak. Benetako egokitasuna profilaren geometriaren, materialaren kalifikazioaren, sarrerako dimentsioen, behar den murrizketa eta marrazketa indarraren araberakoa da. Makina eta trokel hautatzeko lagin-profila edo atalaren marrazki zehatza eman behar da.
Ereduaren hautaketa kalkulatutako marrazketa-indarrean oinarritu behar da, profilaren tamainan baino. FR-30, FR-45 eta FR-65-ek 300 kN, 450 kN eta 650 kN-ko marrazketa-indar nominalak eskaintzen dituzte, gehienezko indar-ahalmen handiagoarekin. Materialaren indarra, ebakiduraren murrizketa, trokelaren marruskadura, marrazketa-abiadura eta ekoizpen-eskakizunak kontuan hartu behar dira eredu egokia zehazteko.
Trokelaren euskarri esferikoak trokelaren posizioa eta angelua benetako marrazketa norabidera doitzeko aukera ematen du. Hau bereziki erabilgarria da profil asimetrikoetarako, non lerrokatze-errore txikiek karga irregularrak, dimentsio-desbideratzeak edo gainazaleko markak sor ditzaketen. Trokelen lerrokadura egokiak marrazketa-baldintza egonkorrak mantentzen laguntzen du ekoizpen-lan luzeagoetan.
Marrazkiak dimentsio-koherentzia eta zuzentasuna hobetu ditzake, baina azken emaitza ez da marraztu-bankuak bakarrik zehazten. Jasotzen den materialaren zuzentasunak, profilaren zehaztasunak, hondar-esfortzuak, trokelaren geometriak, pasabideko murrizketa, makinaren lerrokadurak eta marrazketa-parametroek eragina dute emaitzan. Zuzentasun estuaren eskakizunetarako, helburua laginaren marrazkiaren eta neurketaren bidez egiaztatu behar da makinaren konfigurazioa amaitu aurretik.
Bai, baldin eta profilak makinaren indarraren, lan-luzeraren, gurdiaren eta trokelaren mugen barruan sartzen badira. Profil ezberdinek normalean marrazteko trokel edo tresneria dedikatua behar dute, eta tira-banku bera produktu anitzetarako erabil daiteke. Produktu maiz aldatzeko, trokelen euskarriaren irisgarritasuna eta erreminten aldaketa-denbora ere kontuan hartu behar dira makina aukeratzerakoan.
Informazio erabilgarriena materialaren kalifikazioa, sarrerako profilaren dimentsioak, amaitutako dimentsioak, profilaren marrazkia edo CAD sekzioa, hasierako eta amaitutako luzera, beharrezko murrizketa, xede-zuzentasuna eta gainazaleko egoera, ekoizpen-kopurua eta marrazketa-abiadura hobetsi ditu. Parametro hauei esker, beharrezkoa den marrazketa-indarra, trokelaren konfigurazioa, makina-eredua eta manipulazio-sistema osagarria ebalua daitezke aurrekontua baino lehen.
Helbidea
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Txina
Tel
Posta elektronikoa