Whatsapp
Doitasun handiko metalak prozesatzeko ekipamendu sorta zabala eskaintzen dugu, besteak beste, zuzenketa, hotzeko marrazketa, apuntaketa, txanflaketa, ebaketa, haria ijezteko makinak eta marrazteko trokelak, hodi, barra eta alanbre materialetarako egokitutako industria ezberdinetan.
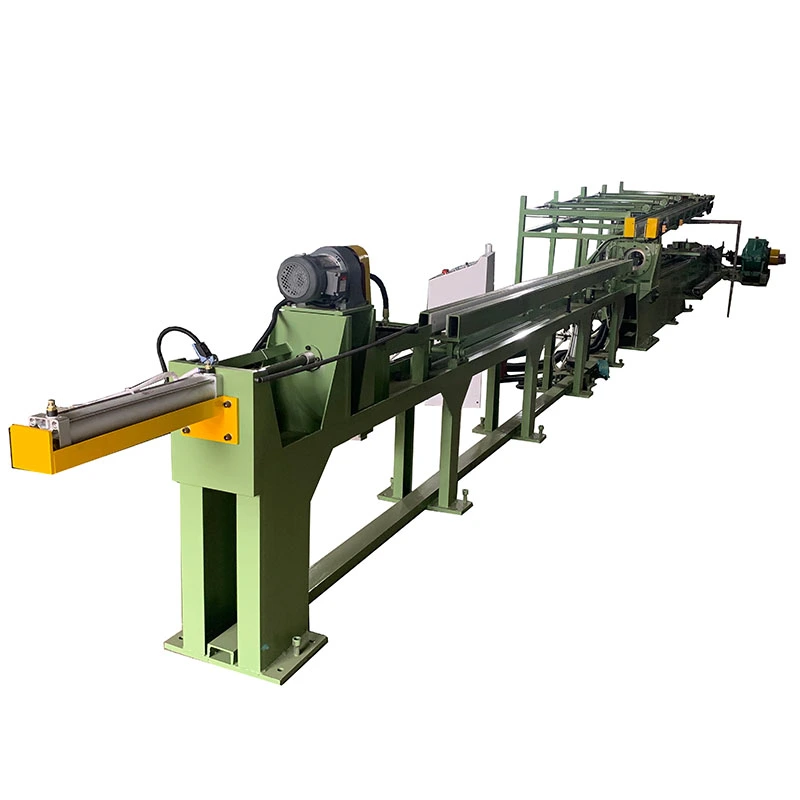
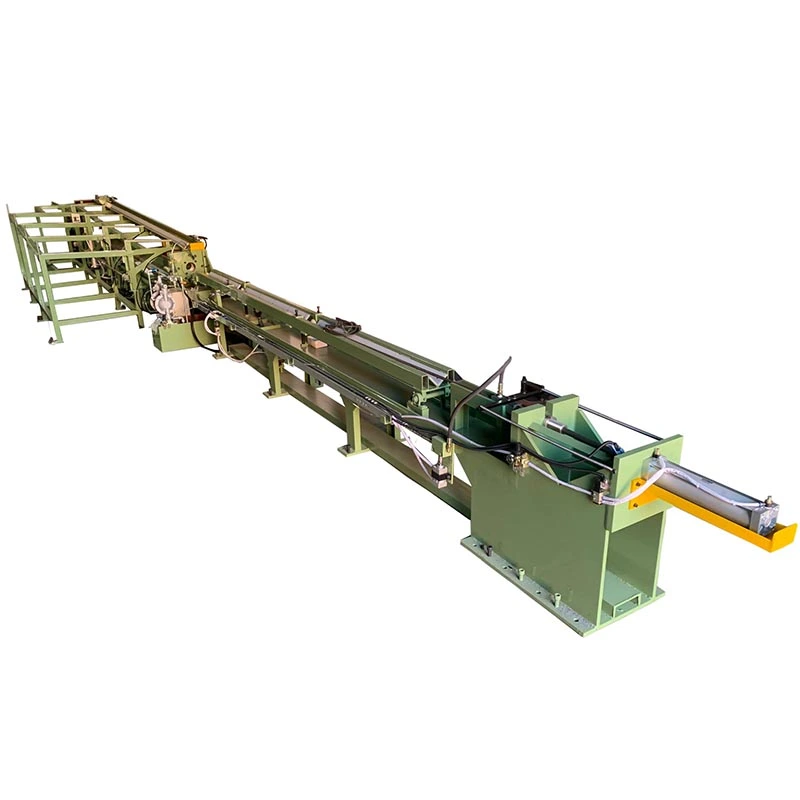
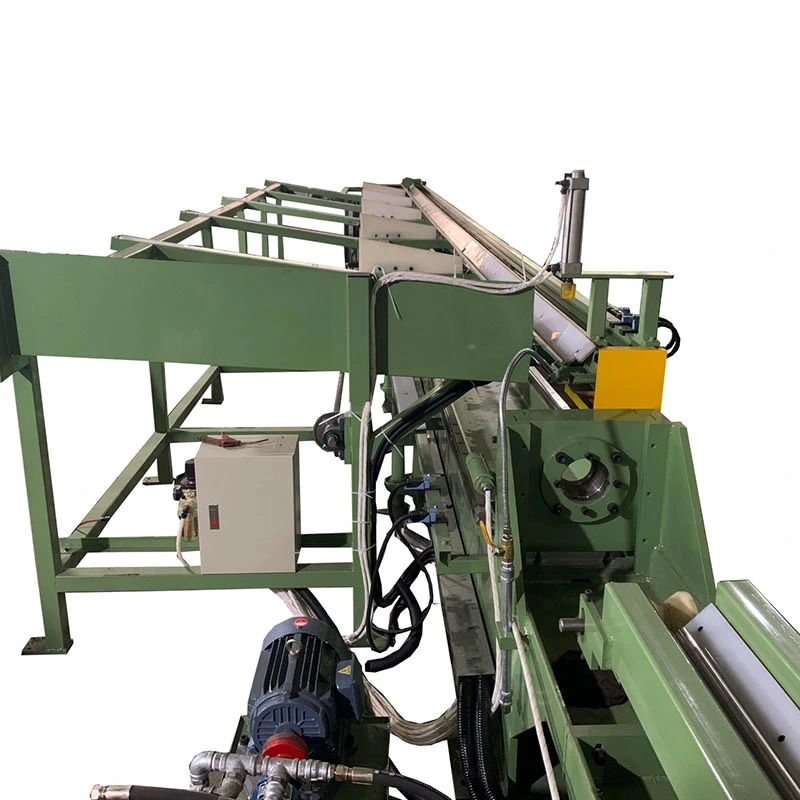
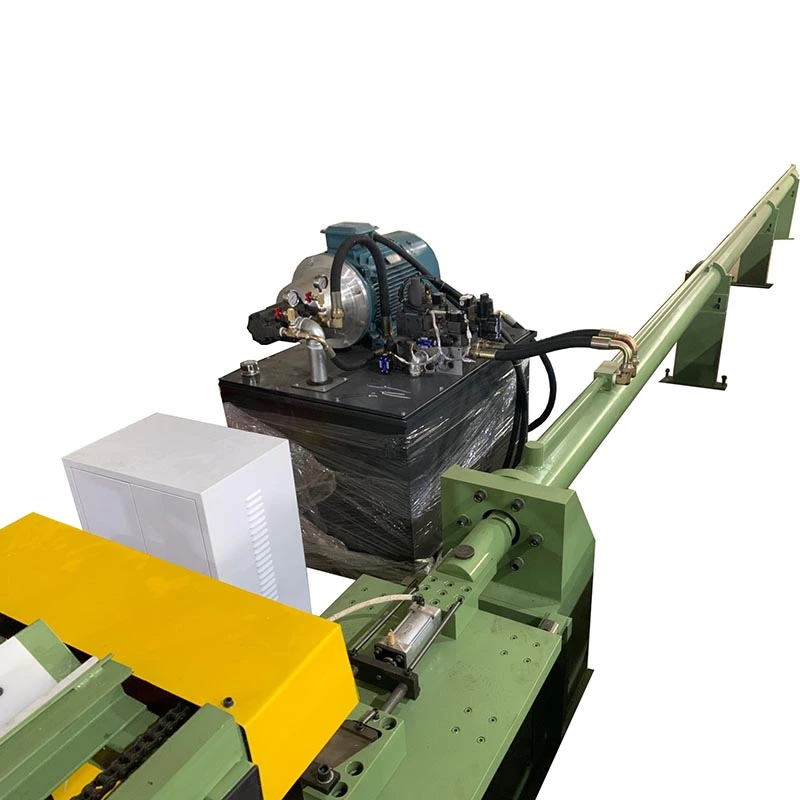
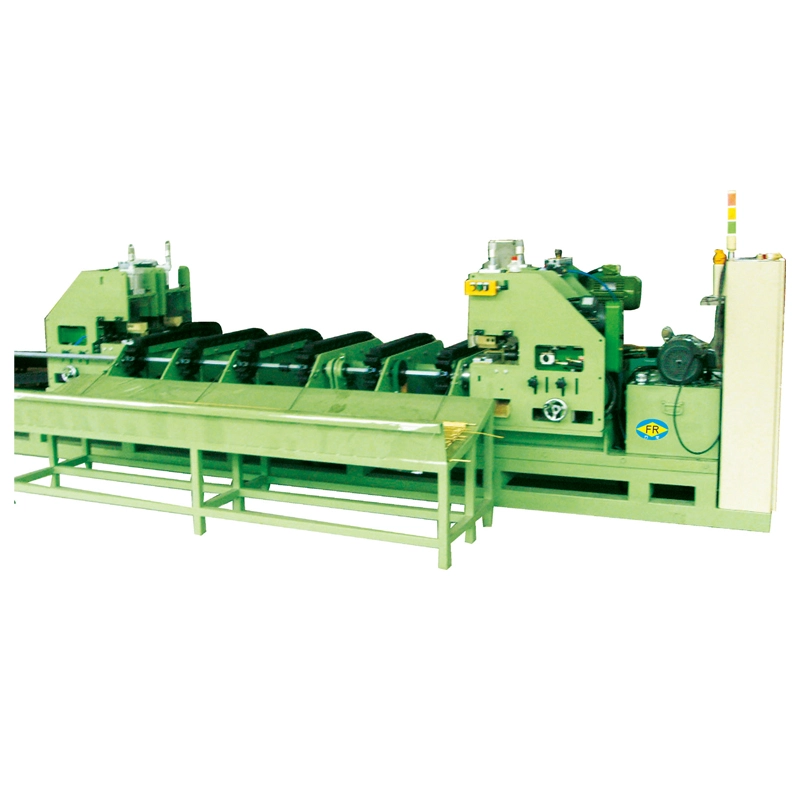
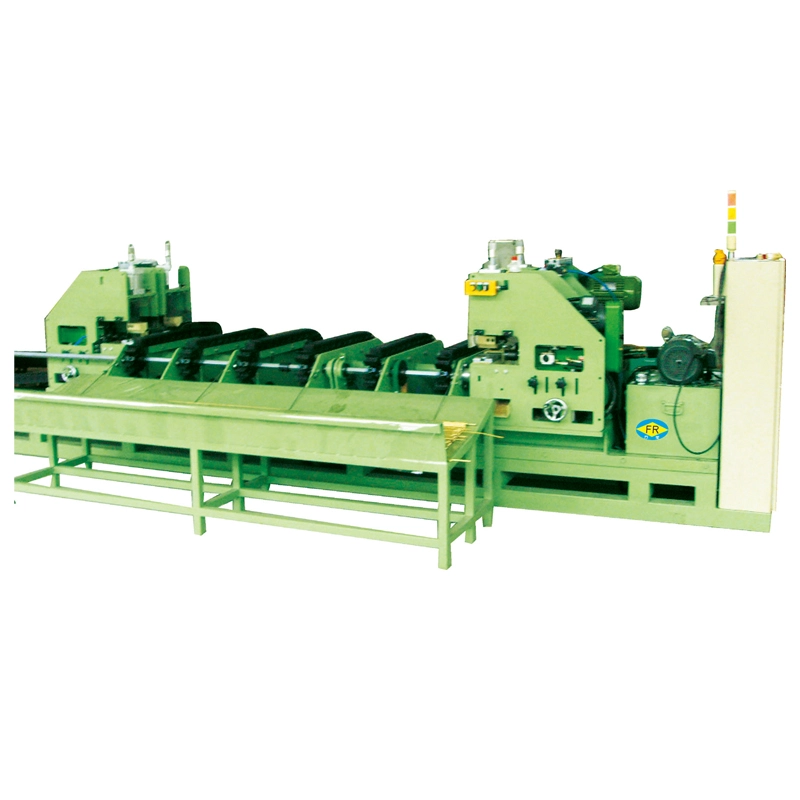
TheHotzeko Marrazketa Makina Hidraulikoametalezko hodien kanpoko diametroa murrizten du, hormaren lodiera eta barneko dimentsioak kontrolatzen dituen bitartean, tiraketa-prozesu kontrolatu baten bidez. Zilindro hidrauliko batek hoditik tiratzen du trokel batetik, hautatutako tapoiak edo mandrilak barne geometria kontrolatzen duen bitartean.
Makina egokia da beroan ijetzitako, estrusiozko edo sarrerako beste hodi batzuek dimentsio-kontrol zorrotzagoa behar duten mekanizatu, leundu, tolestu edo behin betiko muntatu aurretik. Benetako marrazkiaren konfigurazioa behar den amaitutako diametroaren, hormaren lodieraren, barneko zehaztasunaren, materialaren, pasabideko murrizketa eta ekoizpenaren luzeraren artean hautatzen da.
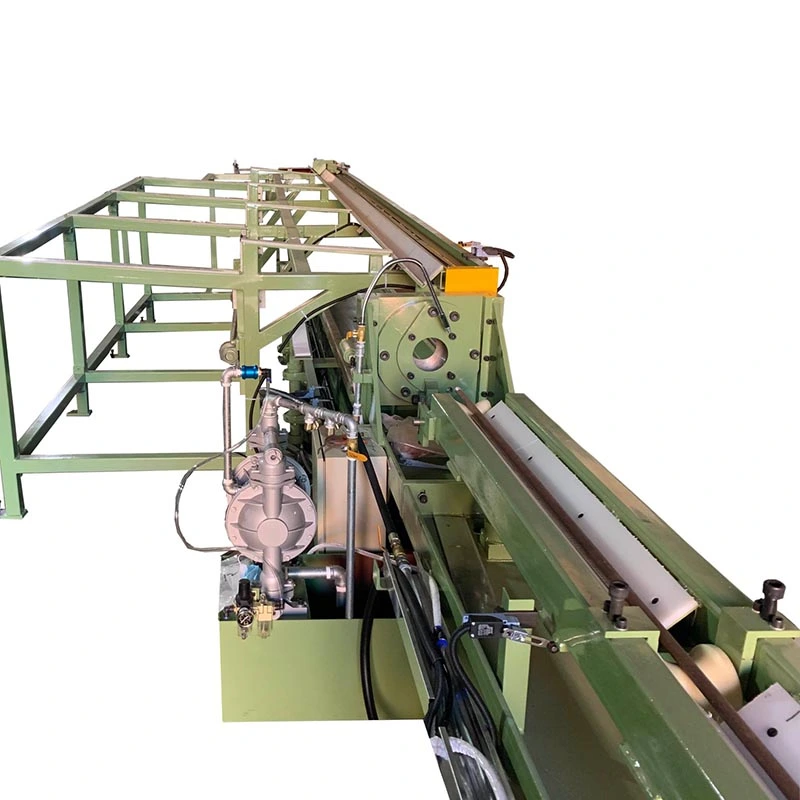
Hodia marrazteko estazioan kokatzen da eta prestatutako muturra trokeletik pasatzen da. Prozesuaren arabera, tapoi edo mandril bat jartzen da hodiaren barruan. Ondoren, zilindro hidraulikoak hodia erremintatik tiratzen du abiadura kontrolatuan.
Erabilgailu hidraulikoaren abantaila nagusia marrazketa-abiadura eta presio hidraulikoa hodi-tamaina eta material desberdinetara egokitu daitezkeela da. Hau erabilgarria da produkzio-lerro batek hodi-zehaztapen bat baino gehiago kudeatzen duenean edo marrazketa-egutegiak igarotzen arteko funtzionamendu-baldintza desberdinak eskatzen dituenean.
Aurretensatutako marko itxi batek trokelari, bagoiari, zilindroari eta erlazionatutako osagaiei eusten die. Hodiaren ardatzaren, trokelaren ardatzaren eta mandrilaren ardatzaren arteko erlazioa mantentzea garrantzitsua da, lerrokatze okerrak hormaren lodiera, obalitatea eta gainazaleko kalitatea eragin dezakeelako.
Hodia trokeletik pasatzen da barneko tapoirik gabe. Metodo honek erreminta-antolaketa sinpleagoa du eta egokia da baldintza nagusia kanpoko diametroa murriztea denean, barne-diametroaren eta hormaren lodieraren kontrol zorrotza baino.
Entxufe geldi batek barne-diametroa kontrolatzen du marrazketan. Normalean hautatzen da kanpoko diametroa eta hormaren lodiera hondoratzearekin baino estuago kontrolatu behar direnean.
Tapoia hodi barruan kokatzen da eta marrazketa-prozesuarekin mugitzen da. Metodoak murrizketa, barne dimentsio-kontrola eta marrazketa-indarraren arteko oreka desberdina eman dezake, beraz, erreminten hautaketa benetako hodiaren zehaztapenean oinarritu behar da.
Marrazketan zehar mandril luze bat hoditik igarotzen da eta barne-diametroaren eta hormaren lodieraren kontrol handiagoa ematen du. Orokorrean kontuan hartzen da barne dimentsio-eskakizunak zorrotzagoak direnean.
Lau metodoak ez dira trukagarriak hodi bakoitzeko. Materialaren indarra, hasierako dimentsioak, amaitutako dimentsioak, pase bakoitzeko murrizketa, lubrifikazioa eta beharrezko perdoiak berrikusi behar dira erreminta-antolaketa hautatu aurretik.
Marrazketa-indarra ez da hodiaren diametroaren arabera hautatzen.Kanpo-diametro berdina duten bi hodiek makinaren ahalmen oso desberdinak behar ditzakete, materialaren erresistentzia, horma-lodiera, murrizketa, tresneria eta lubrifikazioaren desberdintasunak direla eta.
Karbono altzairua, altzairu herdoilgaitza, aleazio altzairua, kobrea, aluminioa, letoia, titanioa eta beste metal batzuek deformazio-ezaugarri desberdinak dituzte. Erresistentzia handiagoko materialek edo murrizketa astunagoak, oro har, tirada-indar handiagoa eta erreminta-antolaketa egokia behar dute.
Sarrerako kanpoko diametroa, hormaren lodiera, amaitutako kanpoko diametroa, amaitutako hormaren lodiera eta hodiaren luzera pasaldi bakoitzean behar den murrizketa zehazten dute. Balio hauek beharrezkoak dira makina-eredua eta tresneria amaitu aurretik.
Amaitutako hodiaren luzera eraginkorra makina modeloaren arabera aldatzen da. Ekoizpen-lerroak hodi luzeak maneiatzen baditu, marrazketa-trazua eta makinaren diseinua elkarrekin egiaztatu behar dira, marraztu-bankua indar-ahalmenetik bakarrik hautatu beharrean.
Marrazketa-abiadurak ziklo-denboran eragiten du, baina abiadura maximoa ez da zertan hodi bakoitzaren ekoizpen ezarpen onena. Materialaren portaerak, lubrifikazioak, tresneriak, murrizketak eta gainazaleko eskakizunek funtzionamendu-abiadura praktikoa zehaztu dezakete.
Hotzeko Marrazketa Makina Hidraulikoa behar den eragiketa-metodoaren eta ekoizpen-bolumenaren inguruan konfigura daiteke. PLC eta HMI kontrolak marrazki-sekuentzia, gurdiaren mugimendua, itzulera-ibilbidea, funtzionamendu-parametroak eta makinaren egoera kudeatzen ditu. Hodiak manipulatzeko ekipamendu osagarriak kontuan hartu daitezke kargak, deskargak edo errepikatutako produkzio-zikloek botila-lepoa sortzen dutenean.
FangRong-ek marrazteko banku hidraulikoak hornitzen ditu indar klase desberdinetan. Beheko taulak hornitutako FR serieko datuak erakusten ditu. Benetako konfigurazioa bezeroaren hodi-materialaren, neurrien, marrazketa-metodoaren eta produkzio-eskakizunen arabera baieztatu behar da.
| Eredua | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Max. Marrazketa indarra (kN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Marrazketa abiadura (m/min) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| Amaitutako hodiaren luzera eraginkorra (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Amaitutako hodiaren OD barrutia (mm) | φ5 gehienez | φ25 gehienez | φ50 gehienez | φ60 gehienez | φ70 gehienez | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Max. Amaitutako hodiaren hormaren lodiera (mm) | 1.5 | 2 | 3 | 4 | 5 | 6 | 8 | 10 |
| Olio-zilindro nagusia (mm) | φ63*φ35 | φ80*φ45 | φ125*φ70*3200 | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Estazio Hidraulikoen kopurua | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Lan-presioa (MPa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Max. Sistemaren presioa (MPa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Olio-ponpa nagusia (eskuzko ponpa aldakorra) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Motor nagusia (kW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Eskema neurriak W×H×L (m) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,1*1,2*20 | 1,2*1,3*25 | 1,3*1,4*25 |
| Pisua (t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Zehaztapen oharra:Goiko balioak hornitutako FR ereduen taulakoak dira eta erreferentzia gisa ematen dira. Makinaren azken dimentsioak, indar-ahalmena, tresneria, konfigurazio hidraulikoa eta funtzionamendu-parametroak benetako hodi-prozesuaren arabera berresten dira.
Marrazketa hotza erabil daiteke zilindro upeletarako eta erlazionatutako osagaietarako erabiltzen diren hodien kanpoko diametroa, hormaren lodiera eta barne dimentsioak kontrolatzeko. Beharrezko marrazketa-metodoa mekanizatu edo mekanizatu aurretik dimentsio-baldintzen araberakoa da.
Hotzeko Marrazteko Makina Hidraulikoak altzairuzko hodiak prozesatu ditzake osagai mekanikoetarako, ekipamendu industrialetarako, egiturazko piezak, bero-trukagailuetarako eta hodi-dimentsio kontrolatuak behar dituzten beste aplikazioetarako.
Kobre eta letoizko hodiak marraztu daitezke HVAC, hozte, bero-trukagailu, iturgintzako osagai eta aplikazio elektrikoetan dimentsio-kontrolerako. Tresneria eta marrazketa abiadura egokia materialaren eta hodiaren zehaztapenaren araberakoa da.
Aluminiozko hodi-marrazketa dimentsio kontrolatuak eta sekzio tubular arinak behar diren lekuetan erabiltzen da, automozio, bero-trukagailu eta industria-aplikazio hautatuak barne.
Titanioak, nikel-aleazioak eta beste metal berezi batzuek beren indarrarekin eta deformazio-portaerarekin bat datozen prozesu-parametroak behar dituzte. Makinaren ahalmena, marrazketa-metodoa, tresneria eta murrizketa-egutegia, beraz, benetako materialaren kalifikazioa eta tutuaren dimentsioak berretsi behar dira.
Fabrikazio aurretik, FangRong-ek hodiaren materiala, sarrerako dimentsioak, amaitutako dimentsioak, marrazketa metodoa, murrizketa-baldintzak, hodiaren luzera, marrazketa indarra eta ekoizpen-helburua berrikusten ditu. Parametro hauek sistema hidraulikoa, zilindroaren edukiera, tresnen antolaketa, makinaren ibilbidea eta kontrol-konfigurazioa zehazten dituzte.
Makinaren markoa, gida-errailak, marrazteko karroa, zilindroen muntaketa-egitura eta trokelaren euskarria ekipamenduaren diseinuaren arabera mekanizatu eta muntatzen dira. Gida-errailaren lerrokatzea egiaztatzen da, bagoiaren mugimenduak zuzenean eragiten baitu hodiaren eta marrazteko tresneriaren arteko erlazioan.
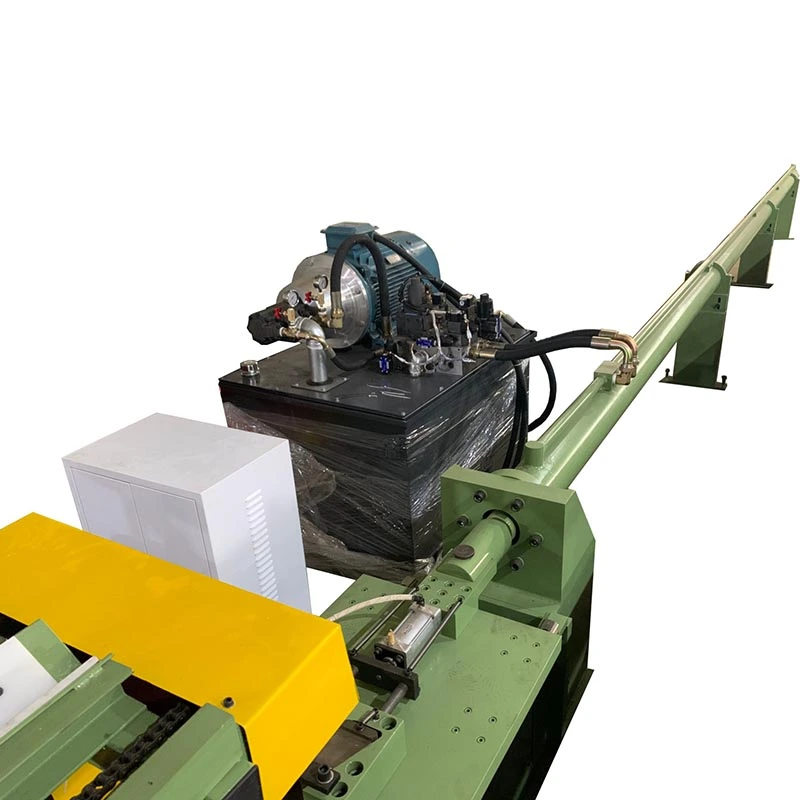
Potentzia hidraulikoaren unitateak, zilindro nagusia, balbulak, hodiak eta erlazionatutako osagaiak muntaian eta martxan jartzen direnean egiaztatzen dira. Presio hidraulikoa, zilindroaren mugimendua, balbulen erantzuna eta funtzionamendu-egonkortasuna sartzen dira makinaren proban.
Kontrol-sistema adostutako makinaren funtzioetarako konfiguratuta dago. PLC logikak eta HMI ezarpenek marrazketa-eragiketa, orga-mugimendua, itzulera-ibilbidea, funtzionamendu-moduak eta makinaren egoerari buruzko informazio garrantzitsua estaltzen dituzte.
Amaitutako makinak kargarik gabeko eragiketa jasaten du eta ondoren karga probak egiten ditu adostutako baldintza teknikoen arabera. Mugimendu mekanikoa, errendimendu hidraulikoa, kontrol elektrikoak, marrazketa funtzioak eta segurtasunarekin lotutako funtzioak bidalketa baino lehen egiaztatzen dira.
FangRong 1998tik hotzeko ekipamenduen fabrikazioan dihardu. Bere ekipamendu-sorta hotzeko makina hidraulikoak biltzen ditu hodiak eta barra prozesatzeko ekipamenduekin.
Konpainiak Dongguan eta Yangjiang-en (Guangdong) fabrikazio-instalazioak lantzen ditu, fabrikazio mekanikoa, mekanizazioa, muntaketa hidraulikoa, integrazio elektrikoa, makinen muntaketa eta probak barne hartzen dituena. Urteko ekoizpen-ahalmena 650 makinatik gorakoa da.
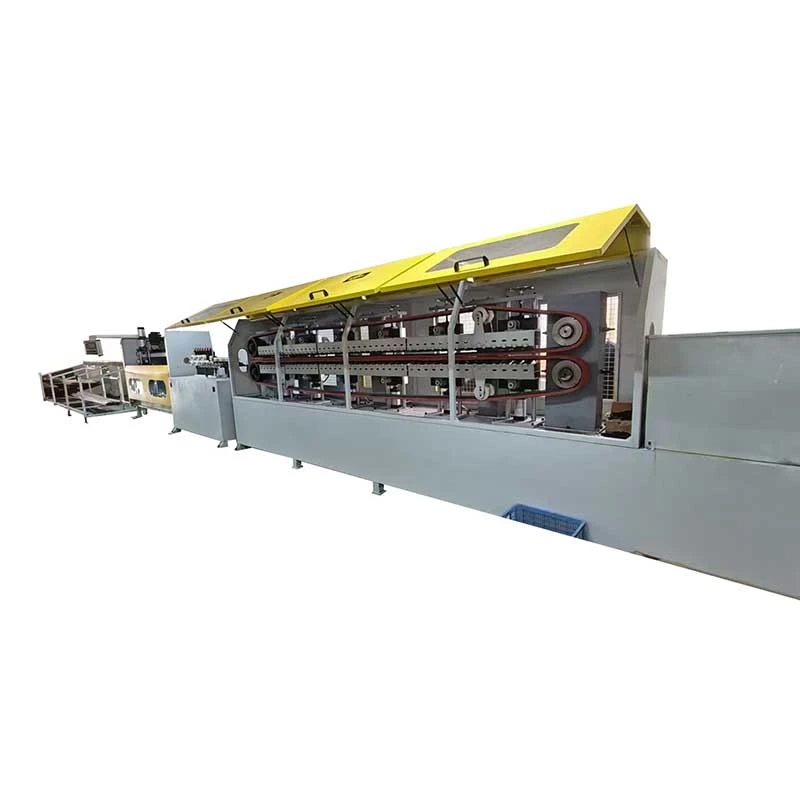
Marrazki-banku bat baino gehiago behar duten proiektuetarako, produkzio-lerroa seinalatu, marrazteko, zuzentzeko, ebakitzeko eta txanflatzeko prozesuen inguruan planifikatu daiteke, amaitutako hodiaren eskakizunen arabera.
FangRong-en kalitatea kudeatzeko sistema ziurtatuta dagoISO 9001:2015, Ziurtagiri zk.UQ231211R1.
Hodi bidezko marrazketa-makina hidraulikoa CE marka batekin hornitzen da, aplikagarria den Makineriaren 2006/42/EE Zuzentarauan oinarrituta. Azken segurtasun-konfigurazioa makinaren diseinuaren eta helmuga-merkatuaren arabera berresten da.
SGS ikuskapenak ikuskapen independenteko aukera gehigarri bat eman diezaieke bidali aurretik hirugarrenen egiaztapena eskatzen duten bezeroei.
FangRong-ek 130 patente baino gehiago jakinarazi ditu, 32 asmakuntza patente eta 100 erabilgarritasun eredu patente baino gehiago barne. Patenteen zenbaki ordezkariak 2013207829011, 2008300532117 eta ZL2015 2 0842922.7 dira.
Aurrekontua eta makina aukeratzeko, bezeroek hodiaren materiala eta kalifikazioa, sarrerako OD eta hormaren lodiera, amaitutako OD eta hormaren lodiera, hodiaren luzera, beharrezkoa den marrazketa metodoa ezagutzen bada, espero den ekoizpen-bolumena eta erabilgarri dauden tailer-baldintzak eman beharko dituzte.
MOQ: 1 multzo.
Kantitatean oinarritutako erosketetarako, aurrekontua honela egituratu daiteke:
1 multzo:Hautatutako ereduan eta konfigurazioan oinarritutako proiektuaren aurrekontu estandarra.
2-4 multzo:Kantitatean oinarritutako prezioak eskuragarri daude eredua eta konfigurazioa berresten ondoren.
5 multzo baino gehiago:Proiektua edo bolumenaren aurrekontua, ekipamendu-eskakizun osoaren arabera.
FOB Txina kargatzeko ataka.Irteera portu zehatza, paketatze-antolamendua eta bidalketa-dimentsioak merkataritzako aurrekontuan berresten dira azken makinaren konfigurazioaren arabera.
Eskaera estandarra:30-60 egun gutxi gorabehera FR-16 eta FR-100 klaseko ekipoetarako, azken konfigurazioaren arabera.
Eskaera handia edo pertsonalizatua:gutxi gorabehera 90-120 egun automatizazio berezia dakarten eredu edo proiektu handiagoetarako.
Eskaera bizkortua:entrega laburragoa izan daiteke produkzio-ahalmenaren eta osagaien erabilgarritasunaren arabera. Berretsitako entrega-data eskaeraren dokumentuetan adierazi behar da.
Ordainketa:% 30eko gordailua eta % 70eko saldoa bidalketa aurretik fabrikako onarpen probaren (FAT) ondoren.
Bermea:12 hilabete martxan jartzen denetik, hitzartutako berme baldintzen arabera.
Hasi hodiaren materiala, sarrerako OD eta hormaren lodiera, amaitutako OD eta hormaren lodiera, hodiaren luzera, beharrezko murrizketa eta ekoizpen-helburuarekin. Parametro hauek behar den marrazketa-indarra, makinaren ibilbidea, tresneriaren metodoa eta konfigurazio hidraulikoa zehazteko erabiltzen dira.
Hondoratzeko marrazkiak ez du barneko tapoirik erabiltzen eta batez ere kanpoko diametroa kontrolatzen du. Tapoiaren marrazkiak barne-tresneria sartzen du zuloa eta hormaren lodiera kontrolatzeko. Tapoi finkoak, tapoi flotatzaileak eta mandril mugikorren metodoek barne dimentsio-kontrolaren maila desberdinak eskaintzen dituzte.
Marrazketa-indarra materialaren indarraren, tutuaren dimentsioen, murrizketa-eremuaren, trokelaren geometriaren, marruskaduraren, lubrifikazioaren, marrazketa-abiaduraren eta aukeratutako tresneriaren araberakoa da. Beraz, hodi OD bakarrik ez da nahikoa makinaren ahalmena zehazteko.
Bai, baldin eta hodiak marrazteko makina hidraulikoen ahalmena eta tresna egokiak badira. Karbono altzairua, altzairu herdoilgaitza, kobrea, aluminioa, letoia, titanioa eta beste aleazio batzuk marrazketa-parametro, tresneria eta murrizketa-programa desberdinak eska ditzakete.
Pase-kopurua murrizketa osoaren, materialaren propietateen, murrizketa baimenduaren, marrazketa metodoaren eta azken dimentsioen araberakoa da. Murrizketa total handiagoak pasabide anitzetan banatzen dira normalean prozesua konformazio baldintza egokietan mantentzeko.
Bai. Amaitutako produktuaren arabera, marrazteko makina apuntatzea, zuzentzea, ebakitzea eta txanflatzea bezalako prozesuekin konbina daiteke. Linearen konfigurazioa beharrezko produkzio-fluxuaren eta hodiaren manipulazio-metodoaren arabera zehaztu behar da.
Soldaduraren kalitatea, hodiaren egoera, materiala, neurriak eta beharrezko murrizketa hotzean marrazteko egokiak direnean prozesatu daitezke. Sarrerako hodiaren egoera berrikusi behar da marrazketa prozesua baieztatu aurretik.
Eman hodiaren materiala eta kalifikazioa, sarrerako OD eta hormaren lodiera, amaitutako OD eta hormaren lodiera, hodiaren luzera, marrazketa-metodoa ezagutzen bada, behar den irteera, pase kopurua ezarriz gero eta automatizazio-eskakizunak. Tailerreko dimentsioak eta elikatze-horniduraren informazioa ere erabilgarriak dira azken makinen plangintzarako.
Helbidea
NO.163,Shatong Road,Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, Txina
Tel
Posta elektronikoa