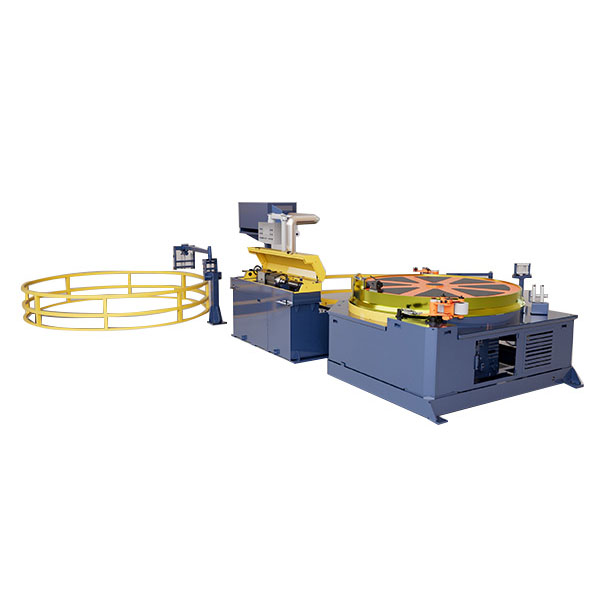
Produktuak
Produktuak

Doitasun handiko metalak prozesatzeko ekipamendu sorta zabala eskaintzen dugu, besteak beste, zuzenketa, hotzeko marrazketa, apuntaketa, txanflaketa, ebaketa, haria ijezteko makinak eta marrazteko trokelak, hodi, barra eta alanbre materialetarako egokitutako industria ezberdinetan.

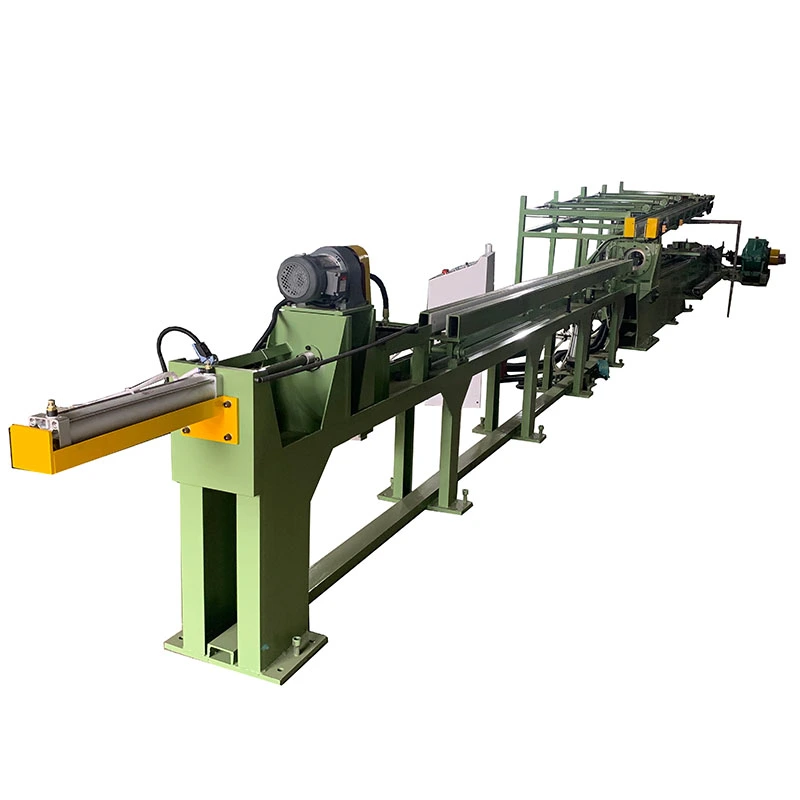
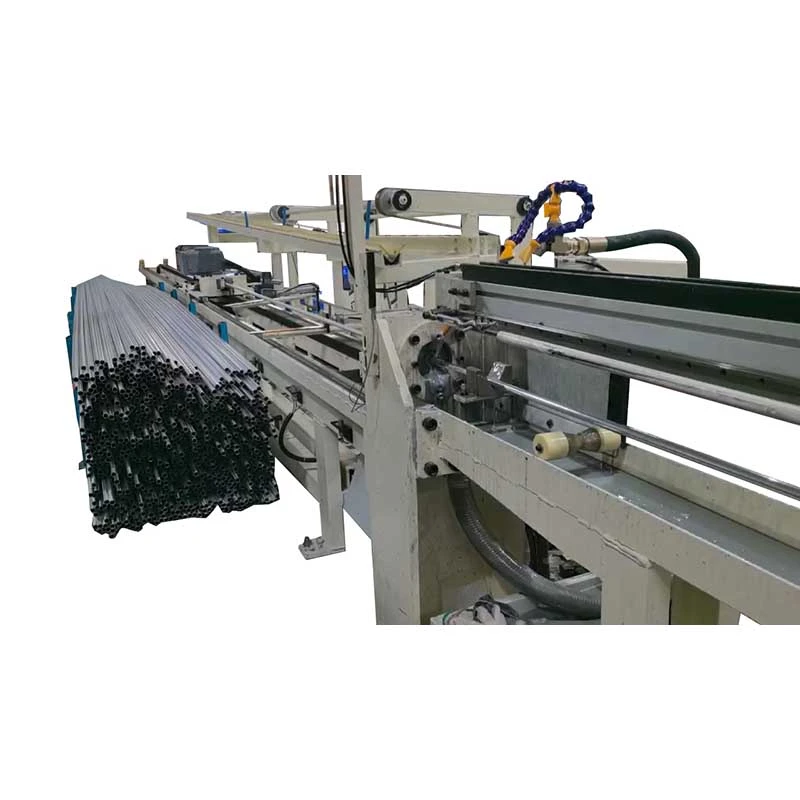
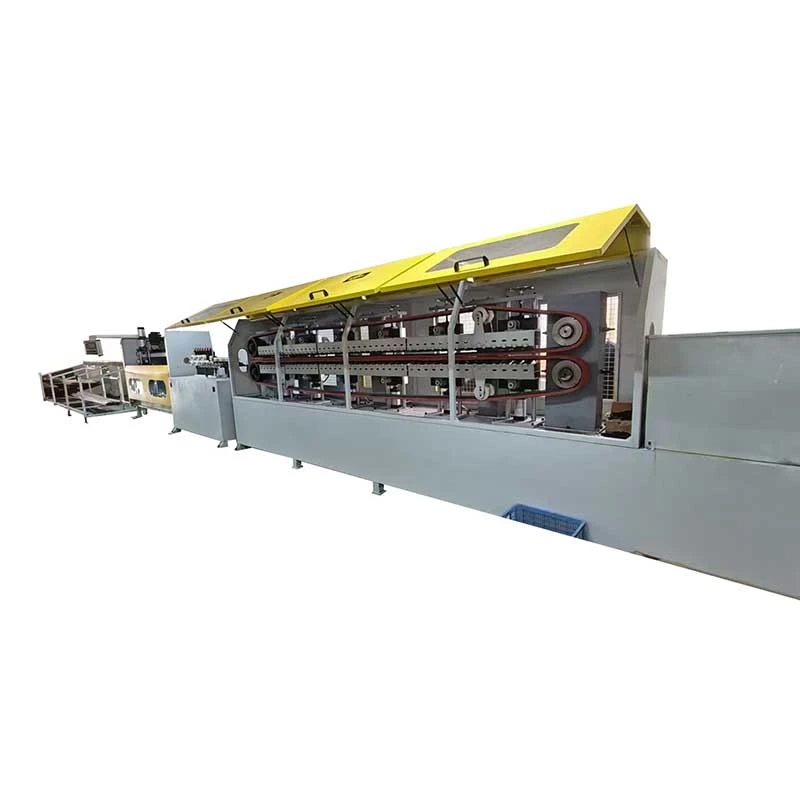
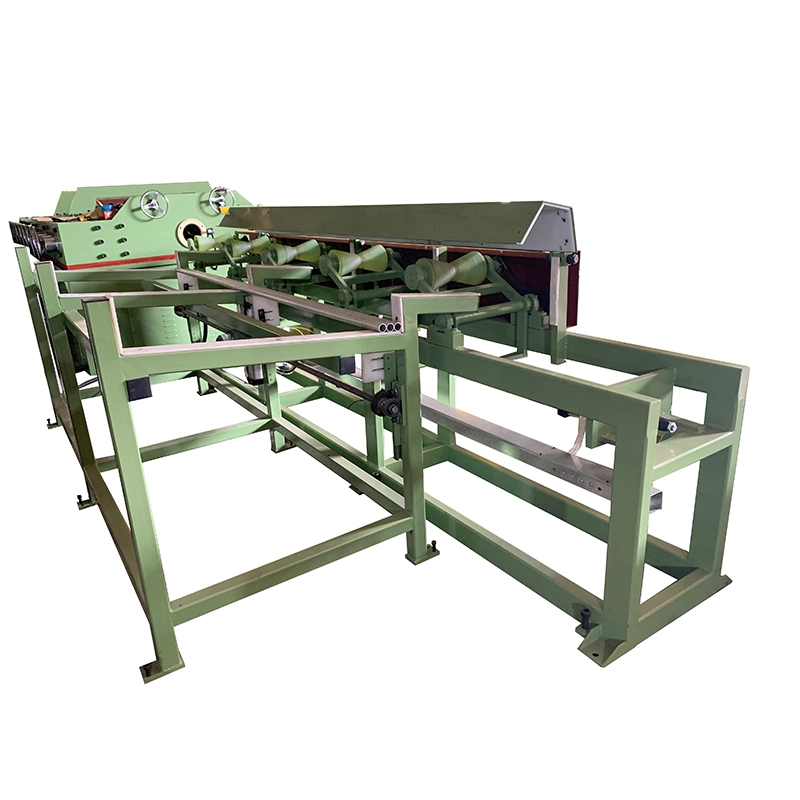
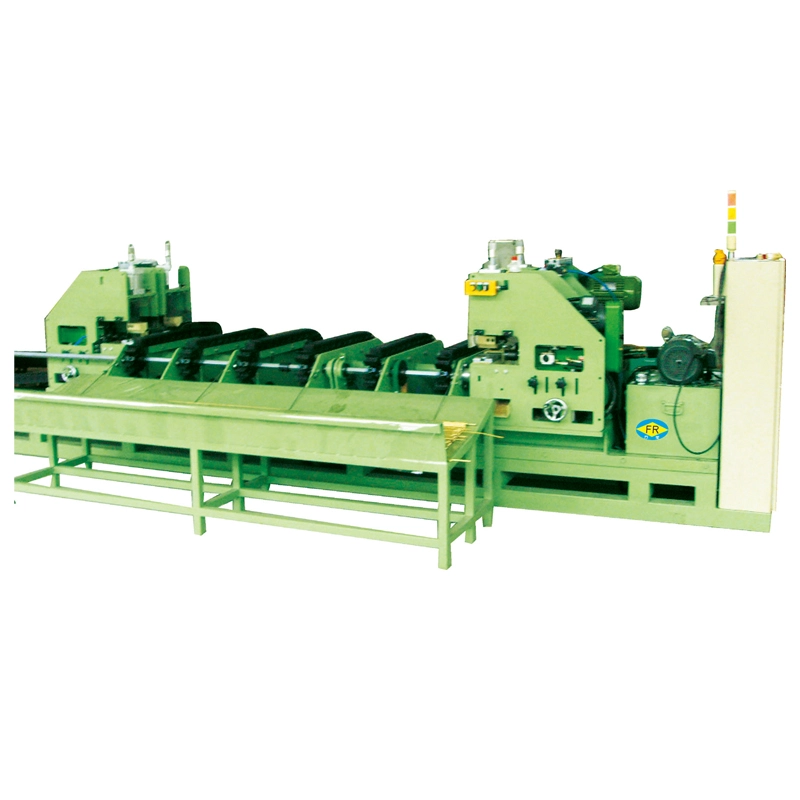
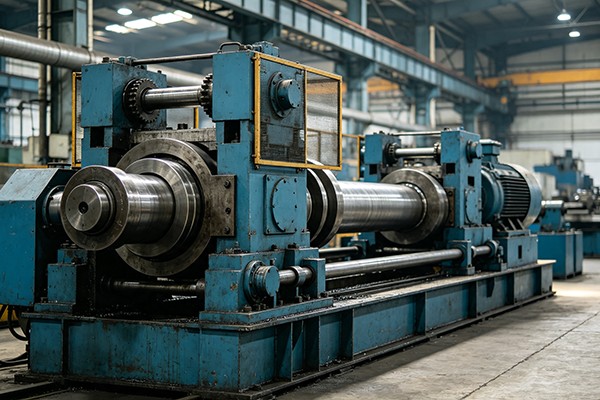
Karbono altzairu horizontala zuzentzeko makina
  • Karbono altzairu horizontala zuzentzeko makinaKarbono altzairu horizontala zuzentzeko makina
  • Karbono altzairu horizontala zuzentzeko makinaKarbono altzairu horizontala zuzentzeko makina
  • Karbono altzairu horizontala zuzentzeko makinaKarbono altzairu horizontala zuzentzeko makina
  • Karbono altzairu horizontala zuzentzeko makinaKarbono altzairu horizontala zuzentzeko makina
  • Karbono altzairu horizontala zuzentzeko makinaKarbono altzairu horizontala zuzentzeko makina

Karbono altzairu horizontala zuzentzeko makina

Karbono altzairuzko zuzenketa horizontaleko makina karbono altzairuzko hodiak eta barrak zuzentzeko diseinatuta dago, arrabol anitzeko zuzenketa kontrolatuaren bidez. Zehaztasunarekin lerrokaturiko arrabolek tolesturak, obalitateak eta bihurguneak kentzen dituzte, 0,1 mm/m-ko zuzentasuna lortuz. Modeloek φ4 eta φ180 mm arteko diametroak hartzen dituzte, 14-20 arrabol-multzoekin eta 60 m/min arteko abiadura aldakorrarekin. Makina ere egokia da altzairu aleazio, altzairu herdoilgaitza eta automozio, eraikuntza, makineria eta petrolio eta gas aplikazioetan erabiltzen diren hodi eta bar ez-ferritsuetarako. FangRong-ek Taiwanen oinarritutako zuzenketa-teknologia integratzen du 26 urteko ingeniaritza esperientziarekin.
Balorazioa: 5.0
(Balorazio kopurua: 1)

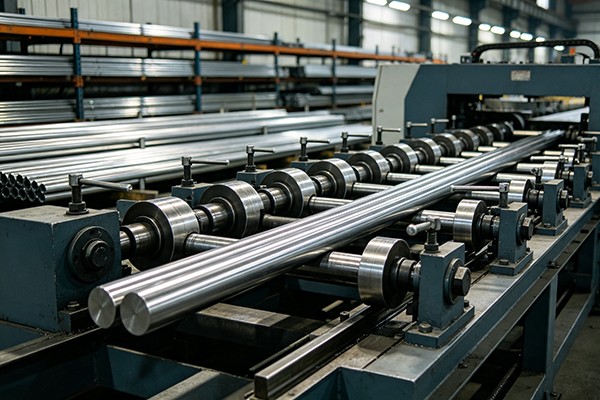
TheKarbono altzairu horizontala zuzentzeko makinaKarbonozko altzairuzko hodiak, hodiak, barra biribilak eta antzeko metalezko pieza luzeetarako erroiluen anitzeko sistema bat da. Gurutzatutako arrabolen serie bat erabiltzen du alderantzizko tolestura kontrolatua aplikatzeko hainbat puntutatik, materialaren tolestura zuzenduz eta zuzentasuna hobetuz ebaki, mekanizatu, soldatu edo muntatu aurretik.

FangRong FR serieko makinak arrabolen konfigurazio eta lan-esparru desberdinetan daude eskuragarri, hodi-diametroak estaliz.φ4 mm-tik φ180 mm-raeta barra solidoakφ10 mm-tik φ90 mm-ra. Ereduaren arabera, amaitutako zuzentasuna irits daiteke≤0,1 mm/mzehaztutako prozesatzeko baldintzetan.

Makinak karbono-altzairua eta aleazio-altzairua, altzairu herdoilgaitza, kobrea, aluminioa eta aleazio berezituak prozesatu ditzake. Azken ereduaren hautaketa materialaren kalifikazioaren, hodiaren diametroaren, hormaren lodieraren, barraren diametroaren, sarrerako zuzentasunaren, beharrezko amaitutako zuzentasunaren eta ekoizpen abiaduraren araberakoa da.

Carbon Steel Horizontal Straightening Machine
Carbon steel tube and bar straightening machine
Multi-roll horizontal straightening machine for carbon steel
FangRong carbon steel straightening machine
Carbon steel pipe and bar straightening equipment

Zuzenketa-prozesuak nola funtzionatzen duen

FR serieak puntu anitzeko alderantzizko tolestura erabiltzen du puntu bakarreko zuzenketa baino. Pieza biratu eta aurrera egiten du gurutzatutako arrabol inklinatuen bidez, arrabol bakoitzak deformazio-kopuru kontrolatua aplikatzen duen bitartean. Pieza bere luzerako hainbat posiziotan zuzentzen denez, tokiko tolesdura pixkanaka murrizten da puntu bakarrean zuzendu beharrean.

Lanaren emaitza arrabolaren posizioaren, arrabolaren angeluaren, materialaren gogortasunaren, sekzioaren tamainaren, hormaren lodieraren eta sarrerako deformazioaren arteko erlazioaren araberakoa da. Beraz, operadoreek arrabolaren ezarpenak benetako materialaren arabera doitzen dituzte, zehaztapen bakoitzeko ezarpen finko batean oinarritu beharrean.

Zuzenketa-ziklo tipiko batek honako hauek dira:

1. Material elikadura:Hodia edo barra kokatu eta zuzentzeko atalean sartzen da.

2. Hasierako tolestura:Lehen arrabol-taldeek deformazio kontrolatua sartzen dute lehendik dagoen bihurgunearen aurkakoa.

3. Zuzenketa progresiboa:Ondorengo arrabolek txandakako tolesdurak aplikatzen dituzte piezan zehar geratzen den desbideratzea zuzentzeko.

4. Biraketa eta aurrera mugimendua:Gurutzatutako arrabolek pieza etengabe biratzen dute makinan zehar mugitzen duten bitartean, zirkunferentzia osoa zuzentzeko aukera emanez.

5. Doikuntza fina:Arrabolaren presioa, angelua eta tartea materialaren eta behar den zuzentasunaren arabera doitzen dira.

6. Amaitutako ikuskapena:Zuzentasuna eta zehaztutako beste dimentsio batzuk egiaztatzen dira materiala hurrengo ekoizpen-eragiketara sartu aurretik.

Zein arazo konpontzen ditu?

Karbonozko altzairuzko hodiek eta barrak ijezketan, marrazketan, tratamendu termikoan, hoztean, biltegiratzean eta garraioan okertu daitezke. Nahiz eta desbideratze txiki samarrak arazoak sor ditzakete elikadura, ebaketa, mekanizazioa, soldadura eta muntaketa automatikoan zehar.

FR seriea ekoizpen-arazo hauei aurre egiteko diseinatuta dago:

Zuzentasun irregularra:Puntu anitzeko alderantzizko tolesketak luzetarako deformazioa zuzentzen du eta zuzentasun koherenteagoa eskaintzen du lan-luzera osoan.

Beheko mekanizazioa ez-koherentea:Material zuzenagoa elikatzeko, estutzeko, ebakitzeko eta mekanizatzeko errazagoa da, geroko eragiketetan lerrokatze-arazoak murriztuz.

Materialen tamaina desberdinak:FR serieak hodi eta barra-diametro sorta zabala hartzen du, zuzentasun-baldintza desberdinetarako arrabol-zenbaketa desberdinak eskuragarri.

Ekoizpen eskakizun handiak:Hautatutako ereduek etengabeko funtzionamendua eta lan-abiadura erregulagarriak onartzen dituzte, ekoizpen-lerroetarako eta loteetako prozesatzeko egokiak izanik.

Lote txikiko ekoizpena:Arrabolaren konfigurazio ezberdinek fabrikatzaileek makinaren tamaina, zuzenketa zehaztasuna eta inbertsioa orekatzeko aukera ematen diete benetako produktu sortaren arabera.

Karbono altzairuaren prozesatzeko funtsezko ezaugarriak

Erroilu Anitzeko Alderantzizko Tolesketa

Pieza gurutzatutako arraboletatik igarotzen da kontaktu-puntu bakarrean zuzendu beharrean. Honek zuzenketa hainbat posiziotan banatzen du eta hondar tolestura modu koherenteagoan kontrolatzen laguntzen du.

14, 15, 16, 17 edo 20 Roller konfigurazioak

FangRong-ek arrabolen antolaketa desberdinak eskaintzen ditu FR seriearen barruan. Oro har, arrabol kopuru handiagoa hautatzen da zuzentasun estuagoa behar denean edo materialak zuzenketa progresibo kontrolatuagoa behar duenean. Roller zenbaketak bakarrik ez du azken emaitza zehazten; materialaren egoera, diametroa, hormaren lodiera, arrabolaren ezarpenak eta sarrerako deformazioak zuzentasunari ere eragiten diote.

Hodi eta barra solidoen prozesamendua

Makina-plataforma bera konfigura daiteke pieza borobil hutsetarako zein solidoetarako, aplikagarria den modeloen barrutian. Hodiak prozesatzeko arreta berezia eskatzen du hormaren lodierari eta deformazioarekiko erresistentziari, eta barra solidoek normalean zuzenketa-indar handiagoa behar dute diametroa eta materialaren indarra handitu ahala.

Lan-abiadura erregulagarria

Hornitutako konfigurazioko FR-76 eta modelo handiagoak maiztasun-inbertsorearen abiadura kontrola erabiltzen dute lan-barruti batekin.0-60 m/min. FR-50 eta modelo txikiagoek abiadura hautagarriak erabiltzen dituzte9, 18, 27 edo 45 m/min. Benetako ekoizpen-abiadura materialaren kalifikazioaren, piezaren dimentsioen, beharrezko zuzentasunaren eta gainazaleko eskakizunen arabera zehaztu behar da.

Heavy-Duty Makina Egitura

Makina-markoa, arrabolen multzoak eta transmisio-sistema metalak prozesatzeko etengabeko aplikazioetarako diseinatuta daude. Egiturak arrabolaren lerrokadura mantendu behar du lan-kargaren azpian, arrabolaren posizioan aldaketa txikiek ere piezaren azken zuzentasunean eragin dezaketelako.

PLC eta Automatizazio Aukerak

Ekoizpen-lerroaren arabera, makina PLC kontrola, ukipen-pantailaren funtzionamendua, elikadura eta deskarga automatikoak eta beste automatizazio funtzio batzuk izan ditzake. Automatizazio maila ekoizpen-bolumenaren eta integrazio-baldintzen arabera hauta daiteke.

Karbono altzairu horizontal zuzentzeko makina konparaketa

FR seriearen hautapen-desberdintasun garrantzitsuena ez da makinaren tamaina besterik ez. Erosleek alderatu beharko luketepiezaren diametroa, materialaren egoera, behar den zuzentasuna eta arrabolaren konfigurazioaeredu bat aukeratu aurretik.

Konfigurazioa Hautaketa tipikoa Indarra Kontuan hartzea
14 arrabol Zuzenketa estandarra Makinaren kostu txikiagoa eta konfigurazio errazagoa Zuzentasun estandarra nahikoa denean egokia
15 arrabol Diametro txikiko piezak Konfigurazio trinkoa hodi eta barra txikiagoetarako Modeloaren berariazko lan-barrutia egiaztatu behar da
16 arrabol Zuzentasun-eskakizun handiagoa Konfigurazio estandarrak baino zuzenketa puntu gehiago Diametro txikiagoko doitasun-aplikazioetarako erabilgarria
17 arrabol Zehaztasuneko ekoizpena Zuzenketa progresiboagoa eta zuzentasun ahalmen estuagoa Makinaren kostu handiagoa eta aztarna handiagoa
20 arrabol Zehaztasun handiko zuzenketa Zuzentasun-eskakizunak eskatzen dituzten zuzentasun-puntu gehiago Inbertsio handiagoa; hautatu aplikazioak onura ateratzen duenean soilik

14-Roller vs 17-Roller vs 20-Roller

Gutxi gorabehera eskatzen duten aplikazioetarako≤0,3 mm/m, 14 arrabolen konfigurazio estandarra nahikoa izan daiteke materialaren eta sarrerako egoeraren arabera. Bezeroak zuzentasun estuagoa eskatzen duenean, 17 edo 20 arrabolen konfigurazioek zuzenketa-etapa osagarriak eman ditzakete.

Adibidez, hornitutako FR zehaztapenek erakusten duteFR-50 ≤0,1 mm/m-ko 20 arrabolekin, berriz, FR-76 17 edo 20 arrabolekin zehazten da≤0,2 mm/m. Beraz, 20 arrabolen konfigurazioa ez da automatikoki deskribatu behar eredu guztietan zuzentasun bera lortzen duenik.

Hodiaren zuzenketa vs. Barra Solidoaren zuzenketa

Elementua Hodia / Hodia Barra biribil sendoa
Funtsezko parametroak Kanpoko diametroa eta hormaren lodiera Barra-diametroa
Deformazio kezka Zuzentasuna eta sekzioaren deformazio posiblea Zuzentasuna eta zuzenketa-indarra
Kontsiderazioa materiala Hormaren lodierak zurruntasunean eragiten du Diametroak eta indarrak asko eragiten dute beharrezko zuzenketa
Beheko eragiketa tipikoak Ebaketa, soldadura, marrazketa, mekanizazioa, muntaketa Torneaketa, artezketa, forjaketa, mekanizazioa, muntaia

Zuzenketa estandarra vs doitasun zuzenketa

Baldintza Konfigurazio estandarra Zehaztasun-konfigurazioa
Zuzentasun-helburu tipikoa ≤0,3 mm/m ≤0,1 mm/m-ra arte zehaztutako modeloetan
Arrabolaren konfigurazioa Orokorrean 14-15 arrabol 16-20 arrabolen konfigurazio hautatuak
Horretarako egokiena Industria-prozesamendu orokorra Doitasunezko mekanizazioa eta muntaketa-aplikazio zorrotzak
Makinen inbertsioa Behea Gorago

Nola hautatu eredu egokia

Ez hautatu zuzentzeko makina bat diametroaren arabera bakarrik. Gomendio zehatza lortzeko, eman informazio hau:

1. Pieza mota:tutua, hodia, barra biribil solidoa edo beste sekzio biribil bat.

2. Materiala:karbono altzairuaren kalifikazioa, aleazio altzairuaren kalifikazioa edo beste material bat.

3. Hodiaren neurriak:kanpoko diametroa eta hormaren lodiera.

4. Barraren neurriak:barra solidoaren diametroa.

5. Sarrerako zuzentasuna:makurdura maximoa edo desbideraketa neurtua zuzendu aurretik.

6. Beharrezko akabera zuzentasuna:adibidez ≤0,3 mm/m, ≤0,2 mm/m edo proiektuaren espezifiko eskakizun zorrotzagoa.

7. Produkzio-eskakizuna:behar den irteera, lan luzera eta xede-lerroaren abiadura.

8. Azalera-baldintza:amaitutako materialak gainazal leundua, estalitua edo bestela sentikorra duen.

Informazio horri esker, arrabolaren konfigurazioa, makinaren tamaina eta funtzionamendu-parametroak benetako produkzio-eskakizunarekin bat etor daitezke tamaina handiko makina bat alferrik hautatu beharrean.

Zehaztapen Teknikoak

FangRong FR serieak 13 konfigurazio estandar biltzen ditu FR-20tik FR-180ra. Gama estandarrak hodiak hartzen dituφ4 mm-tik φ180 mm-raeta barra solidoakφ10 mm-tik φ90 mm-ra. Beheko taula eredua aukeratzeko erreferentziarako da; azken zehaztapenak bezeroaren benetako material eta prozesu baldintzen aurka berretsi behar dira.

Eredua Max. Hodi Ø Min. Hodi Ø Max. Barra Ø Zuzentasuna Arrabolen multzoak Abiadura (m/min) Potentzia (kW) Pisua (kg) Neurriak (mm)
FR-180 (17) φ180 φ60 φ90 ≤0,3 mm/m 17 — 55 25.000 4200×1800×1500
FR-150 (17) φ150 φ58 φ70 ≤0,3 mm/m 17 — 30/37 12.000 4100×2280×1700
FR-120 (14) φ120×T3.0 φ38 φ50 ≤0,3 mm/m 14 — 30 9.000 3250×1450×1250
FR-100 (14) φ89×T3.0 φ28 φ32 ≤0,3 mm/m 14 0–60 15 5.000 2350×1560×1160
FR-100 (17) φ89×T3.0 φ28 φ32 ≤0,2 mm/m 17 0–60 18 5.000 2700×1560×1160
FR-76 (14) φ60×T3.0 φ16 φ22 ≤0,3 mm/m 14 0–60 11 2.500 2250×1560×1160
FR-76 (17) φ76×T3.0 φ18 φ25 ≤0,2 mm/m 17 0–60 15 3.500 2560×1560×1160
FR-76 (20) φ76×T3.0 φ18 φ25 ≤0,2 mm/m 20 0–60 15 5.400 3250×1500×1250
FR-50 (14) φ30/φ45×T2.0 φ8/φ13 φ16 ≤0,3 mm/m 14 18/9/27/45 7.5 1.500 1750×1120×1040
FR-50 (20) φ30/φ45×T2.0 φ8/φ13 φ16 ≤0,1 mm/m 20 18/9/27/45 7.5 2.000 2200×1120×1040
FR-25 (14) φ25 φ6 φ12 ≤0,3 mm/m 14 18/9/27/45 4 1.000 1300×900×950
FR-25 (16) φ25 φ6 φ12 ≤0,2 mm/m 16 18/9/27/45 4 1.100 1800×1100×950
FR-20 (15) φ16×T2.0 φ4 φ10 ≤0,3 mm/m 15 18/9/27/45 3 700 1100×1050×950

Oharrak:T-k hodiaren hormaren lodiera adierazten du. Neurriak, potentzia eta lan-eremua alda daitezke azken makinaren konfigurazioarekin. 0-60 m/min zerrendatutako FR-76 eta modelo handiagoetarako, abiadura maiztasun-inbertsore batek kontrolatzen du. FR-50 eta modelo txikiagoek 9/18/27/45 m/min-ko abiadura mekanikoak erabiltzen dituzte.

Aplikazioak

Karbono altzairuzko hodi eta hodien ekoizpena

Makina ijezketa, marrazketa, tratamendu termikoa edo hodiak luzetarako tolestura gara ditzaketen beste prozesu batzuen ondoren erabiltzen da. Zuzendutako hodiek ebaketa, mekanizazioa, soldadura edo muntaketari ekin diezaiokete.

Karbono altzairu solidoko barra prozesatzea

Barra borobiletarako, zuzentzeak barraren izakiaren egoera hobetzen du bira, artezketa, forjaketa, mekanizazioa edo elikadura automatikoa baino lehen. Ereduaren hautaketa barra-diametroaren, materialaren indarraren eta beharrezko zuzentasunaren araberakoa da batez ere.

Automobilgintzako osagaiak

Ardatzetan, egitura-osagaietan, direkzioarekin erlazionatutako piezetan, xurgagailuen osagaietan eta beste automozio-aplikazioetan erabiltzen diren hodi biribiletarako eta stock zuzenak mekanizatu eta muntatzea hobetzen dutenean.

Eraikuntza eta Egitura Altzairua

Fabrikazio, ebaki edo instalatu aurretik zuzentasun hobetua behar duten karbono altzairuzko hagak, hodi eta osagai estrukturaletarako erabiltzen da.

Petrolioa, Gasa eta Energia Ekipamendua

Hoditeria industrialetan eta energia-ekipoetan erabiltzen diren karbono-altzairu eta aleazio-altzairuzko hodiek mekanizatu edo muntatu aurretik zuzentzea behar dezakete. Beharrezko zuzentasuna produktuaren estandarraren eta aplikazioaren arabera zehaztu behar da.

Makineria Orokorraren Fabrikazioa

FR seriea metala prozesatzeko lerroetan integra daiteke mekanizazio, soldadura, muntaketa eta beste fabrikazio prozesuetarako hodi eta barra zuzenak hornitzen dituztenak.

Zergatik aukeratu FangRong

FangRong straightening machine manufacturing facility

Zuzentzeko eta metalak prozesatzeko ekipoetan esperientzia

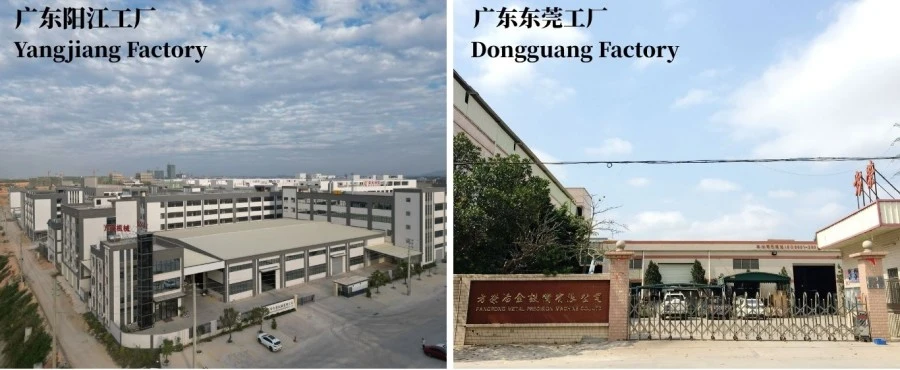
FangRong 1998an sortu zen eta bere negozioa zuzentzeko makinen, hotzeko marrazketa ekipoen eta metalurgia-makinen inguruan garatu du. Konpainiak Dongguan eta Yangjiang-en (Guangdong) fabrikazio-instalazioak funtzionatzen ditu, nazioarteko merkatuetan hodiak, barrak eta metalak prozesatzeko bezeroei zerbitzua ematen.

Benetako piezan oinarritutako ingeniaritza

Ez dugu zuzentzeko makina bat diametrotik soilik hautatzen. Materialaren kalifikazioa, hodiaren hormaren lodiera, barra-diametroa, sarrerako tolesturak, amaitutako zuzentasunak eta behar den errendimendua eragiten dute makinaren konfigurazioan. Beharrezkoa denean, bezeroek benetako laginak eman ditzakete makina amaitu aurretik probak egiteko.

Bidalketa aurretik fabrikako probak

Makinak funtzionamendu mekanikoa, arrabolen lerrokatzea, bibrazioa, motorraren korrontea, lubrifikazioa, segurtasun elektrikoa eta zuzenketa errendimendua egiaztatzen dira. Bezeroen laginak eskuragarri daudenean, karga osoko probak egin daitezke benetako hodiak edo barrak erabiliz, proposatutako konfigurazioa egiaztatzeko.

FangRong straightening machine factory

Bi fabrikazio instalazio

Dongguan Fangrong Metallurgical Equipment Co., Ltd.Dalang herrian dago, Dongguan hirian, Guangdong probintzian eta konpainiaren ekoizpen eta ingeniaritza oinarri nagusietako bat da.

Yangjiang Fangrong Makineria Co., Ltd.Yangdong Barrutian dago, Yangjiang hirian, Guangdong probintzian eta ekipamenduen fabrikazio eta ekoizpen gaitasuna onartzen du.

Ekoizpen-ahalmen konbinatuak urtean 650 makina gainditzen ditu, zuzenketa, hotzeko marrazketa eta metalak prozesatzeko ekipamenduak barne.

Tailerra eta Kalitate Kontrola

Straightening machine production process

Makina bakoitzak ingeniaritza-berrikuspena, materialaren ikuskapena, mekanizazioa, azpi-multzoa, azken muntaia, elektrikoa eta PLC konfigurazioa, probak eta azken ikuskapena igarotzen ditu bidali aurretik.

Ekoizpen fase nagusiak honako hauek dira:

1. Ingeniaritza berrikuspena— Piezaren dimentsioak, materialaren propietateak, zuzentasun baldintzak eta makinaren konfigurazioa egiaztatzea.

2. Lehengaien ikuskapena— Egiaztatu erositako altzairua eta funtsezko osagaiak mekanizatu aurretik.

3. Doitasunezko mekanizazioa— Makina-markoak, arrabolen multzoak eta bestelako osagaiak ingeniaritza-planen arabera.

4. Azpimuntaketa eta azken muntaia— Transmisio, arrabol, lubrifikazio, elektrizitate eta kontrol sistemak muntatzea.

5. PLC programazioa eta martxan jartzea— Kontrol-sistema makinaren zehaztapenaren arabera konfiguratu.

6. Karga-probak— Egiaztatu makinaren funtzionamendua inaktibo eta lan baldintzetan.

7. Azken ikuskapena— Egiaztatu zuzentasuna, arrabolen lerrokatzea, bibrazioa, segurtasun elektrikoa, lubrifikazioa eta zehaztutako beste parametro batzuk.

Straightening machine quality inspection

Fabrikaren onarpen-probak

Bidalketa baino lehen, Karbonozko Altzairu Horizontal Zuzentzeko Makina inaktibo proba bat eta karga proba bat egin ditzake. Fabrikako ikuskapen-prozesu estandarrak funtzionamendu mekanikoa, arrabolen lerrokatzea, bibrazioa, motorraren korrontea, lubrifikazioa eta segurtasun elektrikoaren egiaztapenak barne hartzen ditu. Bezeroen laginak hornitzen direnean, benetako hodiak edo barrak prozesatu daitezke zuzenketa-errendimendua adostutako baldintzekin egiaztatzeko.

Ziurtagiriak eta Gaitasun Teknikoa

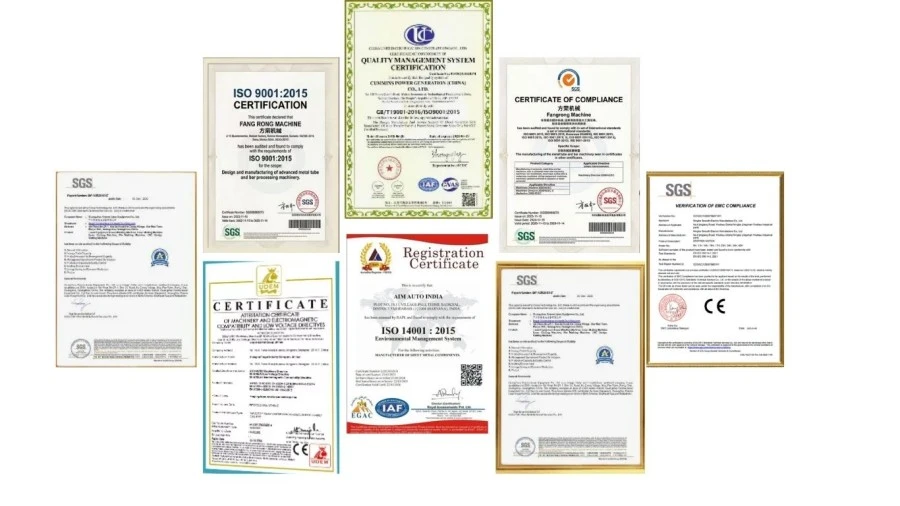
FangRong-ek bat mantentzen duISO 9001:2015kalitatea kudeatzeko sistema eta CE ziurtagiria duten makinen konfigurazio estandarrak eskaintzen ditu aplikagarriak diren merkatuetarako. Konpainiak ekipoekin lotutako patenteak ere baditu eta zuzentzeko eta metalak prozesatzeko ekipamendu pertsonalizatuak diseinatzen esperientzia du.

Ziurtagiri eta ikuskapen dokumentuak makinaren ereduaren eta helmugako merkatuaren arabera eman daitezke. Proiektu batek betetze-dokumentazio osagarria eskatzen duenean, eskakizunak eskaera egin aurretik berretsi behar dira.

Paketatzea eta Bidalketa

FangRong straightening machine packaging and shipping

Bidalketa baino lehen, makina garbitu, ikuskatu eta prestatzen da bere garraio-metodoaren arabera. Osagai elektrikoak eta agerian dauden doitasun-pieza hezetasunetik, hautsetik eta inpaktutik babestuta daude garraioan.

Makina normalean fabrikako ikuskapena eta bezeroak onartzeko baldintzak bete ondoren bidaltzen da. Oinarrizko marrazkiak, aingura-bolen diseinuak eta instalazioaren informazioa entregatu aurretik eman daitezke bezeroei tailerra aldez aurretik prestatzen laguntzeko.

Epea eta salmenta osteko laguntza

FR-20 eta FR-100 eredu estandarrek, oro har, gutxi gorabehera behar dute30-60 egunprodukziorako, FR-120 eta hortik gorako modelo handiek, oro har, gutxi gorabehera eskatzen dute60-90 egun. Azken entrega-denbora makinaren konfigurazioaren eta eskaeraren eskakizunen araberakoa da.

Berme-epe estandarra da12 hilabete martxan jartzen denetik. FangRong-ek urrutiko arazoak konpontzeko laguntza eskaintzen du eta beharrezkoa denean tokiko instalazioa eta martxan jartzea antola dezake. Operadoreen prestakuntza, normalean, gutxi gorabehera3-5 egunmartxan jartzean.

Maiz egiten diren galderak

Zein diametro-tarte zuzen dezake FR serieak?

FR serie estandarrak hodiaren diametroak hartzen dituφ4 mm-tik φ180 mm-raeta barra biribil sendoakφ10 mm-tik φ90 mm-ra. Erabilgarria den gama ereduaren espezifikoa da, beraz, hodiaren diametroa, hormaren lodiera edo barra-diametroa eman behar dira aurrekontua eskatzeko.

Zer zuzentasun lor dezake Karbono altzairuzko zuzenketa horizontalak?

Konfigurazio estandarrak inguruan zehazten dira≤0,3 mm/m, hautatutako konfigurazioek emaitza zorrotzagoak ematen dituzten bitartean. Adibidez, FR-50 20 arrabolekin zehazten da≤0,1 mm/m, hautatutako FR-25, FR-76 eta FR-100 konfigurazioak ≤0,2 mm/m zehazten diren bitartean. Benetako errendimendua materialaren, dimentsioen, sarrerako deformazioaren eta makinaren ezarpenen araberakoa da.

Nola aukeratzen ditut 14, 17 eta 20 arrabolen artean?

Hasi behar den akabera zuzentasunarekin, arrabol kopuru handiena aukeratu beharrean. 14 arraboleko makina nahikoa izan daiteke eskakizun estandaretarako, eta 17 edo 20 arrabolen konfigurazioak egokiagoak dira hautatutako doitasun aplikazioetarako. Azken aukera ere piezaren dimentsioen eta materialaren egoeraren araberakoa da.

Makina batek karbono altzairuzko hodiak eta barra solidoak prozesatu ditzake?

Bai, hautatutako FR modeloak hodietarako eta barra biribil solidoetarako konfigura daitezke, zehaztutako diametro-tarteen barruan. Hala ere, hodiaren hormaren lodierak eta barra solidoaren diametroak behar diren arrabolen konfigurazioan eta lan-parametroetan eragiten dute, beraz, bi produktu motak sartu behar dira modelo-hautaketa eskatzerakoan.

Zein informazio behar duzu makina bat gomendatzeko?

Mesedez, eman materialaren kalifikazioa, hodiaren kanpoko diametroa eta hormaren lodiera edo barraren diametroa, piezaren luzera, sarrerako zuzentasuna, behar den amaitutako zuzentasuna, beharrezko ekoizpen-abiadura eta urteko edo hileroko gutxi gorabeherako irteera. Lagin-materiala edo marrazkiak erabilgarriak dira aplikazioak zuzentasun edo gainazal eskakizun estuak dituenean.

Zein da FR-50 eta FR-76 abiadura kontrolatzearen arteko aldea?

Konfigurazio estandarrean zerrendatutako FR-50 eta modelo txikiagoek abiadura hautagarriak erabiltzen dituzte9/18/27/45 m/min. Zerrendatutako FR-76 eta modelo handiagoak maiztasun-inbertsore bat erabiltzen dute abiadura aldakorra kontrolatzeko0-60 m/min. Abiadura egokia hautatu behar da materialaren eta amaitutako produktuaren eskakizunen arabera.

Probatu al ditzakezu gure karbono altzairuzko hodiak edo barrak bidali aurretik?

Bai. Bezeroek pieza adierazgarriak eman ditzakete makina probak egiteko, aplikazioak egiaztatzea eskatzen duenean. Probak arrabolaren konfigurazioa, zuzenketa ezarpenak eta amaitutako zuzentasuna ebaluatzeko erabil daitezke bidali aurretik.

Zein instalazio eta salmenta osteko laguntza dago eskuragarri?

FangRong-ek oinarrien marrazkiak eta aingura-bolt-diseinuak eman ditzake entregatu aurretik. Lekuko instalazioa eta martxan jartzea antolatu daiteke, 3-5 eguneko ohiko prestakuntzarekin. Berme-epe estandarra martxan jartzen denetik 12 hilabetekoa da, eta arazoak konpontzeko urruneko laguntza teknikoa dago eskuragarri.

Bidali kontsulta
Harremanetarako informazioa
Esan iezaguzu zure materialari, produktuaren zehaztapenei, produkzio-prozesuari eta ekipoen eskakizunei buruz. FangRong-ek Hotzeko Marrazketa Makina, Marrazteko Trokelak, Zuzentzeko Makina eta zure aplikaziorako soluzio pertsonalizatuak eztabaida ditzake.
Balorazioa:
5.0
X
Cookieak erabiltzen ditugu nabigazio esperientzia hobea eskaintzeko, guneko trafikoa aztertzeko eta edukia pertsonalizatzeko. Gune hau erabiltzean, gure cookieen erabilera onartzen duzu. Pribatutasun politika
BaztertuOnartu